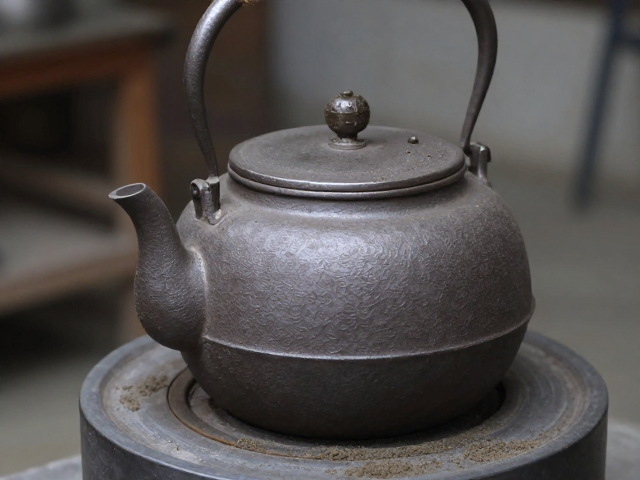
铁壶翻砂铸造的成型逻辑与砂型制备
翻砂铸造是铁壶制作中最为传统的成型方式,其核心在于利用液态金属填充空腔模具来形成预定形状。这一工艺对型砂的配比有着严苛要求,通常需要将石英砂、粘土、水分以及多种辅助添加剂进行精确混合。型砂必须具备足够的透气性,以便在高温铁水注入时排出气体,防止壶身出现气孔或砂眼;同时还需要具备良好的耐火度,避免在铁水高温作用下发生粘砂现象。
在制备过程中,工匠需先制作木模,再于砂箱中紧实型砂。紧实度的均匀性直接决定了铁壶壁厚的一致性。若砂型局部松动,铁水渗透会导致铸件表面粗糙不平;若紧实过度,气体无法排出,则会在壶体内部形成隐蔽的裂纹。这种通过物理挤压与化学粘结形成的砂型,能够在冷却后保持极高的尺寸稳定性,为后续的精加工提供基础坯体。
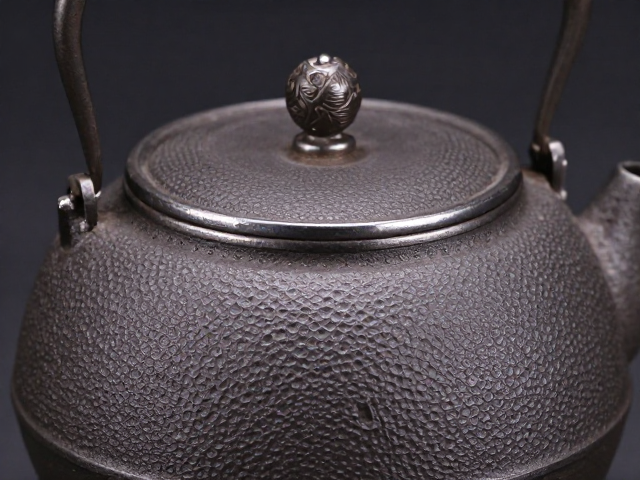
表面哑光拉丝的视觉呈现与物理处理
经过初具规模的铁壶毛坯,其表面往往覆盖着一层因氧化形成的深色氧化皮及铸造残留物,质感粗粝。哑光拉丝工艺旨在通过机械摩擦去除这些表层缺陷,同时保留金属原本的深邃色泽。这一过程通常使用不同目数的砂纸或百洁布,在壶身表面进行单向或交叉打磨。不同于镜面抛光追求的极致反光,哑光拉丝强调的是漫反射效果,使光线在细微的纹理中散射,呈现出温润而不刺眼的视觉质感。
拉丝的纹理方向与密度会根据壶型的设计需求进行调整。在壶身主体部分,垂直或水平的细密拉丝能延伸视觉线条,增强器物的挺拔感;而在壶盖或壶钮等细节处,则可能采用更柔和的打磨力度,以体现工艺的细腻。这种处理方式不仅去除了铸造带来的工业冷漠感,还通过改变表面微观结构,提升了铁壶在日常使用中的耐刮擦性能,使器物在长期接触中依然保持低调的奢华感。
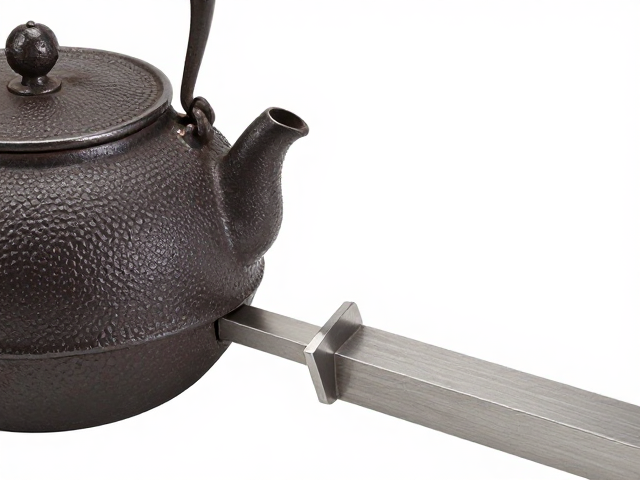
钣金折弯工艺中的结构力学与连接
现代铁壶设计常结合钣金折弯技术,用于制作壶嘴、壶把连接件或特殊的几何造型壶身。这一工艺依赖于钢材良好的延展性与回弹特性。工匠需根据设计图纸,计算板材的展开尺寸,并预留适当的折弯系数,以补偿材料在弯曲过程中的拉伸与压缩。使用专业的折弯机或手工工具,将平板钢材精确折叠成预设角度,这一过程对角度控制的精度要求极高,偏差过大会导致组装时的缝隙不均或结构应力集中。
在钣金折弯成型后,部件之间的连接往往采用焊接或铆接。焊接时需控制热输入,避免高温导致薄壁部位变形或材质脆化。对于追求极致工艺的铁壶,工匠会选择在焊缝处进行精细打磨,使其与基材融为一体,再经过统一的拉丝处理,消除连接痕迹。这种将铸造的整体性与钣金的灵活性相结合的技术,使得铁壶在保持传统韵味的同时,能够实现更复杂、更具现代感的结构设计,提升了产品的实用性与艺术表现力。
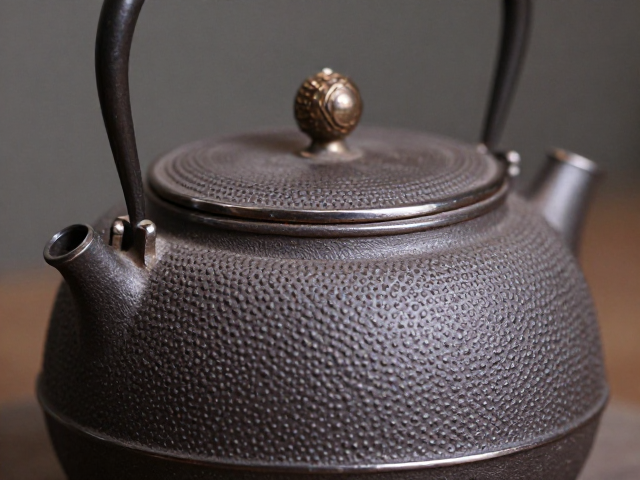
匠心工艺在细节处理与最终质检中的体现
一件铁壶从毛坯到成品,历经数百道工序,每一处细节都承载着工匠的判断与经验。壶盖与壶口的配合是检验工艺水平的关键指标,要求做到严丝合缝且转动顺滑,这需要在多次打磨与修整中反复调试。壶把的安装角度需符合人体工学,确保注水时的重心平衡,避免用力过猛造成关节疲劳。这些看似微小的细节,往往决定了铁壶在使用过程中的舒适度与安全性。
最终质检环节会对铁壶进行严密的排查,检查是否存在肉眼可见的砂眼、裂纹、变形或表面瑕疵。对于经过翻砂、拉丝、折弯等多重工艺处理的铁壶,还需进行漏水测试与加热测试,确保其在极端温度变化下结构稳定,无渗漏现象。只有通过所有严格测试的产品,才能被视为符合高标准工艺要求的作品。这种对品质的执着追求,不仅体现在材料的选择与技术的运用上,更体现在对每一件作品完美呈现的不懈坚持中。