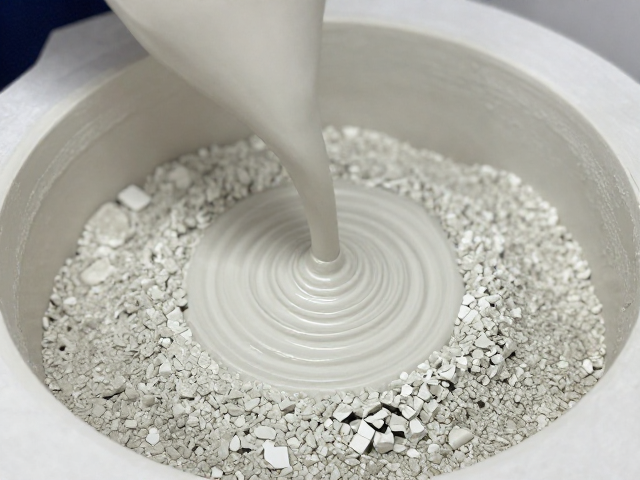
模具注浆成型的核心逻辑与质量控制
模具注浆是陶瓷生产中实现复杂器型标准化复制的关键工序,其核心在于利用多孔模具对浆料产生的毛细管吸力,使水分定向排出并形成均匀的坯体层。这一过程对浆料的流变性能有着极高的要求,浆料必须具备适宜的粘度与稳定性,以确保在注浆初期能快速吸附成型,而在脱模后坯体又能保持足够的强度以应对后续修坯操作。若浆料过稀,坯体吸水过快会导致表面起皮或内部结构疏松;反之,浆料过稠则难以充满模具细节,极易在器物棱角处形成缺肉或厚薄不均的缺陷。
在注浆环节,环境温湿度与浆料静置时间会显著影响成品率。经验丰富的制瓷工匠会通过观察浆料在模具内的挂浆速度和坯体厚度增长情况,动态调整注浆参数。对于大件或异形器物,常采用多次注浆或加压注浆的方式来增强坯体的致密性。这一阶段不仅决定了器物的最终形态,更奠定了陶瓷物理性能的基础,任何因注浆不当导致的隐性裂纹或密度不均,都会在后续的干燥和烧制过程中被放大,成为不可逆的质量事故。
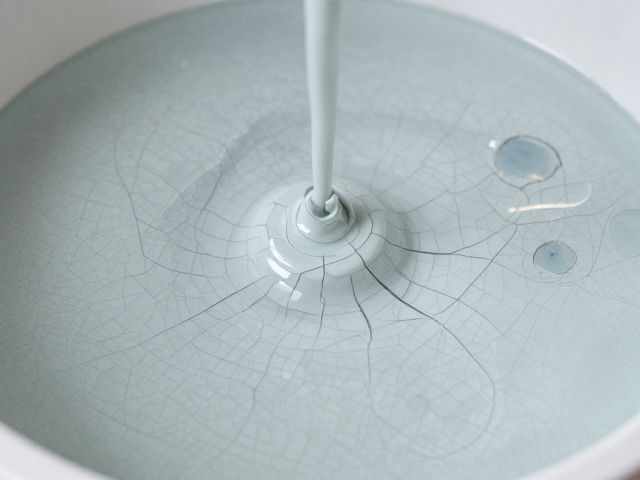
冰裂纹釉的微观结构成因与工艺调控
冰裂纹,又称开片,是陶瓷釉面在冷却过程中因釉层与胎体收缩率差异产生应力释放而形成的裂纹网络。这种工艺并非后期人工雕琢,而是通过精确计算釉料配方中的氧化铅、氧化钾等助熔剂与石英、长石的比例,刻意扩大釉与胎的热膨胀系数差值。当高温烧制的陶瓷从窑炉中取出冷却时,胎体收缩幅度大于釉层,釉面受到周向拉应力,当应力超过釉层的抗拉强度时,便沿着阻力最小的路径崩裂,形成如冰面破碎般的自然纹理。
调控冰裂纹的形态与颜色,关键在于釉料的化学成分及烧成曲线的控制。例如,铁含量较高的釉料在冷却过程中形成的裂纹往往呈现深褐色或黑色,即所谓的“金丝铁线”;而含钛或锰的釉料则可能呈现出灰白或淡青色的裂纹。工匠需严格控制窑炉内的升温与降温速率,特别是在600℃至200℃的临界冷却阶段,降温速度的细微变化都会导致裂纹的疏密与走向产生显著差异。这种对热力学过程的精准把控,使得冰裂纹成为陶瓷艺术中极具表现力的视觉语言,其美感完全源于材料物理特性与温度变化的自然耦合。
原料筛选与淘洗对陶瓷品质的决定性作用
陶瓷的“骨”与“肉”源于高岭土、瓷石等矿物原料,原料的纯净度与粒度分布直接决定了坯体的白度、透光性及机械强度。在制备过程中,原矿需经过严格的破碎、研磨、筛分及淘洗工序。淘洗不仅是为了去除石英颗粒、长石碎屑等杂质,更是为了分离出土料中的砂粒与云母片。云母等片状矿物在坯体中易形成定向排列,导致坯体在烧制过程中产生层状剥离或变形,因此必须通过多道水选或机械筛分将其彻底剔除。
现代陶瓷生产中,除铁工艺是提升原料品质的重要手段。铁元素以氧化铁形式存在会导致坯体发灰、发黄,严重影响白度及釉面洁净度。通过磁选、化学除铁或高温煅烧等物理化学方法降低原料含铁量,是生产高档白瓷或青瓷的前提。此外,原料的陈腐过程也不可或缺,长期陈腐能使粘土颗粒间发生胶体化学作用,提高塑性和可塑性,使注浆时的流动性更加稳定。只有经过严苛筛选与处理的原料,才能在注浆成型中表现出优异的一致性,为后续形成均匀致密的釉面结构提供坚实基底。