明清铜锡茶器的材质演变与工艺特征
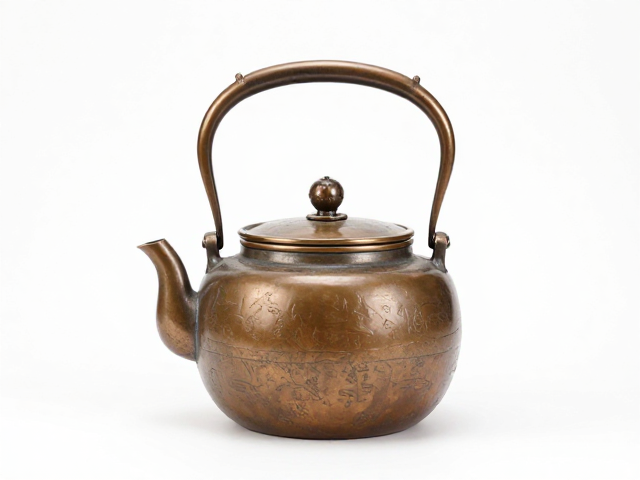
明清时期,随着饮茶方式的从点茶向瀹饮转变,茶器材质逐渐从陶瓷主导转向金属器皿的兴起,其中铜器与锡器因导热均匀、密封性佳及独特的金属光泽,成为文人雅士与民间茶事活动中的重要载体。明代中晚期,随着江南地区商品经济的繁荣,手工铸造技术达到新的高度,铜壶多采用黄铜或青铜,通过失蜡法或范铸法成型,其器型多仿照古代青铜礼器或陶瓷造型,线条流畅,注重整体的稳重感与装饰性。这一时期的锡器则因锡矿资源丰富及锡材无毒、耐腐蚀的特性,广泛应用于茶叶储存与冲泡器具的制作,表面常经过精细打磨,呈现出温润如玉的质感,部分高档锡壶还饰以錾刻、浮雕等纹样,体现了极高的工艺美术价值。
进入清代,铜锡茶器的发展呈现出多元化趋势,官造与民作并存,工艺技法更加精细。清代宫廷造办处制作的铜茶壶,用料考究,常可见到鎏金、嵌银丝等奢华装饰,器身铭文清晰,纪年款识规范,反映了当时皇家茶仪的严谨与隆重。民间铁壶与铜壶则更注重实用性与耐用性,铁壶因保温性能优异,在北方地区尤为流行,而铜壶因不易生锈、易清洗,在南方及沿海地区备受推崇。这一阶段的茶器在造型上更加丰富,既有传统的圆器、方器,也出现了仿生器、多边形器等创新设计,器足、壶盖、壶把等细节部位的处理更加精巧,整体风格趋向于繁复与华丽,反映了清代社会审美趣味的变迁。
铁壶翻砂工艺的核心流程与技术要点
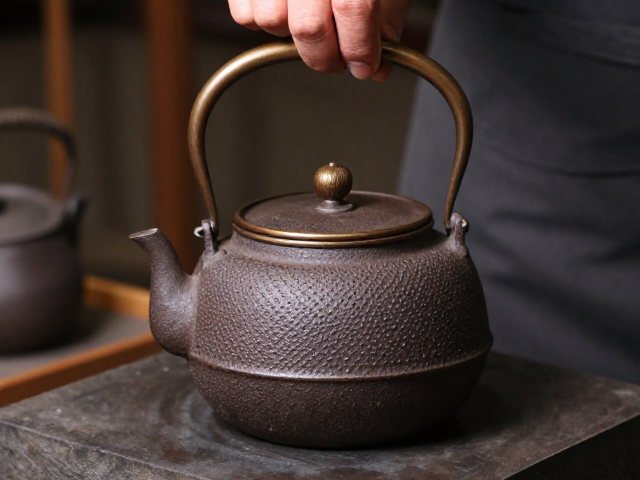
翻砂铸造是铁壶制作中最具代表性的成型工艺,其核心在于制作砂型与控制铁水浇注。传统工艺中,工匠需选用特定配比的型砂,通常包括石英砂、粘土、水及辅助添加剂,通过严密的配比与混练,确保砂型具备良好的透气性、耐火度及强度。制作时,先将木模或金属模嵌入砂箱,填入型砂并夯实,随后小心取出模具,形成与壶身形状一致的型腔。这一过程对砂型的紧实度要求极高,过松易导致砂眼、跑火等缺陷,过紧则影响气体排出,造成气孔。在浇注前,需对砂型进行预热,以减少铁水与砂型的温差,防止冷隔现象,同时检查浇口、冒口的设计是否合理,确保铁水能平稳充满型腔并补偿凝固收缩。
浇注过程中,铁水的温度控制至关重要,一般需保持在1400-1500摄氏度之间,以确保铁水具有良好的流动性。浇注速度需均匀缓慢,避免铁水冲击砂型导致型壁崩塌或卷入杂质。浇注完成后,需等待足够的时间让铁水充分凝固,随后进行破砂清理,去除型砂及浇冒口系统。此时的铁壶表面粗糙,布满砂粒及氧化皮,需经过打磨、抛光等后处理工序,才能显现出金属本色。翻砂工艺的难点在于对铁水流动性、凝固过程及砂型性能的综合把控,任何环节的细微偏差都可能导致壶体变形、裂纹或内部夹杂,因此,经验丰富的工匠需凭借长期实践积累的感觉,实时调整操作细节,以确保成品率。
表面平整度检测的技术方法与标准依据
铁壶翻砂成型后,表面平整度是衡量其工艺质量的关键指标,直接影响壶体的美观度、密封性及使用寿命。传统的检测方法主要依赖目视检查与手感触摸,工匠通过观察壶身是否有明显的砂眼、凹坑、凸起或波浪纹,并用手掌或专用工具触摸表面,感知其光滑程度。然而,这种方法主观性强,精度有限,难以量化评估。随着技术进步,现代检测中常采用塞尺、平尺及三坐标测量机等工具进行客观测量。平尺检测是将标准平尺紧贴壶身表面,观察缝隙大小,判断局部平整度;塞尺则用于测量特定位置的间隙值,确保其在允许公差范围内。对于高精度要求的产品,三坐标测量机可获取表面大量数据点,生成三维模型,通过软件分析表面的波纹度、平面度等参数,提供精确的量化数据。
在行业标准层面,虽然针对铁壶表面平整度尚无统一的国家标准,但行业内普遍参考《铸造车间质量管理规范》及相关金属材料表面质量检验标准。一般要求,壶身主体部位在特定光照条件下,无明显可见的砂眼、气孔、裂纹及夹杂物,表面波纹高度不超过规定限值(如0.5mm-1mm,视壶型大小而定)。检测时,通常将铁壶置于标准光源下,以一定角度观察表面反光是否连续均匀,若反光出现扭曲或断裂,则提示表面存在不平整。此外,对于经过打磨抛光的铁壶,还需检测其表面粗糙度,常用Ra值表示,一般要求Ra值在规定范围内,以确保触感细腻且不易积垢。检测过程需结合多种方法,综合评估铁壶表面的几何精度与微观形态,确保产品符合设计要求及使用标准。