釉上彩出水效果的核心逻辑与颜料特性
釉上彩的“出水”效果,本质上是氧化剂与玻璃相在高温烧成过程中发生物理溶解与化学迁移的结果。这种视觉效果并非单一因素造成,而是依赖于色料中金属氧化物(如氧化铁、氧化铜、氧化钴等)在釉层中的溶解度差异。当窑炉温度达到指定区间,通常是700°C至900°C的低温烧成阶段,釉面软化形成液态玻璃相,此时色料颗粒若能均匀分散并适度渗入釉层,冷却后便会呈现出通透、鲜亮的质感;反之,若色料颗粒过粗或氧化不足,则会出现浑浊、发死或浮于表面的“干涩”感。掌握这一过程,需要精准控制色料的研磨细度,通常要求通过200目以上的筛网,确保颗粒粒径在微米级别,以便在熔融状态下能够均匀分布,避免局部堆积导致的色差或气泡。
除了材料本身的物理状态,氧化剂的配比直接决定了色彩的饱和度与流动性。传统的釉上彩配方中,常加入硼砂、硝酸钾等助熔剂来降低釉料的熔点,促进色料的溶解。然而,助熔剂的比例过高会导致釉面过度流淌,破坏画面的线条清晰度,甚至造成“流釉”现象,使得原本精细的出水效果变得模糊不清。相反,若助熔剂不足,釉面则难以完全玻化,色彩显得暗淡无光,缺乏那种晶莹剔透的“水感”。因此,调色时的每一次增减都伴随着严密的计算,工匠们通常会根据季节、湿度以及窑炉的具体升温曲线,微调配方中的硼砂与氧化剂比例,力求在流动性与稳定性之间找到最佳平衡点,使色彩既有一定的晕染过渡,又能保持边缘的清晰锐利。
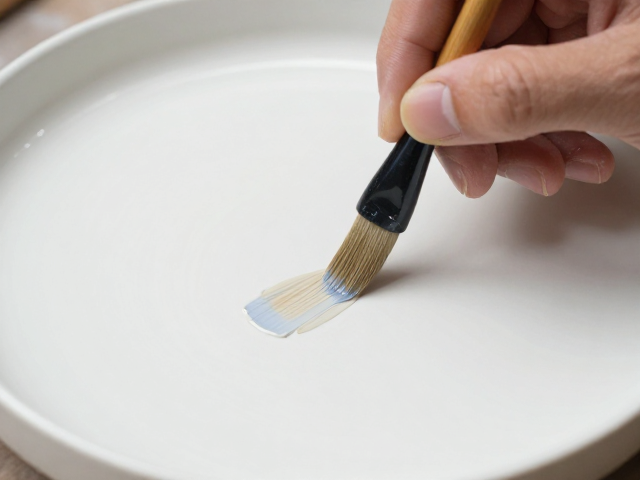
笔触控制与水分管理的微观技巧
在实际绘制过程中,画笔含水量的控制是决定出水效果的第一道关卡。水分过多会导致色料在釉面上扩散失控,形成难以预测的水渍边缘,破坏画面的整体构图;水分过少则会导致色料无法均匀铺展,出现“飞白”或积墨,烧成后色彩沉闷。理想的状态是笔肚饱满但笔尖不滴水,通过手腕的抖动与按压,使色料以极薄的层状结构附着在釉面。这种薄涂技法能够减少烧成过程中的应力集中,降低开裂风险,同时让光线能够穿透色层,在釉面与色层之间产生折射,从而营造出深邃的出水感。对于大面积渲染,可采用“洗染”技法,即用含水较多的清水笔在已着色的区域轻轻晕染,利用水分带走部分色料,形成自然的深浅过渡,这种技法对水分与时间的把控要求极高,稍有不慎便会导致画面脏污。
笔触的力度与运笔速度同样影响着最终的视觉呈现。快速运笔配合中等含水量的色料,能够形成流畅、连贯的线条,适合表现水流、云纹等动态元素;而慢速顿挫则能保留更多的色料堆积,适合表现花卉的瓣尖或叶脉的纹理。在绘制过程中,需特别注意笔锋的变化,利用笔尖、笔腹、笔根的不同部位接触釉面,产生丰富的线条粗细变化。例如,绘制竹叶时,笔尖轻触,迅速提笔,形成细长的尖端,随后笔腹按压,形成饱满的叶身,这种技法能够模拟出国画中的“分水”效果,使色彩在视觉上具有流动感。此外,多层叠加也是增强出水层次的重要手段,通过在不同烧成阶段或同一阶段多次薄涂,逐步增加色彩的密度与深度,每一层之间的干燥时间需严格控制,确保底层完全干燥后再进行上层绘制,避免底层色料被上层水分重新溶解,导致画面浑浊。
烧成曲线与窑炉环境的精准调控
窑炉的升温曲线是决定釉上彩出水效果的终极变量。不同的金属氧化物具有特定的熔点与分解温度,若升温过快,色料中的挥发性成分未能及时排出,会在釉面形成针孔或气泡,破坏色彩的纯净度;若升温过慢,则可能导致色料过度扩散,失去应有的形态。现代电窑通常采用程序控温,工匠需根据具体色料的特性,设定合理的升温速率与保温时间。例如,表现鲜艳红色的氧化铁色料,通常在750°C左右开始显色,需在此温度区间保持适当的时间,使其充分氧化并溶解于釉层,随后快速降温,以锁定色彩形态。对于氧化铜绿色,则需更精确的温度控制,因为其显色对氧含量极为敏感,稍有偏差便会呈现黑色或褐色。
窑炉内的气氛与排气状况也会影响最终的出水效果。虽然釉上彩多在氧化气氛下烧成,但窑炉内的气流流动会影响釉面的冷却速度,进而影响色彩的结晶状态。良好的排气系统能够确保窑内废气及时排出,避免有害气体残留对釉面产生腐蚀或污染。此外,窑炉的平整度与清洁程度也是不可忽视的因素,釉面若有杂质或划痕,会阻碍色料的均匀分布,导致出水不均。因此,在烧成前,需仔细清洁釉面,确保无油污、灰尘等异物,同时检查窑炉温度传感器的准确性,确保实际温度与设定温度一致。通过反复试验与记录,建立不同色料在不同窑炉条件下的烧成数据库,能够大幅提高出水效果的稳定性与可重复性,使每一次烧成都能达到预期的艺术效果。