五代至元代景德镇青白瓷的釉色演变
五代时期,景德镇窑场在继承唐代青瓷与长沙窑工艺的基础上,逐渐形成了以氧化铁为呈色剂的青白瓷雏形。这一阶段的器物胎土淘洗相对粗糙,釉层较薄,呈现出青中泛白、白中显青的视觉效果,釉面常带细微的开片或流釉现象。此时的造型风格较为质朴,多见碗、盘、盒等日常用器,胎体普遍偏厚,烧制温度控制在1200℃至1250℃之间,釉色受当时原料中铁含量波动影响,色调不够均匀,但已初具“假玉器”的温润质感。
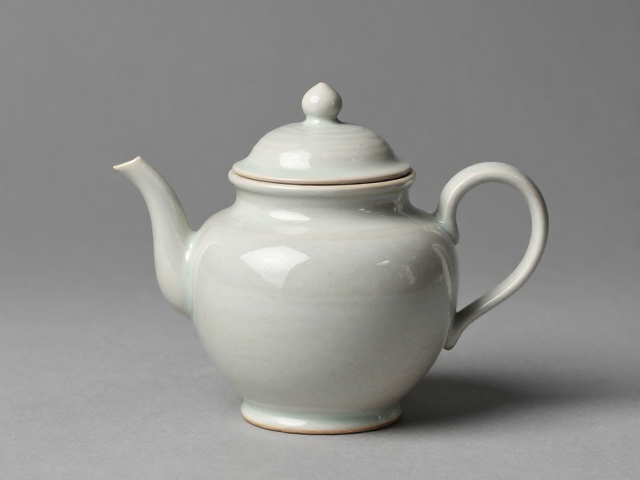
进入宋代,特别是北宋中期至南宋时期,景德镇青白瓷迎来了技术成熟期。高岭土与瓷石的二元配方技术得到优化,胎体显著变薄且致密,透光性增强。釉料配方中氧化铁含量进一步降低,使得釉色向“象牙白”或“影青”过渡,釉面玻璃质感强,光泽柔和。这一时期的青白瓷在北方市场极具影响力,通过海上丝绸之路大量外销,其釉层往往经过多次施釉,厚度控制在0.5毫米至1毫米之间,形成了积釉处呈深青色、薄釉处呈白色的层次感,成为当时制瓷工艺的标杆。
元代青白瓷的转型与厚釉特征
元代景德镇窑场在继承宋金工艺的基础上,受多元文化交融影响,青白瓷逐渐向枢府瓷及后来的青花瓷过渡,但青白瓷仍有大量生产。元代胎土淘洗更为精细,但为了适应大件器物的拉坯和烧制,胎体普遍较宋代厚重。釉料中开始加入石灰碱釉,提高了釉层的粘度,使得釉面更加乳浊、温润,呈现出一种类似玉质的半透明感,色泽偏向于粉白或卵白,与宋代清透的影青形成明显差异。
元代青白瓷的造型语言更加宏大,多见梅瓶、玉壶春瓶、大盘及执壶等大件器物。由于胎体加厚,烧制过程中的变形问题成为技术难点,窑工通过改进匣钵和装烧方式加以应对。这一时期的青白瓷表面常带有细密的刻花、划花或印花装饰,纹饰布局繁密,题材丰富,涵盖花卉、人物、动物等。釉面因石灰碱釉的特性,光泽度较宋代柔和,但硬度更高,耐磨性增强,适应了元代更广泛的实用需求和外销市场的审美偏好。
拉坯成型技艺的核心控制
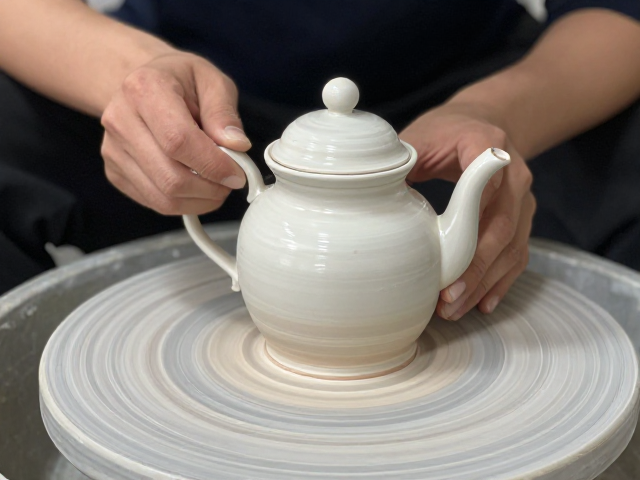
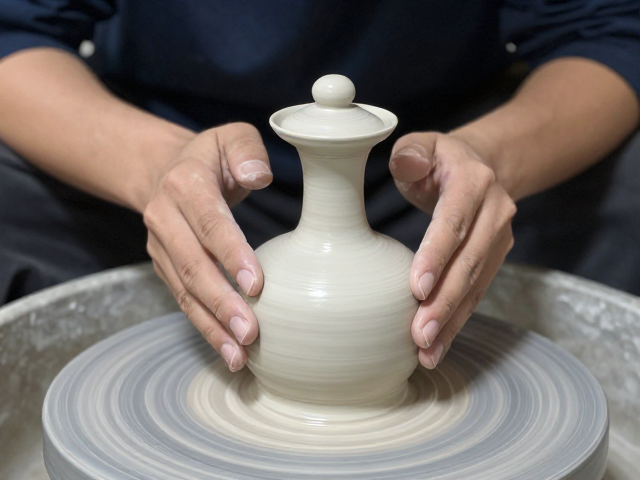
拉坯是决定瓷器器型规整度与胎体均匀性的关键工序,其核心在于控制泥料的水分含量与转速。泥料通常需经过反复揉练,排除气泡,含水量控制在18%至22%之间,以保证良好的可塑性。操作时,双手需感受泥团在转轮上的离心力,通过指尖与掌心的配合,均匀施力,使泥壁厚度一致。对于壶类器物,需特别注意壶身与壶颈、壶底的衔接处的泥料处理,避免因应力不均导致开裂或变形。
在拉坯过程中,转速的控制直接影响器壁的厚度分布。通常低速起形,中速延展,高速收口。对于厚胎器物,需多次停顿修整,确保内壁光滑且无接痕。壶身的弧度变化需一气呵成,任何停顿都可能导致器型扭曲。此外,拉坯后的修坯工序同样重要,需使用专用刀具去除多余泥料,使胎体达到预定厚度,通常壶壁厚控制在1.5毫米至3毫米之间,以平衡强度与美观。
壶盖与壶口的密合度检测
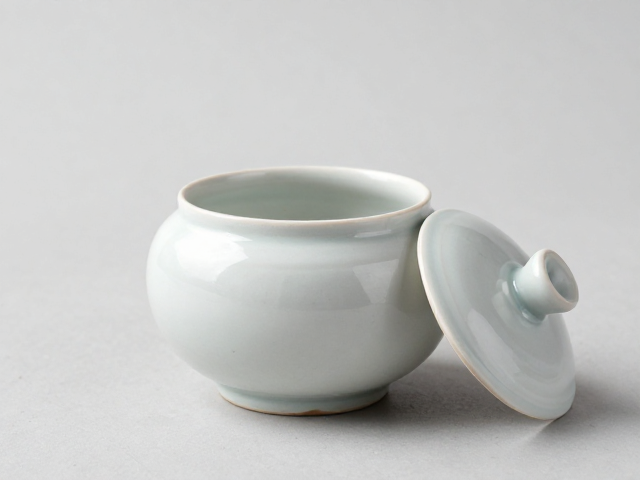
壶盖与壶口的密合度是评判青白瓷工艺水平的重要指标,直接影响器物的实用性与美观。检测时,首先观察盖口与口沿的接合处是否平整无缝,无明显的错位或高低差。将壶盖轻轻置于壶口,检查其是否自然贴合,无晃动或倾斜现象。对于高密合度要求的器物,盖口与口沿之间应无明显透光,缝隙宽度通常控制在0.2毫米以内。
进一步的检测可采用注水法或旋转法。注水法是将壶内注满水,盖紧壶盖后倒置或倾斜,观察壶盖是否因内部气压或水的压力而脱落,以此检验盖口的紧密程度。旋转法则是在盖好壶盖后,轻轻旋转壶盖,感受其转动是否顺畅且无卡顿,同时检查转动过程中是否有明显的摩擦声或阻力,这反映了盖口与口沿的加工精度和打磨光洁度。高密合度的壶盖应能稳固放置,且在轻微外力下不易滑落,体现了拉坯、修坯及烧制过程中严密的工艺控制。