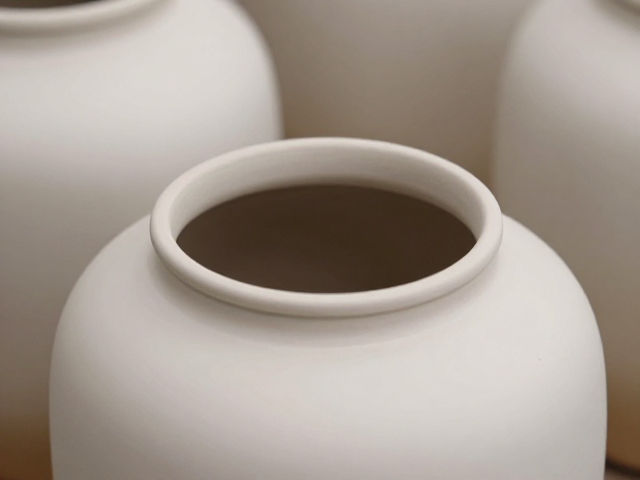
热力学分布对口沿成型的影响机制
智能温控窑炉在烧制茶叶罐时,口沿部位的圆润度并非由单一温度决定,而是取决于坯体在临界温度下的应力释放与粘度变化。当窑内温度达到石英晶型转变点附近时,黏土矿物中的水分彻底排出,颗粒间开始产生液相,此时口沿部位的微观结构最为活跃。若升温曲线在此阶段波动超过±2℃,坯体表面的张力分布不均,极易导致口沿出现棱角或塌陷。通过高精度热电偶实时监测窑炉不同温区的实际温度,并结合热成像技术捕捉坯体表面温度场,能够精确识别出口沿区域的受热偏差,从而动态调整加热功率,确保该区域处于最佳的半塑性状态。
现代控制系统利用PID算法对升温速率进行微调和补偿,特别是在1000℃至1200℃的烧结关键期,系统会根据预设的热工制度,自动平衡辐射热与对流热的比例。这种精准的热力学控制使得口沿部位的玻璃相生成过程更加均匀,避免了因局部过热导致的流淌过度或受热不足造成的生烧现象。通过优化窑炉内的气流循环路径,消除热点和冷点,使得茶叶罐口沿在冷却过程中能够保持一致的收缩率,这是实现圆润形态的物理基础。
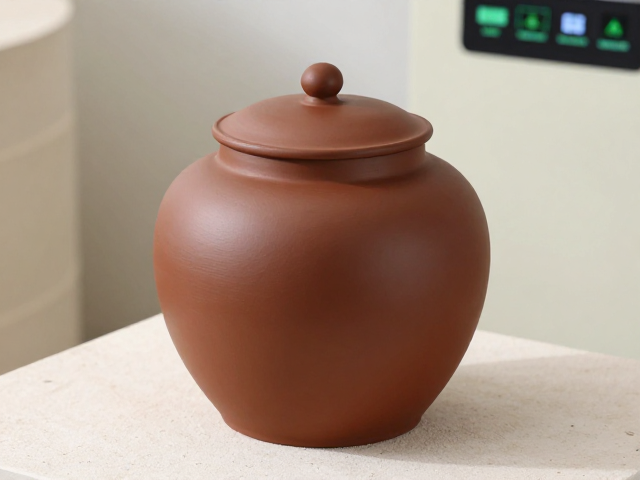
数字化建模与视觉反馈的协同控制
在烧制前,高精度3D扫描技术对素坯口沿进行数字化建模,计算出理论上的几何公差范围。智能窑炉系统将这些数据与烧制过程中的实时形变数据进行比对,通过机器学习算法预测烧成后的最终形态。当视觉传感器检测到口沿在高温段出现微小变形征兆时,控制系统并非简单地调整温度,而是结合窑炉内的压力参数,动态调节窑压,利用气压平衡来辅助坯体维持预设形状。这种多参数耦合的控制方式,使得口沿的圆润度不再依赖工匠的经验判断,而是由严密的数据逻辑支撑。
视觉反馈系统会定期截取坯体在高温下的图像,通过边缘检测算法分析口沿的曲率变化。一旦发现曲率偏离预设的圆润阈值,系统会自动触发微调程序,例如降低局部加热区的功率或调整排烟口开度,以改变该区域的散热速率。这种闭环控制机制确保了每一批次茶叶罐口沿形态的一致性,消除了传统烧制中因人为操作差异带来的不稳定性。通过不断迭代优化控制模型,系统能够更精准地应对不同泥料配方在烧制过程中的收缩差异,实现从“经验烧制”向“数据烧制”的转变。
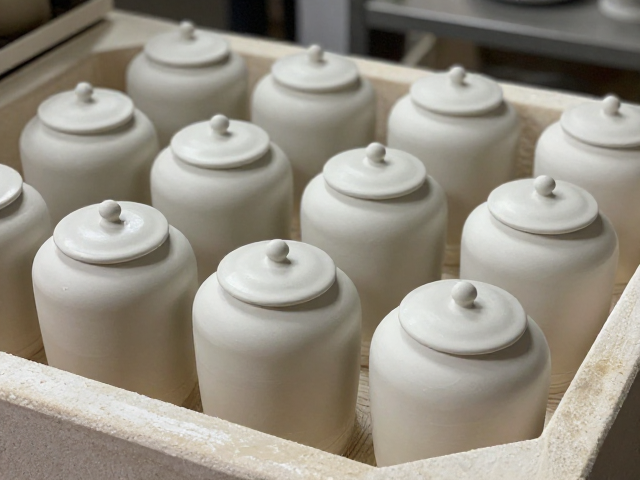
冷却阶段的热应力管理与定型
烧制过程中的升温与保温决定了口沿的初步形态,而冷却阶段的速率控制则是锁定圆润度的关键。在降温初期,若冷却过快,坯体内部会产生较大的热应力,导致口沿部位因应力集中而出现微裂纹或形状扭曲。智能温控系统采用分段冷却策略,在石英转变点对应的温度区间(约573℃)设置缓冷带,严格控制降温速率,使石英晶型平稳转变,释放内部应力。这种受控的冷却过程有助于保持口沿几何形状的稳定性,防止因急冷造成的结构性损伤。
随着温度进一步降低,系统会根据坯体的厚度和材质特性,动态调整冷却曲线。对于口沿等薄壁或关键部位,控制系统会模拟自然冷却的热传导过程,避免局部温差过大。通过精确计算热散失模型,系统能够预测出口沿在室温下的最终尺寸和形态,从而在烧制过程中预留微小的形变补偿空间。这种基于热力学计算的逆向控制方法,确保了茶叶罐口沿在经历完整热循环后,依然能保持预期的圆润弧度和光滑度,满足高品质茶具的制作标准。