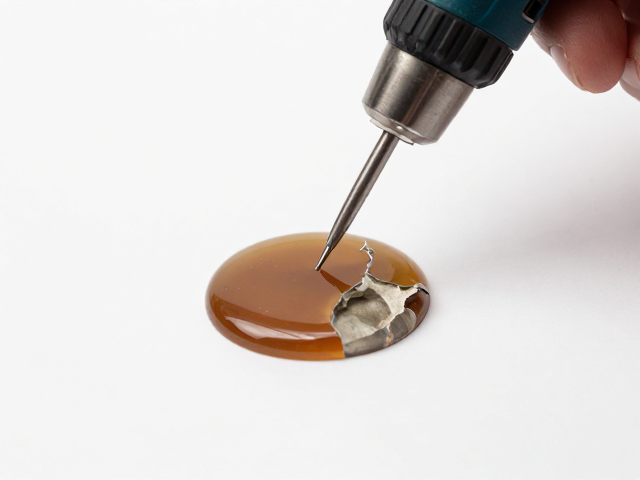
环氧树脂修复残缺之美的核心逻辑
环氧树脂在修补破损陶瓷、石材或木质器物时,其高透明度与极低的收缩率特性,能够最大程度地还原器物原本的光影质感。修复并非掩盖瑕疵,而是通过材料的填充与固化,填补因外力或老化造成的空洞与裂缝,使受损部位在视觉上与整体结构融为一体。这种工艺常用于古董修复或高价值物件的日常维护,关键在于控制树脂与固化剂的比例,通常需严格遵循产品说明书中的重量比进行混合,以确保最终固化后的硬度与附着力符合预期。
微观层面的修复效果往往取决于界面的处理质量。在注入树脂前,必须彻底清除裂缝内部的粉尘与油污,任何微小的杂质都会导致粘接失败或形成可见的气泡。对于深而窄的裂纹,建议使用注射器缓慢注入,利用毛细作用让树脂渗透至底部,避免空气滞留。固化过程中需保持环境温度稳定,过高的温度会加速反应导致表面发白,而过低的温度则可能使树脂长期处于粘稠状态,影响最终的光洁度。
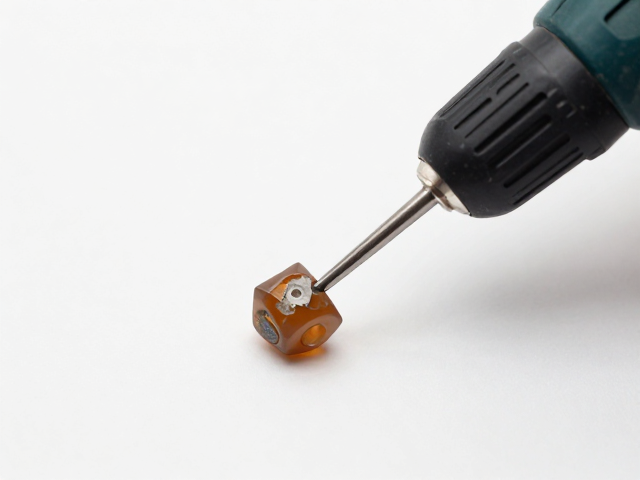
微型电钻在精细打磨中的工具选择
微型电钻作为精密打磨的核心动力源,其转速可调范围与夹持稳定性直接决定了修复面的平整度。对于环氧树脂修复后的表面处理,通常选用转速在500至3000转/分钟的区间,低转速能减少摩擦生热,防止树脂因高温产生微裂纹或变色。钻头或打磨头的选型需与修复区域的曲率相匹配,球形打磨头适合处理弧面,而扁平打磨片则适用于平面接缝的修整。
打磨耗材的选择同样至关重要。从400目开始逐步过渡到2000目乃至更高目数的砂纸,是获得镜面效果的标准流程。不同目数的砂纸切削效率与细腻度差异明显,粗砂纸用于快速去除多余树脂,细砂纸则用于消除划痕并提升光泽。在使用微型电钻配合砂纸时,需确保砂纸平整贴合打磨头,避免因松动或褶皱导致打磨不均,形成难看的波浪纹。
实操中的力度控制与防损技巧
微型电钻在操作时,手感的稳定性比机器性能更为关键。施加的压力应轻而均匀,遵循“轻触即离”的原则,让打磨头的切削刃自行工作,而非依靠压力强行磨平。过大的下压力会导致打磨头过热、砂纸堵塞,甚至因局部应力过大导致脆性树脂崩裂。操作时手腕需保持放松,以肘部为支点进行小幅度的移动,确保打磨轨迹平滑连贯。
打磨过程中的冷却与清洁不容忽视。长时间干磨会产生大量树脂粉尘,附着在表面不仅影响视线,还可能堵塞砂纸孔隙,降低切削效率。建议采用湿磨法,即在打磨区域定期喷洒少量清水,既能带走粉尘,又能降低温度。每次更换砂纸目数前,需彻底清洁修复区域,观察上一道工序留下的痕迹是否完全消失,只有当当前目数的划痕完全被覆盖,方可进入下一道更细砂纸的打磨步骤。
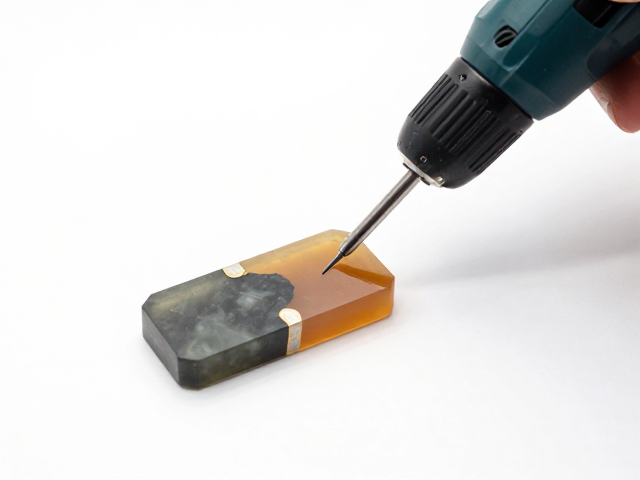
后处理与最终呈现
当打磨至预定目数后,修复区域的表面已具备初步光泽,但此时仍存在细微的微观划痕。使用抛光膏或专用抛光剂配合软布或羊毛轮进行手工抛光,能进一步消除这些痕迹,提升表面的通透感。抛光过程中需注意力度,避免在边缘处产生倒角或磨损,确保修复边界与原始表面的过渡自然。
最终呈现的效果应达到视觉上的无缝衔接。在自然光下观察,修复处不应有明显的色差、气泡或凹陷。若树脂与原始材质硬度差异较大,可能需要在抛光后进行轻微的表面硬化处理,以增强耐磨性。修复完成后的器物应避免立即接触强酸强碱或剧烈温差变化,给予材料足够的稳定期,以确保长期使用的安全性与美观度。