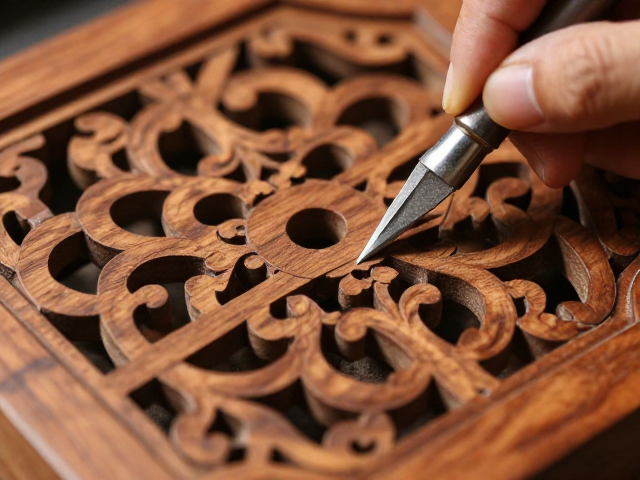
花梨木材质特性与工具准备的基础逻辑
花梨木因其木质坚硬、纹理美观且带有天然香气,常被视为雕刻工艺中的重要素材。在实际操作前,需明确不同种类花梨木(如越南黄花梨、老挝红酸枝等)在硬度与纤维结构上的差异,这直接决定了刀具的选择与进刀力度。工具层面,除了常规的平口刀、三角刀、圆口刀外,针对精细镂空部分,需准备刃口宽度在1-3毫米的微型刻刀,以及高精度的高速旋转打磨机或手工锉刀,以确保在狭窄空间内的操作精度。
木材的含水率控制是决定雕刻成败的关键前置条件。未经充分干燥的花梨木在雕刻过程中极易因应力释放产生开裂,尤其是在进行镂空处理时,结构强度的降低会放大这一风险。通常建议将木材静置于干燥环境中至少数月,使含水率稳定在8%-12%之间。此外,打磨环节所需的砂纸需从粗到细依次准备,常见序列为600目、800目、1000目、1500目、2000目,部分追求极致光泽的工序甚至会使用3000目以上的超细砂纸,每一步的目数跳跃不宜过大,以免留下明显的划痕痕迹。
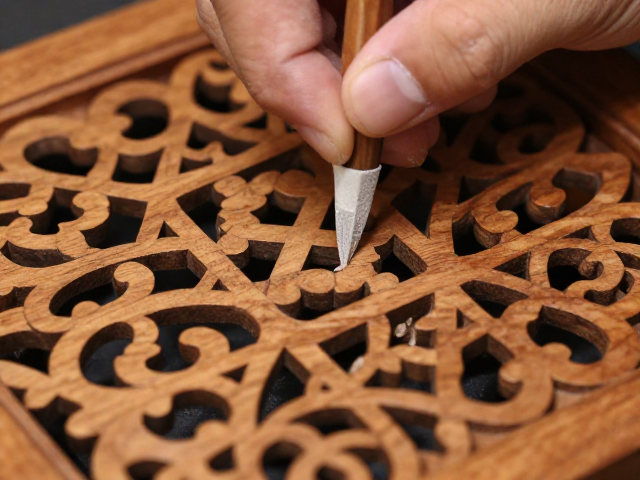
镂空技法中的结构支撑与去料顺序
精细镂空的核心在于对木材内部结构的保留与外部形态的塑造,这一过程严格遵循“由内向外、由深配浅”的去料逻辑。在开始雕刻前,需先在木料背面或隐蔽处设计并切割出初始的入口孔洞,通常使用线锯或微型钻头完成。随后,利用细长的刻刀从孔洞进入,逐步清理内部木屑。在此阶段,必须时刻计算剩余壁厚,花梨木的韧性虽好,但过薄的连接处(通常建议保留2-3毫米以上的结构筋)在受力或后期打磨中极易断裂。
去料顺序应避免一次性切削到位,而是采用分层剥离的方式。先使用较大的平口刀去除大面积冗余木材,再换用小圆口刀处理曲面过渡,用三角刀或尖刀进行边缘修整。对于镂空图案中的尖角或细枝部分,需预留足够的“安全距离”,即在图案完全成型前,这些部位应作为整体结构的一部分保留,待主体轮廓打磨定型后,再进行的切断与修饰。这种逆向思维能最大程度降低因误操作导致的结构性损坏。
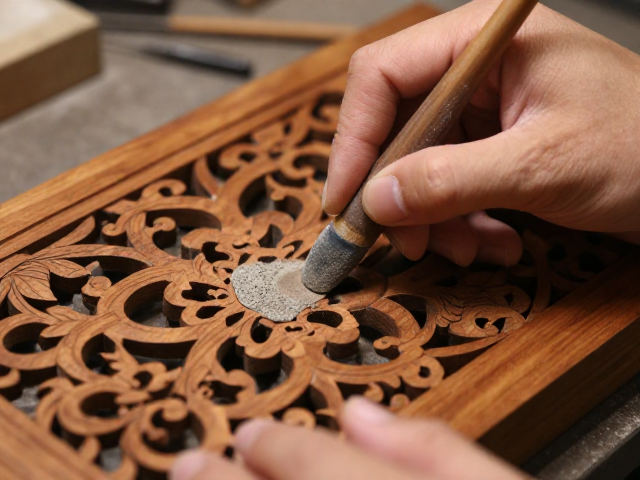
砂纸打磨的渐进式操作与手感反馈
打磨并非简单的摩擦去痕,而是通过不同目数砂纸的微观切削,逐步消除上一道工序留下的刀痕与粗糙面。操作时,砂纸需平整贴合木材表面,避免折叠造成局部过度磨损。对于镂空区域的内侧,由于空间受限,通常需将砂纸包裹在薄木片、塑料片或专用打磨棒上,通过指尖施加均匀压力进行推拉式打磨。切忌使用旋转打磨机直接硬磨镂空细部,高速旋转产生的热量与冲击力极易导致花梨木纤维撕裂或细枝崩断。
手感反馈是判断打磨进度的重要依据。在从600目向1000目过渡时,需仔细触摸表面,确认无明显的颗粒感或划痕残留。当表面触感呈现类似丝绸般的平滑感,且反光点开始变得细腻柔和时,方可更换下一目数。对于花梨木天然的纹理起伏,打磨时需顺应木纹方向,特别是在面对交叉纹理或结疤处,需减小压力,采用点触式打磨,防止因局部硬度不均导致表面凹陷。整个过程需保持耐心,目数越高,去除的材料越微细,所需时间呈指数级增长。
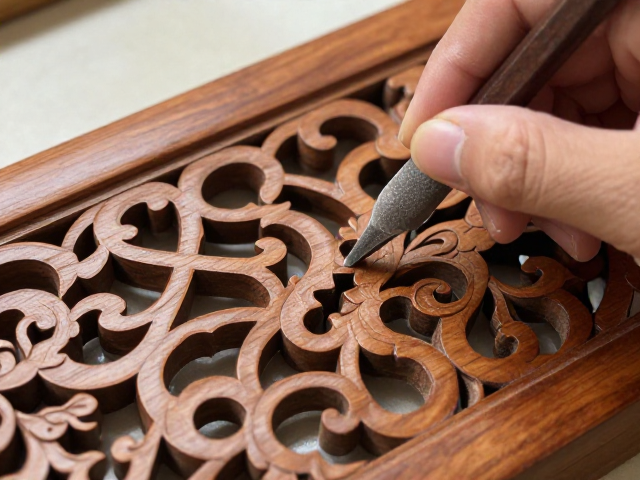
表面光洁度提升与最终修整细节
当打磨至2000目及以上阶段,木材表面已接近镜面效果,此时重点在于消除细微的“雾面”感,提升光泽的纯净度。此阶段通常不再使用硬质砂纸,而是改用柔软的棉布、鹿皮或超细纤维布配合少量木工蜡或天然植物油进行抛光。通过手工反复擦拭,利用摩擦生热使木材表面的微孔闭合,同时让油脂渗入纤维,增强花梨木特有的温润质感与深邃色泽。
最终修整需重点关注镂空边缘的倒角处理。经过长时间打磨,锐利的边缘可能变得过于圆润,失去雕刻作品的精神气韵。可使用极细的砂条或高目数砂纸,对图案的关键线条进行轻微修整,保持线条的挺拔与利落。同时,检查镂空内部是否有残留的木屑或胶水痕迹(若前期有粘接工序),使用压缩空气或软毛刷彻底清理。完成所有步骤后,作品应呈现出色泽均匀、纹理清晰、触感顺滑且无明显机械痕迹的状态,这才符合精细雕刻镂空技法的成品标准。