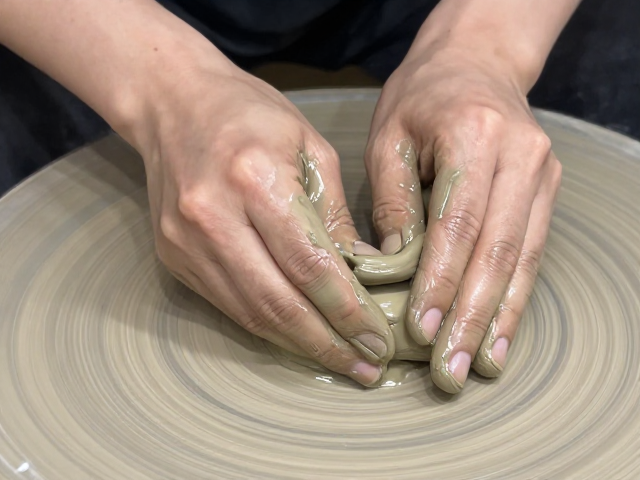
泥料处理:揉泥排气的核心逻辑
紫砂泥料在陈腐之后,内部仍隐藏着大量空气气泡与水分分布不均的隐患,这些微观缺陷直接决定了坯体的烧结质量与最终呈现的肌理。揉泥并非简单的体力劳动,而是一项严密的物理挤压过程,通过往复扭转与挤压,迫使泥料中的气泡排出,同时使干湿泥块达到均匀融合。这一步骤若处理不当,坯体在干燥或烧制过程中极易发生开裂或变形,导致器物报废。
现代工艺中,真空练泥机已普及,但传统手工揉泥依然被许多匠人视为不可或缺的一环。手工揉泥能更细腻地感知泥料的“筋骨”,通过手指对泥团的按压与折叠,调整泥料内部的颗粒排列状态。这种对泥料内部结构的微调,为后续成型提供了稳定的物理基础,确保泥料在经历高温烧制时,能够保持结构的致密性与稳定性,为后续纹理的显现奠定坚实根基。
成型工艺:拍打镶接的独特韵味
区别于拉坯成型,拍打镶接是紫砂壶制作中极具特色的一种成型方式,它严格遵循“打身筒”与“镶身筒”的制作规范。匠人将泥片裁剪后,以竹制拍子配合木制内垫,通过有节奏的敲击与拍打,使泥片贴合成型。这一过程不仅赋予了壶身独特的张力与厚度变化,更使得泥料颗粒在受到侧向压力时产生微妙的位移与堆叠。
在拍打过程中,泥料内部的微观结构发生了复杂的重组,颗粒之间形成了不规则的交错与嵌合。这种由外力挤压形成的致密层与松散层交替存在的微观状态,是形成特殊表面纹理的物理前奏。匠人通过控制拍打的力度与角度,精确调控壶壁的厚度分布,这种手工介入带来的不确定性,恰恰构成了紫砂器物独一无二的艺术特质,也为后续烧制中色彩与纹理的变幻预留了物理空间。
纹理溯源:兔毫纹的形成机制
兔毫纹并非后期绘制或贴花形成的表面装饰,而是泥料中微量铁元素在高温还原气氛下,因结晶与析出而自然形成的微观结构。紫砂泥料中富含的铁质成分,在烧制过程中受热分解,部分铁元素转化为磁铁矿或赤铁矿,这些矿物颗粒在泥料内部随着水分蒸发及气体排出,形成细小的通道或沉积点。
当烧制温度达到1100℃至1200℃区间时,泥料中的玻璃相逐渐形成,铁质结晶物沿着泥料内部的微小孔隙或裂纹分布。由于泥料在揉泥和拍打过程中形成的内部应力场不同,铁元素的析出路径呈现出放射状或条状特征,冷却后便在壶表形成类似兔毛般细密、流畅的线条。这种纹理是泥料本性、手工工艺与高温物理化学反应共同作用的结果,具有不可复制的自然美感。
工艺关联:揉泥与拍打对纹理的影响
揉泥的充分程度直接影响泥料中气泡的残留量,气泡逸出后留下的微孔结构,为铁质结晶物的析出提供了通道。若揉泥不均,残留气泡较大,烧制后易形成不规则的黑点或空洞,破坏兔毫纹的连续性;而充分揉泥形成的致密泥层,则能引导铁质元素形成细腻、均匀的流线型纹理。
拍打镶接过程中产生的侧向压力,会改变泥料颗粒的排列方向,形成类似“层状”的内部结构。这种层状结构在烧制时,受热膨胀系数略有差异,促使微裂纹以平行于壶壁的方向延伸。铁质元素倾向于在这些微裂纹处富集,从而形成方向感极强、层次分明的兔毫纹。可以说,手工拍打留下的微观应力痕迹,是兔毫纹走向与形态特征的重要塑造者。