清代紫砂名家与历史脉络
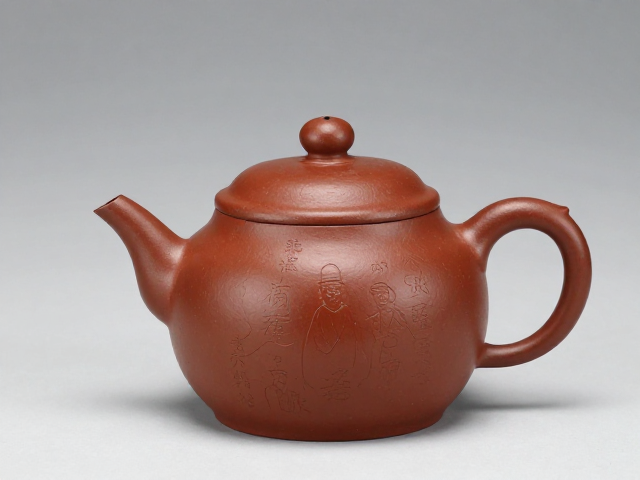
清代紫砂艺术迎来了全盛时期,其中时大彬、陈鸣远、邵大亨、供春四位名家被视为这一阶段的核心代表人物。供春作为明代中后期至清初的过渡性人物,其作品以树瘿壶闻名,造型古朴自然,虽存世极少,但奠定了紫砂壶“文人气”的基础。时大彬则在明末清初时期通过改良制壶技法,将原本较大的壶型改为中小品,并创立“打身筒”与“镶身筒”两大核心成型工艺,极大提升了紫砂器的实用性与艺术表现力。
进入清中期,陈鸣远以其卓越的雕塑能力和对自然形态的捕捉能力,将紫砂从单纯的日用器皿提升至案头清玩的高度。他创作的南瓜壶、束柴三友等作品,巧妙运用堆、塑、捏、刻等技法,使器物兼具写实与写意之美。与此同时,邵大亨在清道光、咸丰年间崛起,其制作的掇球壶、大虚扁壶等,以线条流畅、气势恢宏著称,尤其在大壶制作中展现出极高的成型控制力,被后世公认为清代中晚期紫砂技艺的巅峰代表。
高温烧制工艺的核心要素
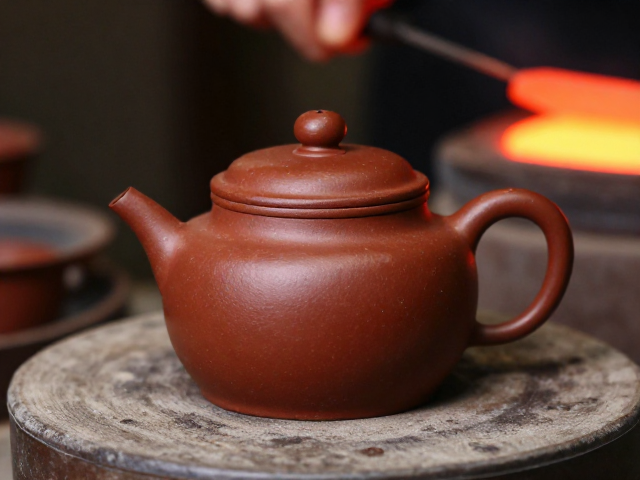
紫砂壶的烧制并非简单的加热过程,而是一场严密的物理与化学变化。传统紫砂泥料含有石英、云母、赤铁矿及黏土等矿物成分,在高温环境下,这些成分发生固相反应和液相烧结。烧制温度通常控制在1100℃至1200℃之间,具体取决于泥料的种类。例如,紫泥因含铁量较高,需较长时间保温以促进颗粒间的结合;而朱泥因收缩率大,对升温曲线极为敏感,需更精细的温度控制以防开裂。
窑炉的热工制度直接决定了成品的色泽与质感。清代早期多采用龙窑或馒头窑,依靠木柴或煤炭燃烧产生还原焰或氧化焰。还原焰中氧气不足,泥料中的氧化铁被还原为氧化亚铁,使壶表呈现深沉的紫褐色;若处于氧化焰环境,氧化铁保留原色,色泽则偏红或黄。现代高温烧制虽已引入电窑或气窑,但核心逻辑不变,即通过精确控制升温、保温、降温三个阶段的时间与温度梯度,确保泥料内部气孔结构稳定,从而保留紫砂特有的双气孔特性。
泥料处理与成型对烧制的影响
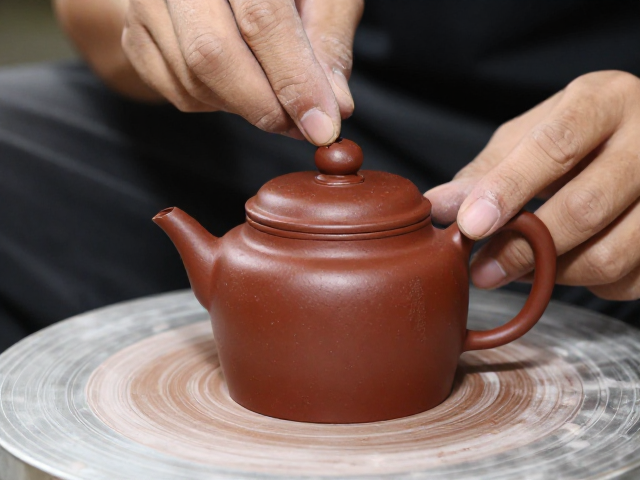
泥料的陈腐与炼制是高温烧制前的关键前置步骤。清代名家普遍采用“水洗泥”与“养土”工艺,将开采出的原泥经粉碎、淘洗、沉淀、晾干后,置于阴湿处长期陈腐。这一过程使泥料中的水分分布均匀,有机质分解,泥粒间形成更紧密的氢键连接,显著提升泥料的可塑性与强度。若泥料处理不当,如含水量不均或陈腐时间不足,在高温烧制时极易因内部应力释放而出现变形或爆裂。
成型方式决定了壶体在受热过程中的应力分布。时大彬创立的打身筒法适用于圆器制作,通过拍打泥片使壶身逐渐成型,这种半手工半模制的方式使泥料颗粒排列具有一定的方向性,烧制时需特别注意旋转对称轴的受热均匀性。而方器多采用镶身筒法,将泥片切割后拼接而成,接缝处在高温下易成为薄弱点。因此,烧制方器时需避免局部过热,防止因收缩率差异导致接缝开裂或变形,这要求烧制者具备严密的窑位规划与严密的温度监控能力。
成品检验与历史传承
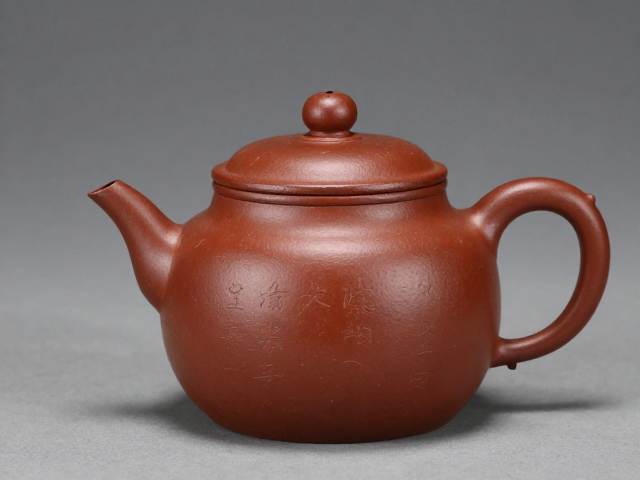
清代紫砂壶的成品检验主要依赖肉眼观察与手感测试。合格的高温烧制紫砂壶,其表面应无针孔、无落渣、无变形,色泽温润如玉,敲击声音清脆悦耳。若烧制温度过低,壶体疏松,吸水率过高,易滋生异味;若温度过高,泥料熔融过度,壶体发黑、变形,甚至出现玻化现象,丧失透气性。历史上,名家作品常因窑位不佳或泥料瑕疵导致次品率较高,因此存世的精品多为经过严格筛选的上乘之作。
这些工艺细节与历史经验,构成了清代紫砂技艺的核心遗产。从供春的自然天趣到时大彬的技法革新,从陈鸣远的精工细作到邵大亨的气度恢弘,每一把传世壶背后都是泥料、成型、烧制等多道工序的完美配合。现代紫砂工艺在继承传统基础上,虽引入了更精准的温度控制设备,但对泥料特性、成型应力、烧制曲线的理解,仍严格遵循清代形成的工艺逻辑。这种对材料本质的尊重与对工艺细节的极致追求,使得紫砂艺术历经数百年依然保持着独特的生命力与文化价值。