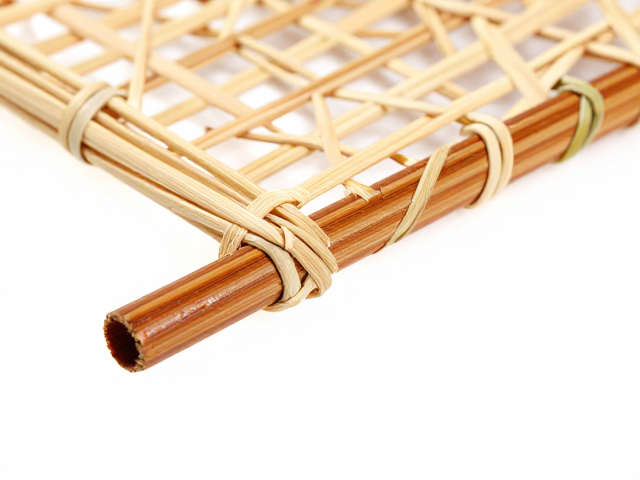
藤编工艺的核心材料特性与预处理流程
天然藤材主要分为白藤、黑藤、红藤等种类,其中白藤因质地坚韧、色泽淡雅且不易开裂,成为高端家具与工艺品制作的首选。原材料采集后需经过严格的分级筛选,去除带有虫眼、霉斑或弯曲度不符合标准的藤条。预处理阶段包括浸泡软化,通常将藤条置于清水中浸泡数小时至数天,利用水分渗透使纤维柔韧,便于后续弯曲成型,这一过程能显著降低加工中的断裂率。
干燥处理是决定成品稳定性的关键环节。经过编织或成型后的藤制品需进入自然晾干或低温烘干室,控制环境湿度在60%-70%之间,避免阳光直射导致色泽发白或脆化。对于需要精细造型的部位,常采用蒸汽加热法,通过高温高湿环境使藤条内部木质素软化,再进行人工塑形定型,冷却后藤条即可保持预设形态,这一物理特性是藤编能够呈现复杂曲面结构的基础。
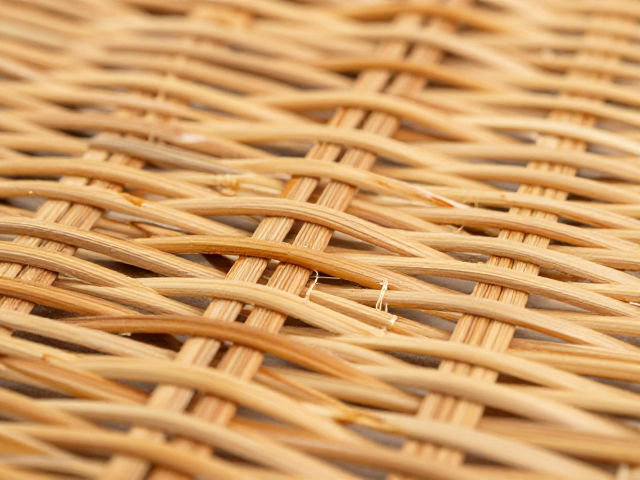
基础编织技法与结构稳定性构建
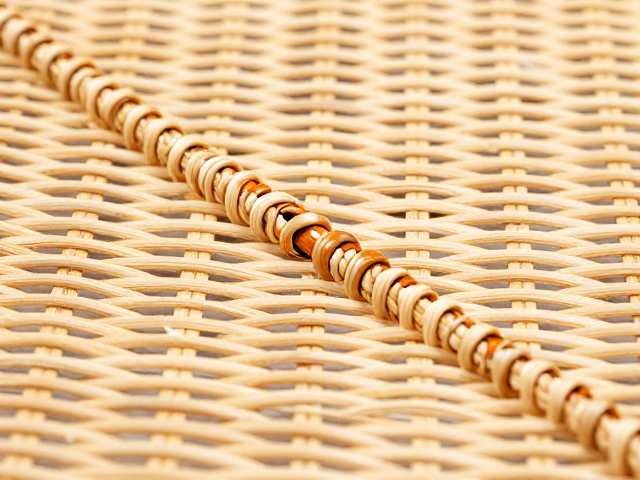
平编是最基础的藤编技法,通过经纬藤条垂直交错形成紧密的网格结构,常用于制作椅面、桌面面板等承重部位。编织时需保持藤条张力均匀,每根藤条的穿插顺序需严格遵循“一上一下”或“一上两下”的规律,以确保受力均匀。对于需要更高强度的区域,可采用双股藤条并行编织,增加整体结构的抗拉强度,这种基础技法也是后续复杂图案变体的基石。
十字编与六角编则通过改变藤条交错的角度与密度,形成具有立体感和装饰性的表面纹理。十字编形成的菱形网格透气性极佳,常用于户外家具;六角编则因结构紧密、外观规整,多用于屏风或箱柜侧面。在编织过程中,藤条的粗细需保持一致,若使用不同粗细藤条拼接,需通过削薄处理使接口平滑,避免应力集中导致开裂。编织边缘需预留足够长度,以便后续进行收边处理,确保整体结构的完整性。
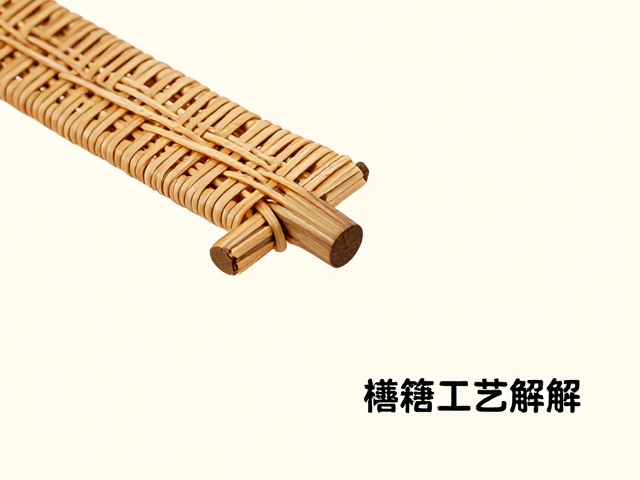
抛光润饰工艺与表面保护处理
表面打磨是提升藤制品质感与耐用性的必要步骤。使用从粗到细的不同目数砂纸(通常为120目至400目)对编织表面进行逐级打磨,去除毛刺与粗糙边缘。打磨时需严格遵循藤条纹理方向,避免横向打磨导致纤维撕裂。对于深色藤材,打磨后表面会显现出色泽变化,需及时清理藤屑,防止残留物影响后续涂装效果。
涂装保护可显著延长藤制品的使用寿命并增强美观度。传统工艺多采用天然植物油或水性清漆,通过涂刷或喷涂方式覆盖表面,形成保护膜。涂装前需确保表面绝对干燥无尘,第一遍涂料需薄涂以渗透纤维,后续各遍需待前一遍完全干透后进行。对于户外使用的藤制品,需添加紫外线吸收剂与防水成分,以抵抗自然风化。定期保养建议使用专用藤材护理油,定期擦拭以保持色泽温润,避免使用强酸强碱清洁剂腐蚀藤纤维。
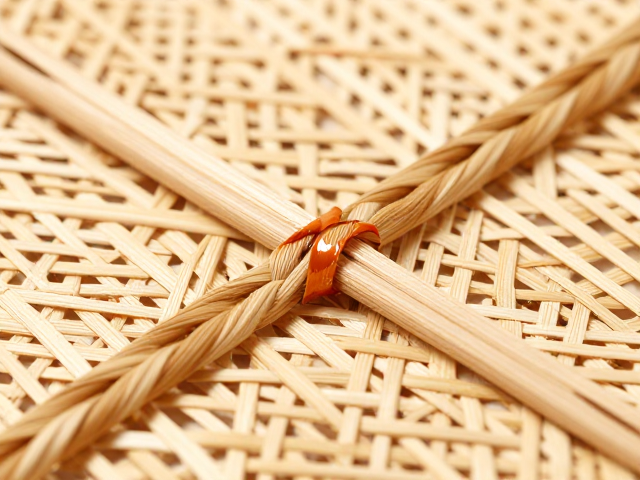
榫卯结构在藤木结合中的应用解析
藤材本身难以像木材那样直接加工出严密的榫卯接口,因此在藤木结合家具中,藤条常作为连接介质或填充物,与木材部件形成稳固结构。传统工艺中,藤条常被编织成网状或带状,穿插于木框架的孔洞中,利用藤条的柔韧性与回弹力,在受力时产生自锁效应,增强节点稳定性。这种“藤穿木”结构无需金属钉子,避免了金属锈蚀对藤材的侵蚀,同时也保留了传统工艺的美学特征。
在大型藤编家具中,榫卯结构主要应用于木质骨架部分,而藤编面板则通过张力固定在木框上。木框架的榫头与卯眼需经过精密计算,确保结合紧密无松动。藤编面板与木框连接处常采用藤条缠绕加固,或在木框内侧设置暗榫卡槽,将藤边嵌入固定。这种结合方式既发挥了藤材轻盈透气的特性,又利用了木材结构的稳固性,使得成品既具有传统家具的庄重,又具备藤编的灵动。
成品检验标准与日常维护要点
合格藤制品在外观上应无断藤、脱线、毛刺明显或色泽不均现象。结构检验需检查各节点是否牢固,用力按压或摇晃时无松动异响。承重部位需经过压力测试,确保在额定负载下无永久性变形。对于编织紧密度,要求网格均匀,无过大空隙,边缘收口整齐,无松散藤条外露。这些标准是保障藤制品在使用过程中的安全性与舒适性的基础。
日常维护应避免藤制品长期暴露在阳光直射或潮湿环境中,以防藤材老化或发霉。清洁时建议使用软布擦拭,对于缝隙内的灰尘,可使用吸尘器软毛刷头清理。若藤条出现轻微松动,可用少量木工胶加固,再用重物压制定型。对于表面污渍,可用中性清洁剂稀释后轻拭,切勿用水浸泡或使用腐蚀性溶剂。每年进行一次深度保养,涂抹专用护理油,可有效保持藤材色泽与韧性,延长使用寿命。