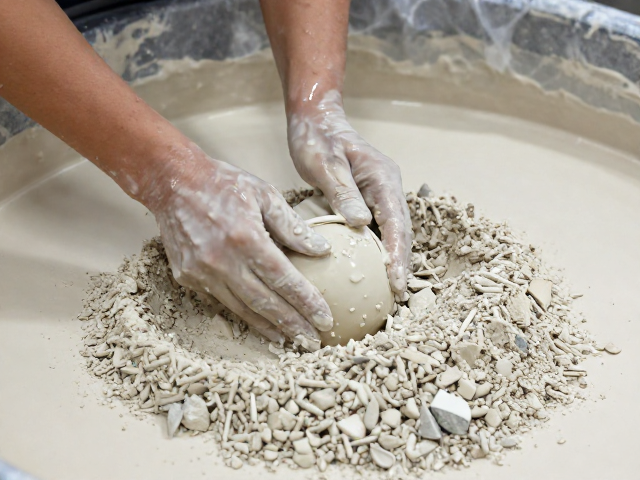
陶瓷原料淘洗工艺的核心逻辑与杂质控制
陶瓷原料的淘洗是决定坯体纯净度的第一道防线,其核心在于通过水流动力学分离不同粒径的矿物颗粒。在实际生产场景中,黏土矿物通常附着在石英、长石等瘠性原料表面,或者以胶体状态存在于泥浆中。传统的沉淀淘洗法依赖重力沉降原理,不同粒径的颗粒沉降速度遵循斯托克斯定律,即沉降速度与颗粒直径的平方成正比。通过控制沉淀池的水位高度和静置时间,可以有效分离出海绵土、粗砂和杂质。现代工艺中,部分高岭土加工线引入了螺旋分级机和水力旋流器,利用离心力加速细颗粒的分离,将泥浆中大于0.1毫米的颗粒含量控制在极低水平,从而减少坯体中的硬质夹杂物。
杂质残留是导致成品出现黑点、砂眼等瑕疵的主要诱因。未经充分淘洗的原料中可能混入铁质结核、石英砂粒或有机质。铁质杂质在高温烧成过程中会形成Fe2O3,导致坯体表面出现黄色或褐色斑点,严重时甚至引起釉面起泡。为了精准判断原料淘洗的效果,实验室通常采用湿筛分析法,使用规定目数的标准筛(如200目)对泥浆进行过滤,计算筛上物重量占干料重量的百分比。若筛上物含量超过0.5%,则需重新进行淘洗或增加除铁工序。此外,磁选机是去除铁质杂质的关键设备,通过调整磁场强度,可有效分离弱磁性矿物,确保原料的铁含量符合特定釉面白度或透明度的要求。
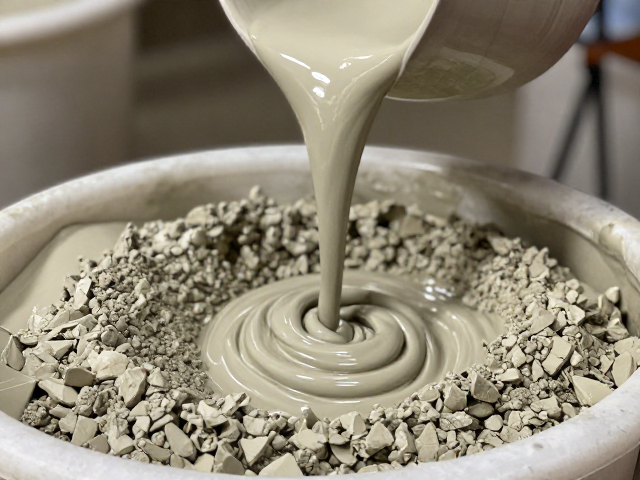
施釉工艺的流体特性与厚度均匀性管理
施釉是将制备好的釉浆均匀覆盖在素坯表面的过程,其质量直接决定了陶瓷成品的光泽度、颜色表现及物理性能。常见的施釉方法包括浸釉、浇釉、喷釉和荡釉,每种方法对釉浆的流变性能有着特定的要求。釉浆的粘度、触变性和固含量是控制釉层厚度的关键参数。例如,浸釉工艺要求釉浆具有较高的粘度和触变性,以便坯体取出后釉层能迅速定型,防止流釉;而喷釉工艺则需要釉浆具备较低的粘度和良好的流动性,以确保雾化效果均匀,避免出现橘皮或堆积现象。釉浆的固含量通常控制在50%-60%之间,具体数值需根据坯体的吸水率和孔隙率进行调整。
釉层厚度的不均一性是造成成品缩釉、剥落或颜色深浅不一的主要原因。过厚的釉层在烧成过程中容易产生气泡破裂,形成针孔,或因收缩应力过大导致釉层开裂;过薄的釉层则无法完全覆盖坯体,导致露底或发色不均。精准控制施釉厚度需依赖严密的工艺参数监测。在实际操作中,常通过测量施釉前后的坯体重量差来计算釉层厚度,公式为:釉层厚度 = (施釉后重量 - 施釉前重量) / (釉层面积 釉浆密度 干燥收缩率)。此外,釉浆的pH值和分散剂用量会影响其稳定性,pH值过高或过低可能导致釉浆絮凝或沉淀,进而影响施釉的均匀性。因此,每批次釉浆施釉前需检测其细度、粘度和密度,确保工艺窗口内的稳定性。
烧成过程中的物理化学反应与瑕疵成因分析
陶瓷成品在烧成过程中经历脱水、分解、氧化、熔融和冷却等多个阶段,每个阶段都可能因工艺控制不当而引发瑕疵。在氧化阶段,坯体内的有机质和碳素被氧化排出,若升温速率过快,气体来不及排出,会在坯体内部形成气孔或裂纹。进入熔融阶段,釉料开始软化并形成玻璃相,若烧成温度过高或保温时间过长,釉层过度流动会导致流釉、粘匣或釉面失光;反之,温度不足则会导致釉面未完全玻化,出现无光、粗糙或吸水性高的问题。此外,窑炉内的气氛控制至关重要,还原焰有助于降低铁呈色,使釉面呈现青色或白色,而氧化焰则使铁呈色偏黄或红色,气氛不均会导致成品颜色不一致。
气孔、针孔和缩釉是烧成过程中常见的瑕疵,其成因复杂且相互关联。气孔多源于坯釉结合不良或气体排出不畅,通常表现为釉面下或釉层中的圆形空洞。针孔则多由釉料中碳酸盐、硫酸盐分解产生的气体在釉层表面未破裂时形成,表现为细小的凹点。缩釉则是釉层在坯体表面不能牢固附着,在熔融状态下收缩成珠状或片状脱落。判断这些瑕疵需结合烧成曲线和原料特性进行分析。例如,若针孔集中在釉层上部,可能是釉料中气体释放速率过快;若缩釉现象严重,可能是坯体表面过于粗糙或釉浆固含量过低导致附着力不足。通过调整烧成曲线中的升温速率和保温时间,优化釉料配方中的熔剂和助熔剂比例,可有效减少此类瑕疵。
成品瑕疵的微观特征识别与溯源判断
精准判断成品瑕疵需从宏观外观特征入手,逐步深入到微观结构分析,结合生产工艺环节进行溯源。黑点瑕疵通常表现为釉面或坯体表面的黑色或深褐色斑点,宏观上呈点状分布。若黑点位于釉层表面,多为原料中未除净的铁质或碳素颗粒;若黑点嵌入坯体内部,则可能源于原料研磨细度不足或淘洗不净。通过显微镜观察黑点的形态和边缘特征,可进一步判断其来源。例如,边缘清晰、硬度较高的黑点多为石英或刚玉颗粒,而边缘模糊、与釉面融合的黑点多为铁锈或有机质碳化物。
缩釉和剥落瑕疵则表现为釉层局部缺失或成片脱落,露出土黄色的坯体。宏观上,缩釉边缘呈圆形或椭圆形,剥落边缘则呈不规则片状。判断缩釉原因需检查坯体表面的清洁度和釉浆的附着力。若坯体表面有灰尘、油污或脱模剂残留,会导致釉层附着力下降,引发缩釉。若釉浆过稀或施釉过薄,釉层在烧成过程中无法形成连续的玻璃膜,也容易发生剥落。此外,坯釉膨胀系数不匹配也是导致釉裂或剥落的重要原因。当坯体的膨胀系数大于釉层时,冷却过程中坯体收缩幅度大于釉层,釉层受拉应力作用产生裂纹甚至剥落;反之,若釉层膨胀系数过大,釉层受压应力作用可能导致釉面开裂。通过测量坯釉膨胀系数,调整釉料配方中的氧化锌、氧化铅等成分,可平衡膨胀系数,减少此类瑕疵。