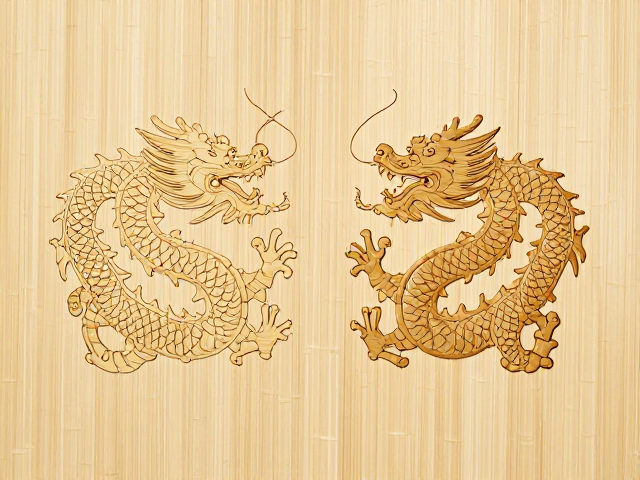
竹材选材与龙凤纹样的大样放样
竹器造型中的龙凤纹样并非简单的表面装饰,而是与器物本体结构紧密融合的立体构成。选材多倾向于生长周期长、纤维致密的毛竹或慈竹,这类竹材经过自然陈化后,含水率稳定,抗变形能力较强,能更好地支撑复杂纹样的受力需求。在实际操作前,工匠需根据竹材的直径、壁厚以及天然弯曲度,进行严密的计算与放样。龙凤纹样通常具有流畅的线条和动态的张力,大样放样阶段需将设计图纸按比例放大至竹材表面,利用墨线勾勒出龙鳞的层叠关系、凤羽的舒展形态以及云纹的过渡细节。这一过程要求极高的精准度,因为后续的去青、刮皮以及定型步骤均严格遵循墨线轨迹,任何细微的偏差都会在素烧后导致纹样扭曲或结构失衡。
纹样的设计逻辑需兼顾视觉美感与竹材的物理特性。龙凤纹样在竹器上常表现为浮雕或透雕形式,其高低起伏的变化必须考虑竹纤维的顺直方向。若纹样走向与竹纤维垂直,极易在烧制或后期使用中发生断裂。因此,放样时需仔细辨别竹节分布,确保龙首、凤翼等关键受力部位避开竹节或竹青过厚的区域。通过在大样放样阶段的精细计算,工匠能够预先规划出土料厚度与雕刻深度,使龙凤纹样在视觉上具有立体感,同时在结构上保持与竹壁的整体性。这种基于材料本性的设计前置,是保证后续工艺顺利实施的基础,也为素烧定型提供了稳定的物理模型。
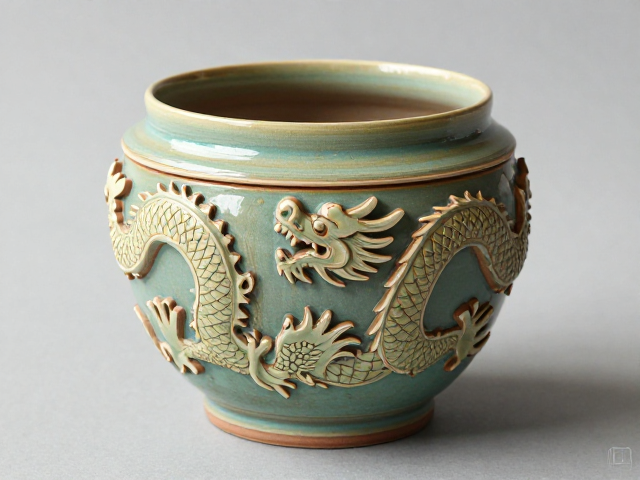
去青刮皮与素烧定型的火候控制
素烧定型是竹器制作中决定成品质量的关键环节,其核心在于通过低温加热去除竹材内部水分及有机质,同时利用热胀冷缩原理固定造型。在进行素烧前,已雕刻或塑形好的龙凤纹样竹坯需经过严格的去青刮皮处理,去除竹青层以露出土黄色的竹黄部分,这有助于热量均匀渗透,防止因内外收缩率不一致导致开裂。素烧炉温通常控制在200至300摄氏度之间,这一温度区间足以使竹材发生初步的热固性变化,但不足以使其碳化变黑。工匠需根据竹坯的厚度、龙凤纹样的复杂度以及当地气候湿度,动态调整烘烤时间。对于纹样繁复、凹凸较大的部位,需适当延长受热时间,确保内部应力充分释放,避免冷却后因残余应力导致纹样崩裂或变形。
火候的控制直接影响龙凤纹样的最终形态。过高的温度会导致竹材迅速失水,表面产生裂纹,破坏龙凤纹样的细腻线条;温度过低则无法有效定型,竹器在后续使用中容易回弹变形。实践中,工匠常采用文火慢烤的方式,使热量由表及里均匀传导。在烘烤过程中,需定期观察竹坯色泽变化,当竹材表面呈现均匀的浅黄色,且手感干燥无潮气时,即可停止加热。此时,竹材内部的纤维素结构已发生不可逆的热定型,龙凤纹样的立体形态得以永久固定。这一过程无需添加任何化学助剂,完全依赖物理热效应,既保留了竹材天然纹理,又确保了纹样的稳固性,体现了传统竹工艺对材料特性的深刻理解与精准运用。
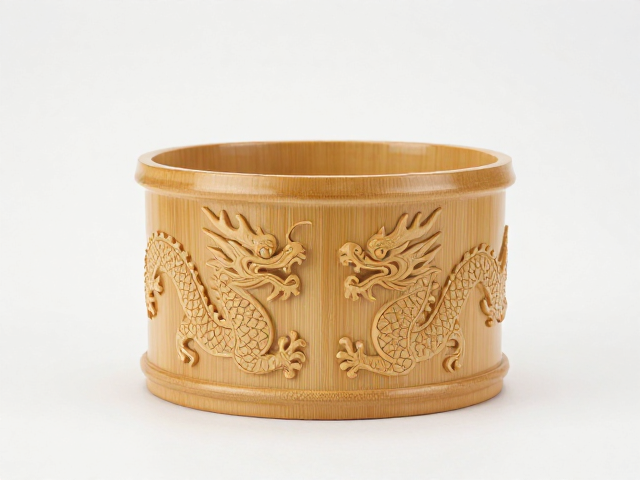
自然冷却与后期打磨的应力释放
素烧结束后,竹器不可立即接触冷水或处于强风环境中,必须置于干燥通风处进行自然冷却。这一阶段是应力释放的关键期,龙凤纹样在经历高温烘烤后,内部结构处于不稳定状态,快速冷却可能导致局部应力集中,引发隐性裂纹或纹样微变形。自然冷却过程通常持续数小时至一天,期间工匠需定期检查竹坯,特别是龙凤纹样的尖端、转折处等应力集中部位,确保无异常声响或变形迹象。冷却过程中,竹材逐渐恢复至室温,内部水分进一步平衡,龙凤纹样的形态趋于稳定。这一过程虽不涉及复杂操作,但对成品率至关重要,任何急于求成的冷却方式都可能前功尽弃,导致精美纹样毁于一旦。
冷却完成后,需对龙凤纹样进行精细打磨,以去除素烧过程中可能产生的微小毛刺或表面不均,提升纹样的流畅度与触感。打磨工具多为细砂纸或传统磨石,操作时需严格遵循纹样走向,避免横向打磨破坏线条的连贯性。对于龙鳞、凤羽等细节部分,需采用点状轻磨的方式,既保持纹理清晰,又消除粗糙感。打磨过程中需不断触摸检查,确保每一处转折都圆润自然,无尖锐棱角。这一步骤不仅提升了竹器的美观度,也延长了使用寿命,防止因边缘锐利导致的破损。经过打磨的龙凤纹样,在竹材天然色泽的衬托下,更显古朴雅致,体现了竹工艺中“天人合一”的美学追求。