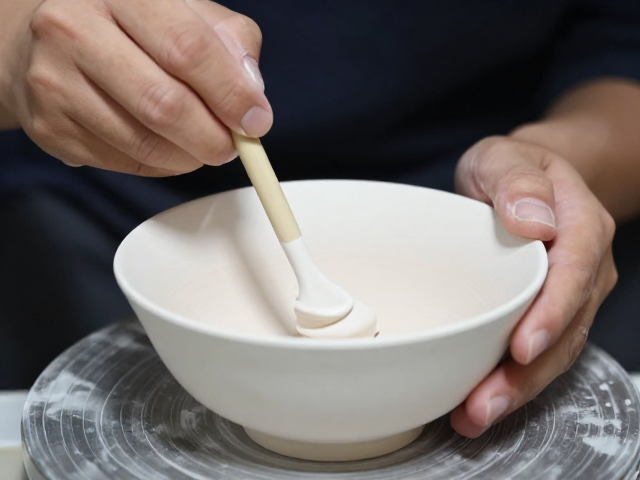
施釉蘸釉荡釉技法详解
施釉是陶瓷制作中赋予坯体保护层与装饰美感的关键工序,其核心在于利用釉浆与素坯表面的物理吸附与毛细作用,使釉料均匀附着。在实际操作中,施釉方式需严格根据器物的形状、大小及釉浆的稠度进行选择,常见的施釉手法包括浸釉、荡釉、浇釉、刷釉及喷釉等。其中,蘸釉与荡釉因能精准控制釉层厚度,尤其适用于异形器或薄胎器物,成为传统工艺中极具代表性的技法。釉层的厚度直接决定了烧成后的色泽表现与光泽质感,过薄则露胎或发色不均,过厚则易流釉或产生棕眼,因此掌握不同技法的力度与时间控制是制作中的首要难点。
蘸釉法主要适用于敞口、碗、盘等开口较大的器物。操作时,工匠手持器物,垂直或倾斜浸入盛有釉浆的容器中,浸入深度与停留时间需根据釉浆浓度精确计算。通常,釉浆的比重需控制在1.4-1.6g/cm³之间,以确保良好的流动性与附着力。取出时需保持动作平稳,避免抖动导致釉层厚度不均。对于大口浅盆,常采用口沿蘸釉的方式,利用毛细现象使釉面自然流淌形成自然的厚薄过渡,这种技法能保留手工制作的质朴韵味。操作过程中,环境湿度也会影响釉浆的吸水速率,干燥环境下需加快动作,潮湿环境下则需适当延长浸渍时间,以平衡坯体吸水性与釉层结合力。
荡釉法则专攻瓶、壶、罐等内部空间狭长或封闭的器物。通过将一定量的釉浆注入器物内部,再通过手腕的晃动与旋转,让釉浆均匀覆盖内壁。荡釉的关键在于釉浆的流动性与旋转的均匀度,需确保釉浆能到达死角并形成均匀膜层。对于细颈瓶,需先注入适量釉浆,封口后剧烈摇晃,再倾斜瓶身使釉浆接触颈部,倒出多余釉浆。此过程需反复进行,直至内壁釉层达到预定厚度。荡釉对釉浆的粘度要求较高,过稀易导致内壁釉层过薄,过稠则难以流动均匀。工匠需凭借经验判断釉浆在器壁上的挂浆情况,通过多次荡釉叠加,逐步构建理想的釉层结构,这一过程极度依赖手感与长期积累的视觉判断。
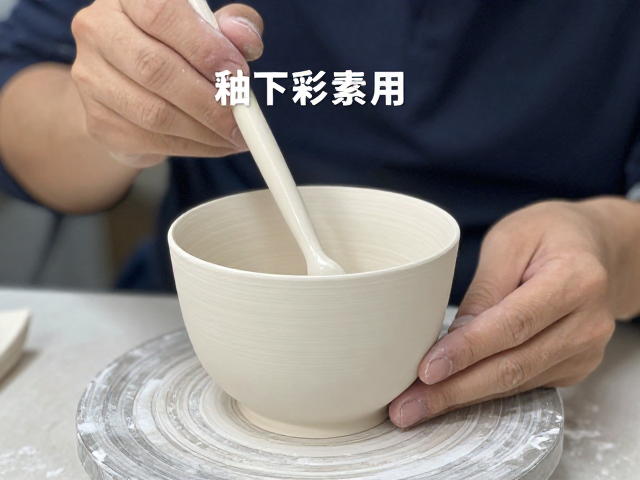
釉下彩素坯上色与烧制全流程指南
釉下彩的制作始于素坯的上色,这一环节要求在坯体干燥至半干状态(即皮革硬度阶段)进行,以确保颜料能牢固吸附且不致晕散。传统釉下彩主要使用氧化钴、氧化铁、氧化铜等金属氧化物颜料,这些颜料在高温烧制下会与釉层融合,形成稳定且色彩丰富的图案。上色前,素坯需经过严密的清洁,去除表面灰尘与指纹,以免影响颜料附着力。绘制时,需使用专用毛笔,根据图案需求调节颜料浓度。浓笔可获深沉色调,淡笔则显清雅。对于青花瓷而言,钴料需经过严格的提炼与研磨,确保颗粒细腻,避免烧成后出现黑斑或色差。上色过程中,画家需精准控制笔触的轻重缓急,利用颜料的浓淡变化表现画面的层次与立体感,每一笔都直接影响最终成品的艺术表现力。
烧制是釉下彩从潜在美感转化为实体艺术的决定性步骤,通常在1200℃至1400℃的高温还原焰中完成。烧成过程分为升温、保温、冷却三个阶段,每个阶段的时间与温度曲线需根据窑炉类型、坯釉配方及颜料特性精确设定。在升温初期,坯体内的水分与有机物逐渐排出;随着温度升至800℃左右,釉料开始熔融;在1200℃以上的高温区,釉下彩中的金属氧化物与釉层发生复杂的物理化学反应,颜料中的铁、钴等元素呈现出色相。还原焰环境对青花等釉下彩的发色至关重要,需严格控制窑内氧气含量,促进钴料中高价铁离子的还原,从而呈现纯正的青蓝色。若还原气氛不足,青花易发黑或泛黄。烧成结束后,需缓慢降温,避免因温差过大导致瓷器开裂或釉面缺陷。
釉下彩成品的质量评估需结合视觉观察与物理检测。视觉上,需检查色彩是否鲜艳纯正,有无晕散、剥落或针孔等缺陷;釉面是否光滑莹润,透明度高,能清晰透视底下的彩绘图案。物理检测方面,釉层的致密度与附着力是关键指标,优质釉下彩釉面应具备良好的耐磨性与化学稳定性,不易磨损或受酸碱腐蚀。在实际应用中,釉下彩瓷器因其色彩稳定、无毒无害、经久耐用,广泛应用于餐具、陈设瓷等领域。例如,明代青花瓷以其独特的苏麻离青料和精湛的画工,成为陶瓷史上的经典,其发色深沉浓艳,常有铁锈斑痕,这是特定时期原料与烧制工艺共同作用的结果。现代釉下彩技术则在传统基础上,通过改良釉料配方和烧成曲线,实现了更丰富的色彩表现和更稳定的质量控制,满足了多样化市场需求。