竹木原料的含水率控制与脱脂预处理
竹木材料在加工前必须经过严密的含水率平衡处理,这是防止后期开裂变形的核心环节。天然竹材含有大量纤维素和半纤维素,若直接进行高温脱脂或雕刻,内部应力无法释放,极易产生结构性断裂。通常建议将选材后的竹木置于恒温恒湿环境中静置,使其自然含水率达到当地平衡含水率,这一过程通常需要数周时间,具体时长需根据当地年平均相对湿度进行微调,而非依赖单一的固定天数。
脱脂处理旨在去除材料内部的脂肪、糖分及蛋白质,这些有机物质在后续雕刻或镶嵌过程中容易变质发黑,影响美观与稳定性。传统的脱脂方法多采用低温慢烘,温度控制在40至50摄氏度之间,避免高温导致材料脆化。对于竹材,还需特别注意去除竹青层与竹黄层之间的结合部残留物,确保材质均匀。这一物理处理步骤能显著提升材料的耐久性,为后续精细加工提供稳定的基底。
防裂处理中的应力释放与环境适应
竹木制品在成型过程中,因切削产生的内应力是导致开裂的主要诱因。为了消除这些隐性应力,选材后需进行人工应力释放处理。对于较厚的板材或整竹,可采用机械加压结合自然放置的方式,定期调整受力点,使材料内部纤维逐步适应新的形态。这一过程没有捷径,必须严格遵循材料特性,不可急于进入下一道工序。
环境适应是防裂攻略中不可忽视的一环。加工车间的温度与湿度波动会直接影响竹木的状态。建议在加工区域设置温湿度监测装置,保持环境温度在20至25摄氏度,相对湿度在40%至60%之间。这种稳定的微环境能减少材料因环境突变产生的收缩或膨胀。对于大型构件,还需考虑不同部位受光、受温的差异,通过遮挡或旋转工件,确保整体受力均匀,从而从源头上降低开裂风险。
镶嵌材料的甄选与兼容性处理
镶嵌工艺的核心在于不同材质间的结合,因此镶嵌材料的甄选需严格遵循物理性能兼容原则。常用的镶嵌材料包括金属、贝壳、石材及不同硬度的木材。金属镶嵌需考虑其延展性与竹木的硬度差异,避免因竹木老化收缩导致金属嵌片松动或脱落。贝壳类材料则需关注其吸湿性,过高的吸湿率会导致镶嵌处发白或变形,需经过特殊的密封或涂层处理。
不同材质间的膨胀系数差异是镶嵌失败的主要原因。在选材时,必须计算或测试各材料在特定温湿度下的膨胀率。例如,铜与竹材的膨胀系数差异较大,长期暴露下易产生缝隙。为此,常选用膨胀系数相近的材料,或在接触面增加柔性缓冲层。此外,镶嵌材料的表面预处理至关重要,需确保其表面清洁、无油污,并具有一定的粗糙度,以增强胶接剂的附着力,确保镶嵌件与基材结合紧密,长久保持稳固。
雕刻纹样的力学结构与刀法选择
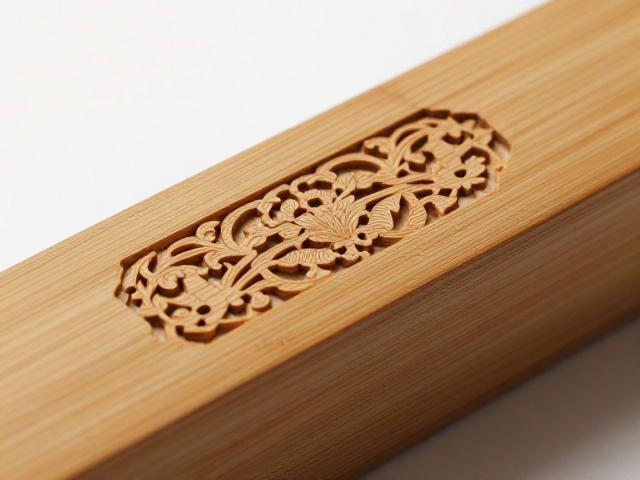
雕刻纹样的设计需充分考量竹木的纤维走向,避免逆纹雕刻导致崩茬。竹材具有明显的纵向纤维结构,横向纤维较弱,因此在设计横向纹路时,需预留足够的支撑点或采用浅浮雕技法。对于复杂纹样,应先进行数字化模拟或纸样预演,评估各部位的受力情况,确保雕刻过程中材料不会因局部应力集中而断裂。
刀法的选择直接影响纹样的质感与成功率。硬木宜用锐利的平刀进行推削,以获取平滑表面;竹材则常配合斜口刀进行挖刻,以表现其特有的韧性线条。在雕刻精细纹样时,应采用“宁浅勿深”的原则,分多次渐进雕刻,随时观察材料反应。对于易裂部位,可预先进行局部加固或采用镂空技法减少材料厚度,从而降低开裂概率。刀工需稳、准、狠,避免反复修刮造成材料疲劳。
镶嵌与雕刻的工序协同与细节收口
镶嵌与雕刻并非孤立工序,其协同作业能显著提升成品质量。通常建议先进行主体雕刻,确立纹样轮廓与深度,待主体稳定后再进行镶嵌。若先镶嵌后雕刻,镶嵌件可能在雕刻震动中移位或损坏。在镶嵌前,需对雕刻凹槽进行精确测量与试装,确保镶嵌件与凹槽配合紧密,无过大间隙。
细节收口是提升工艺品质的关键步骤。镶嵌件与基材结合处常存在微小缝隙,需使用同色系或对比色的填充材料进行填补。填充材料需具备良好的收缩率和附着力,干燥后打磨平整,与周围表面无缝衔接。对于金属镶嵌,还需进行抛光处理,去除毛刺,使镶嵌件与竹木表面平滑过渡。这一过程需极度耐心,任何细微瑕疵都可能影响整体视觉效果,因此需多次检查,确保每一处接合部都完美无瑕。