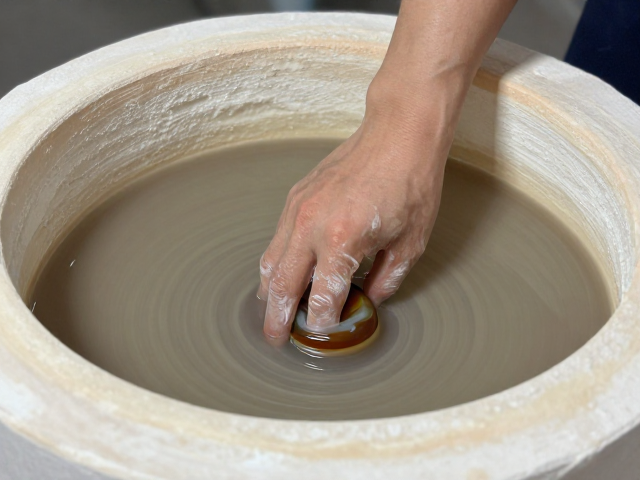
玛瑙入釉的气窑烧制原理
玛瑙入釉的核心在于将天然玛瑙矿石研磨成不同粒径的粉末,将其直接混入釉料体系中,再通过高温下的物理化学反应呈现特殊纹理。气窑作为烧制环境,通过精确控制空气与燃料的比例,营造出氧化或还原气氛,这对玛瑙中金属氧化物呈色的稳定性至关重要。不同于电窑温度曲线的单一,气窑内的火焰流动与气氛变化,使得釉面在熔融过程中产生更丰富的流动性,玛瑙颗粒在高温下部分溶解并重新析出,形成如云似雾的自然晕染效果。
这种工艺对窑炉的热工制度要求极高,升温曲线需经过严密的计算与测试。在釉料熔融阶段,温度通常需达到1200℃至1300℃之间,具体数值取决于玛瑙粉的粗细及釉料基础配方。在此高温区间,玛瑙中的二氧化硅与釉料中的长石、石英等成分发生复杂的固相反应,若升温过快,釉面易产生气泡或针孔;若升温过慢,则可能导致釉层流淌过度,掩盖玛瑙纹理。因此,烧制过程中的温度控制是决定成品视觉层次感的关键变量。
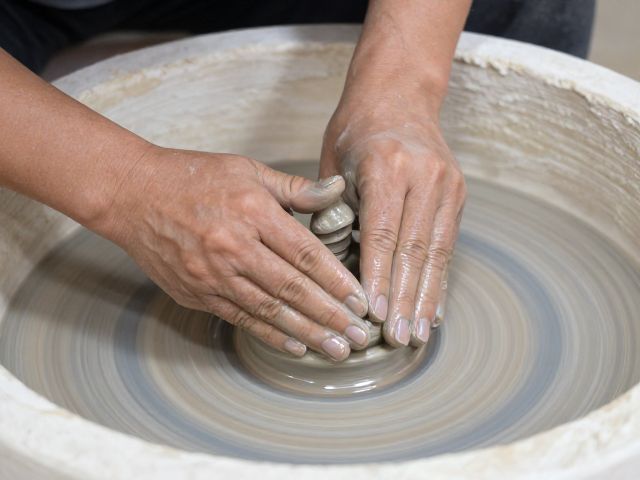
拍打成型的古法技艺解析
拍打成型是陶瓷制作中极具传统特色的成型方式,主要依赖匠人的手感与经验,通过拍打泥片使其贴合模具或形成预设器型。这一过程要求泥料的含水率保持在特定区间,通常控制在12%至15%左右,以确保泥片既具有足够的塑性,又不会因过湿而塌陷。匠人使用特制的木制或橡胶拍子,沿着泥坯表面均匀施力,通过连续的拍打动作排出泥料内部的空气,增加泥料颗粒间的结合力,从而提升坯体的致密度。
在拍打过程中,泥料的微观结构发生变化,颗粒排列更加紧密,这直接影响了后续烧制时的收缩率与强度。匠人需根据器物的形状变化,不断调整拍打的角度与力度,特别是在处理器物的肩部、底部等转折部位时,需格外小心,避免因受力不均导致坯体开裂或变形。这种技艺没有严密的机械参数辅助,完全依靠长期实践积累的肌肉记忆,使得每一件器物在微观结构上都带有独特的“手工指纹”,这也是机械化拉坯或注浆工艺难以复制的特质。
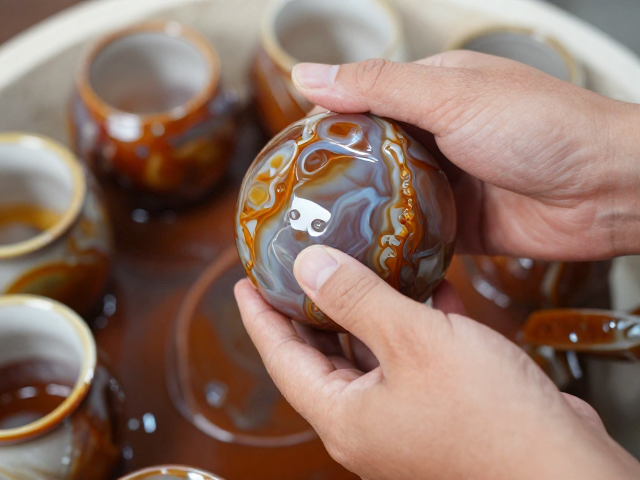
玛瑙纹理与釉面的融合机制
玛瑙入釉后,其纹理的形成并非简单的物理覆盖,而是釉料在高温熔融状态下的化学迁移与物理沉淀结果。玛瑙粉末在釉层中扮演着助熔剂与着色剂的双重角色,其内部的微量铁、锰等元素在高温下释放出色彩,与釉基中的硅酸盐网络相互作用。当釉液处于高粘度状态时,玛瑙颗粒倾向于停留在表面,形成颗粒感较强的斑点;而当釉液粘度降低时,颗粒随釉流移动,形成条带状或云雾状的流动纹理。
釉面的最终视觉效果还受到冷却速率的影响。在降温阶段,若冷却速度较快,釉面玻璃相结构更为致密,玛瑙颗粒与釉基的结合处可能形成细微的裂纹或光晕;若冷却缓慢,晶体生长更为充分,纹理边缘可能更加柔和清晰。匠人通过观察窑火的变化,结合釉料配方的细微调整,控制玛瑙在釉层中的分布状态,力求在有限的窑位空间内,获得纹理自然、层次分明且符合审美预期的成品。
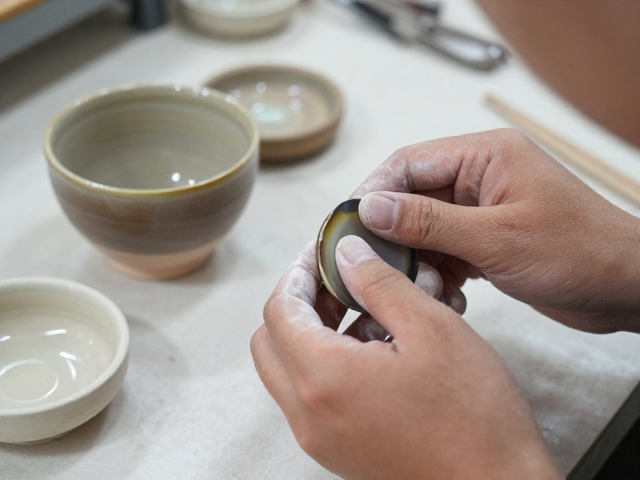
成品检测与瑕疵识别
烧制完成后的玛瑙入釉器物,需经过严密的外观与物理性能检测。外观检测主要关注釉面的完整性、纹理的清晰度以及是否存在缩釉、流釉、黑心等常见缺陷。对于玛瑙入釉而言,还需特别检查玛瑙颗粒是否均匀分布,有无局部堆积导致的釉面不平或剥落现象。物理性能检测则涉及吸水率、抗热震性等指标,确保器物在使用过程中的安全性与耐用性。
瑕疵识别需要结合烧制过程中的数据记录进行回溯分析。若发现釉面出现大面积针孔,可能与烧制初期排气不充分或釉料中有机物含量过高有关;若纹理模糊不清,则可能源于烧成温度不足或玛瑙粉粒径过大。匠人需根据这些显性特征,反向推导烧制曲线或釉料配方的调整方案,通过反复试验优化工艺参数。这种基于实证的调整过程,是古法技艺得以传承并适应现代审美需求的重要基础。