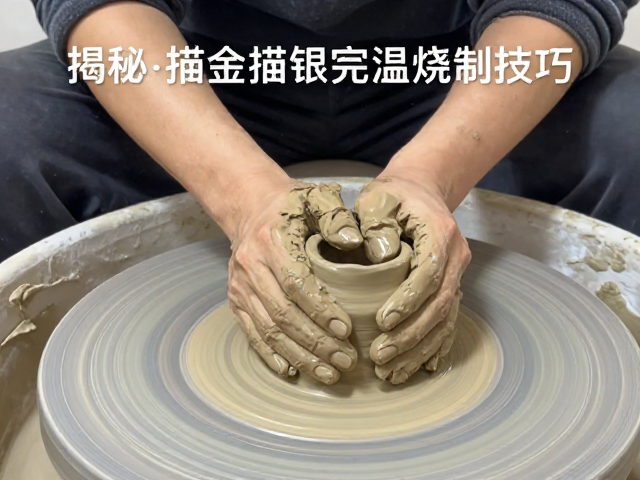
揉泥醒泥标准化流程
揉泥是陶艺制作中至关重要的起始环节,其核心目的在于消除泥料内部的空气泡并实现水分与颗粒的均匀分布。在实际操作中,需将经过初步回潮的泥块置于洁净的工作台上,双手掌心用力按压,利用指关节对泥团进行有节奏的推、压、揉、捏。这一过程通常持续十分钟至二十分钟,直至泥料手感细腻、无硬心,且从切面观察无气泡残留。标准的揉泥动作应保持力度均匀,避免局部受力过大导致泥料结构不均,从而为后续的成型步骤奠定坚实的物理基础。
醒泥则是让泥料内部应力释放及水分重新平衡的关键静置阶段。揉泥结束后,泥料内部往往存在着因机械外力产生的微观应力,直接成型极易导致干燥开裂或烧制变形。将揉好的泥料用保鲜膜严密包裹,或放入密封性良好的塑料袋中,置于阴凉、温度相对恒定的环境中静置。醒泥的时间视泥料种类和湿度而定,软质陶土通常需24小时以上,而质地较硬的瓷泥则可能需要数天甚至更久。在密封环境中,泥料内部的游离水分会缓慢迁移至干燥区域,使整体含水率达到一致,显著提升泥料的可塑性与韧性。
窑温曲线解析
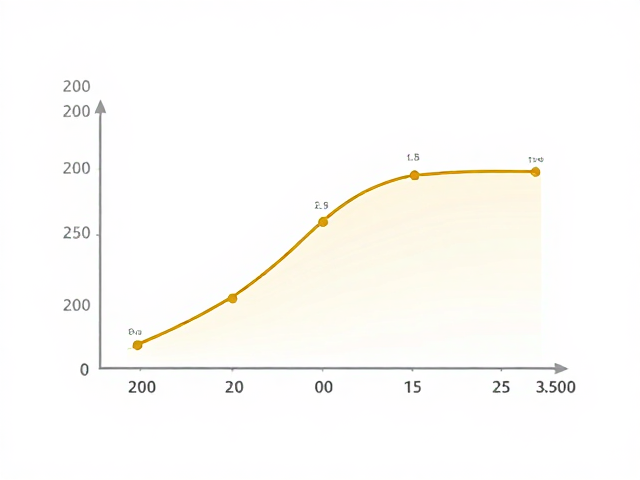
窑炉升温曲线的设计直接决定了陶瓷成品的致密度与釉面表现。以常见的中温陶艺烧制为例,初始阶段升温需平缓,从室温至300℃区间,升温速率控制在每小时50-80℃,目的是彻底排出泥料中的物理水与结晶水,防止因水分急剧汽化导致坯体炸裂。此阶段的关键在于观察窑内温度传感器的读数稳定性,确保热场分布均匀,避免局部过热引发应力集中。
进入氧化分解阶段,温度区间位于300℃至900℃之间,此时泥料中的有机物、碳酸盐及硫化物开始分解并排出,体积收缩明显。此阶段升温速率可适当加快至每小时100-150℃,但需密切关注排气孔的状态,确保废气顺利排出。当温度达到900℃以上,进入烧结阶段,坯体开始发生莫来石等矿物相的生成,体积趋于稳定。此时需精确控制升温斜率,避免温度骤升导致釉面起泡或坯体变形,直至达到预设的最高烧成温度并保温一定时间,使坯体充分致密化。
揭秘描金描银完美烧制技巧
描金与描银属于釉上彩装饰工艺,其核心在于金水或银浆与釉面的结合力及烧成后的光泽度。在施彩前,釉面必须经过彻底的清洁与干燥,任何微小的油污或粉尘都会导致烧制后出现黑点或脱落。绘制时,金水或银浆需保持适当的稠度,过稀会导致流挂,过稠则笔触生硬。绘制过程中需保持手腕稳定,线条流畅均匀,避免反复涂抹导致颜料堆积不均。绘制完成后,需自然晾干至少24小时,确保溶剂完全挥发,这是防止烧制时出现气泡或烟雾的关键前提。
烧制环节是决定金银饰效果的决定性步骤。由于金银类颜料对温度极为敏感,烧成温度通常控制在700℃至850℃之间,且升温过程需格外缓慢。建议采用阶梯式升温法,先在500℃左右保温20分钟,使残留溶剂充分排出,随后缓慢升至目标温度。窑内气氛需保持弱氧化或中性,避免强还原气氛导致金银氧化物还原变色。烧制过程中,需密切观察窑内火照,当窑内光线呈现柔和的暖黄色时,表明温度适宜。烧成后需自然冷却,避免急冷导致釉面应力开裂或金银层剥落,最终呈现出明亮、稳定且附着力强的金属光泽。