大漆髹饰推光工艺的核心逻辑与基础准备
大漆髹饰推光工艺并非单纯的表面打磨,而是一场时间与材料的化学反应。其核心在于利用天然大漆干燥后形成的坚硬漆膜,通过反复的刮磨与摩擦,使漆层内部结构致密化,最终呈现出如镜面般深邃的光泽。这一过程对环境温湿度有着严苛要求,通常需要在温度20-25摄氏度、相对湿度75%-80%的荫房中进行,以确保漆液能够正常氧化聚合。若环境过于干燥,漆膜难以固化;若湿度过大,漆面易发白或产生流挂,因此,控制微环境是启动推光工艺的前提条件。
在正式进入修坯阶段前,坯体的处理直接决定了最终成品的寿命与质感。传统的修坯多选用质地细腻、不易开裂的木材,如榉木、楠木或椴木,经过精细刨光后,需清除表面的木屑与油脂。对于新制器物,往往需要进行多道的�布或糊纸处理,以填补木材导管,增加漆层的附着力。这一阶段的修坯讲究“平、直、圆、润”,任何细微的木刺或不平之处,都会在后续层层髹漆中被放大,成为推光时的阻碍。因此,修坯不仅是塑形,更是为漆层提供完美的“地基”,确保后续每一层大漆都能均匀附着,无气泡、无砂眼。
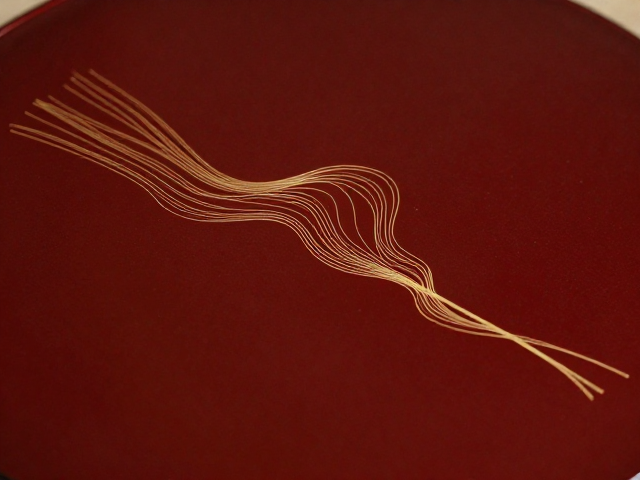
手工修坯技法中的线条控制与细节处理
手工修坯的核心在于对线条流畅度的极致追求,这要求工匠在运刀时保持手稳、心静。使用平口刮刀或修坯刀时,刀刃与坯体表面应保持最佳夹角,通过手腕的细微转动带动刀锋,像削竹笋一样层层剥离多余木料。对于器物边缘、转角等线条密集区域,需采用“逆光修坯”法,即侧身利用自然光或强光源照射坯体,通过光影变化瞬间捕捉微小的凹凸不平。修坯过程中,刀痕必须连贯流畅,不可出现断续或顿挫,特别是在处理曲面过渡时,需遵循木材纹理走向,避免逆纹操作导致木纤维撕裂,影响后续漆面的平整度。
线条的流畅性不仅体现在宏观轮廓,更体现在微观的细节过渡中。在修坯阶段,工匠需特别注意不同部件连接处的“接角”处理。无论是器盖与器身的配合,还是足部与底板的衔接,修坯时需预留极薄的漆层空间,通常控制在0.5-1毫米左右,以应对后续大漆的多层叠加。修坯完成后,需使用细砂纸或磨石进行初步打磨,去除刀痕,使表面达到“摸之如婴儿肌肤”的细腻感。这一阶段的打磨并非为了抛光,而是为了消除应力,为后续髹漆提供均匀的受力面。每一道线条的收口,每一处曲线的转折,都需经过反复的目测与手感确认,确保其在视觉与触觉上达到高度的统一与和谐。
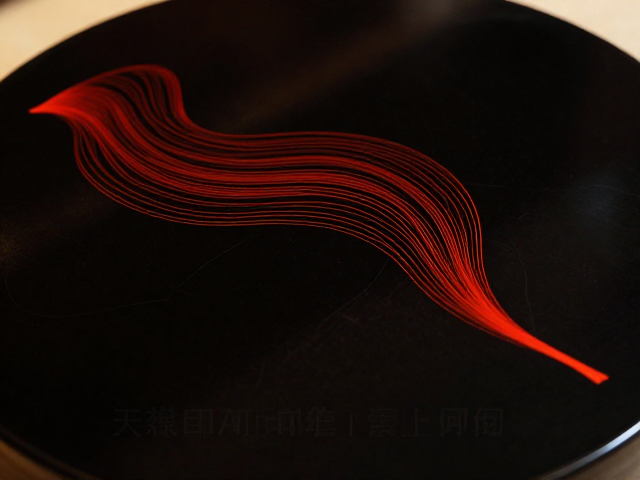
推光工艺的阶段性打磨与漆面呈现
推光工艺并非一蹴而就,而是由粗磨、细磨、精磨等多个阶段层层递进的结果。在髹涂多层面漆后,首先进行的是粗磨,通常使用800-1000目砂纸或木炭块,在漆膜完全干透后,以画圈方式去除漆面颗粒与杂质。此阶段力度需均匀,不可用力过猛导致磨穿漆层露出土或木材。随着漆面的逐渐平整,逐步过渡到1500目、2000目甚至3000目的高目数砂纸或水砂纸进行细磨。每一次打磨后,需用湿布或清水清洗表面,去除研磨粉尘,观察漆面反光情况。推光的本质是通过物理摩擦破坏漆膜表面的微观粗糙度,使其逐渐平滑,光线在表面的反射从漫反射逐渐转变为镜面反射。
当打磨至漆面呈现出温润的哑光质感时,即进入了关键的“推光”环节。传统推光不使用化学抛光剂,而是利用手掌的温度与摩擦力,配合植物油(如茶油、核桃油)或细瓦灰进行抛光。工匠将少量油料涂抹于漆面,用手掌以画圈方式反复推擦,手掌的温热能加速漆膜分子的重新排列,使漆面更加致密。随着推擦时间的延长,漆面逐渐从哑光转为半光,最终呈现出深邃、通透且带有玉石般温润光泽的效果。这一过程极度考验工匠的耐心与手感,需确保手掌受力均匀,避免局部过热或受力不均导致漆面发花。推光完成的漆器,其光泽并非浮于表面,而是由内而外自然散发,历经岁月沉淀而愈发醇厚。