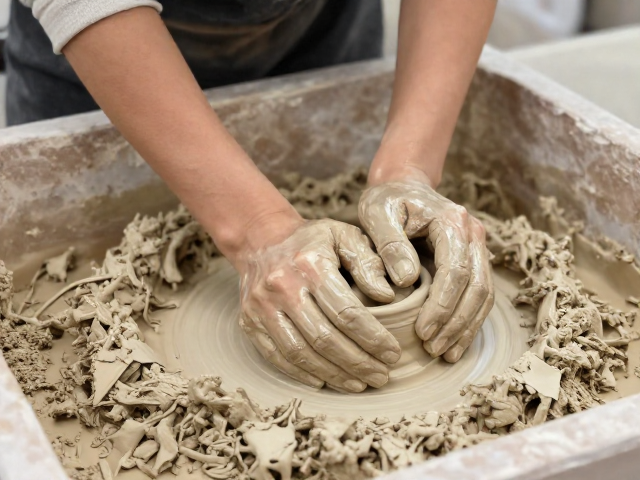
揉泥前的原料预处理与水分平衡
钧釉创作对泥料的可塑性与均匀度有着极高要求,而这一切的基础始于揉泥前的醒泥环节。传统经验中,陈腐泥料往往因长期静置导致内部水分分布不均,局部干燥或结块现象会直接影响后续成型的质量。标准化流程要求将泥料从储存环境中取出后,立即进行初步的湿度检测,通常使用水分测定仪获取具体数值,而非依赖手感判断。若泥料含水量低于标准范围,需通过喷雾加湿的方式逐层添加纯净水,确保每一部分泥料都能均匀吸收水分,避免局部过湿导致后期开裂。
在确认湿度适宜后,泥料需经过破碎与过筛处理。使用规定的目数筛网去除杂质及大块团聚物,这一步骤能显著提升泥料的细腻程度。对于钧釉特有的铁质斑点效果,泥料中的金属氧化物含量需经过严格配比,因此在过筛时需特别注意原料的混合均匀性。处理后的泥料应堆叠成规定的形状,并覆盖保鲜膜或湿布,以维持恒定的微环境湿度,为接下来的揉泥工序提供稳定的物质基础。
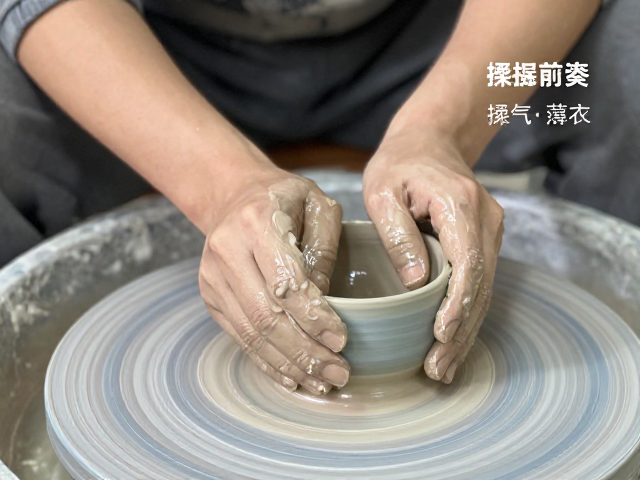
标准化揉泥的核心动作与排气效果
揉泥是消除泥料内部应力、排除空气的关键步骤,其核心在于动作的规范性与力度的控制。标准化的揉泥操作通常包括切、压、挤、揉四个连贯动作。切泥时需垂直向下用力,将大块泥料分割为便于操作的小块;压泥时手掌根部发力,将切开的泥料向中心挤压;挤泥则是通过双手对捏,将泥料内部的空气挤出;的揉泥动作需保持手腕灵活,像揉面团一样将泥料反复折叠、按压。这一过程需重复多次,直至泥料质地均匀、无气泡、无硬块。
排气效果的检验是衡量揉泥质量的重要指标。完成揉泥后,可将泥料静置片刻,观察其表面是否有细微的气孔或裂纹。若存在明显缺陷,需重新进行揉泥处理。此外,揉泥过程中的温度控制也不容忽视,过高的温度会导致泥料水分快速蒸发,影响可塑性。因此,操作环境应保持适宜的温度与湿度,确保泥料在最佳状态下完成塑形准备。揉泥完成后,泥料应呈现出细腻、致密且富有弹性的状态,为后续的成型工序奠定坚实基础。
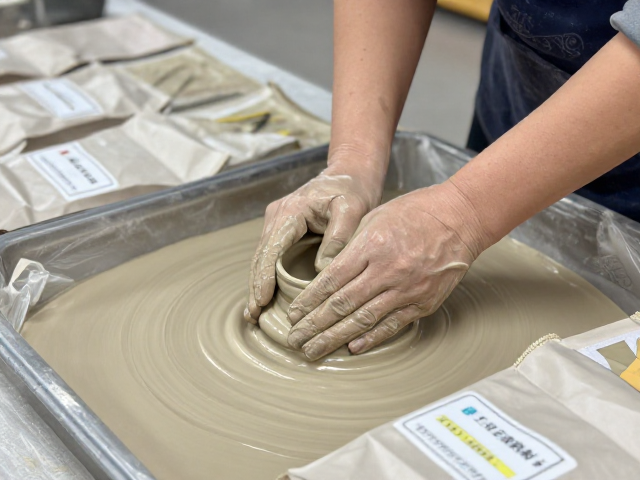
分隔包装的材料选择与密封标准
泥料揉制完成后,需立即进行分隔包装,以防止水分流失和外界污染。包装材料的选择直接影响泥料的保存效果,通常推荐使用高密度聚乙烯(HDPE)或聚丙烯(PP)材质的密封袋。这两种材料具有良好的防潮性和化学稳定性,能有效隔绝空气和湿气。包装前,需确保泥料表面清洁,无杂物附着。将泥料装入袋中时,应尽量排出袋内空气,再使用密封夹或封口机进行封闭,确保袋内处于相对真空状态。
密封标准的执行需严格遵循规范,封口处需平整、无褶皱,确保无漏气现象。对于需要长期保存的泥料,可采用多层包装法,外层使用硬质塑料盒或纸箱进行保护,内层使用密封袋进行封装。这种多层防护结构能有效抵御外部物理冲击和环境变化。包装完成后,需在袋外标注泥料的名称、揉泥日期、含水量等关键信息,便于后续追溯和管理。标准化的包装流程能最大程度保持泥料的原始性能,为钧釉创作提供稳定的材料保障。
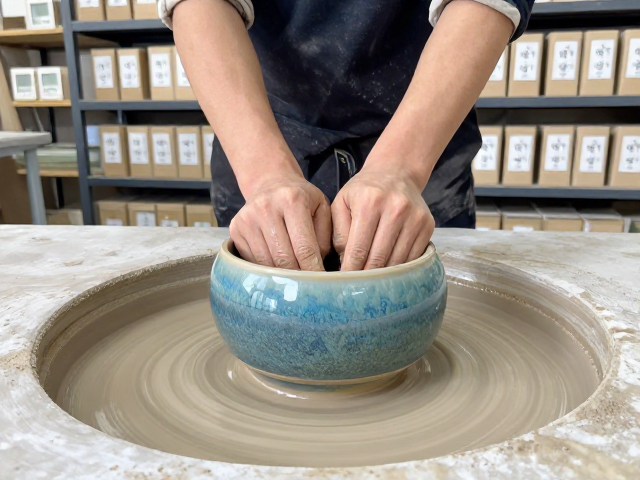
存放环境的温湿度控制与周期管理
存放环境的温湿度是影响泥料陈腐效果的关键因素。钧釉泥料在陈腐过程中,微生物活动和物理化学变化会改善泥料的可塑性和成型性能。理想的存放环境应保持温度在15-25摄氏度之间,相对湿度控制在60%-70%。过高的温度会加速水分蒸发,导致泥料干裂;过低的温度则可能抑制微生物活动,影响陈腐效果。存放区域应远离热源、直射阳光和强风,避免环境波动对泥料造成不利影响。
存放周期的管理需根据泥料的具体配方和用途进行调整。一般来说,钧釉泥料需经过至少数周至数月的陈腐过程,具体时间需根据实际使用情况灵活调整。在存放期间,需定期检查泥料的状态,观察是否有干裂、发霉或异味等现象。一旦发现异常,需及时进行处理或废弃。此外,不同批次的泥料应分开存放,避免交叉污染。通过科学的存放管理,能确保泥料在最佳状态下投入使用,为钧釉作品的品质提供坚实保障。