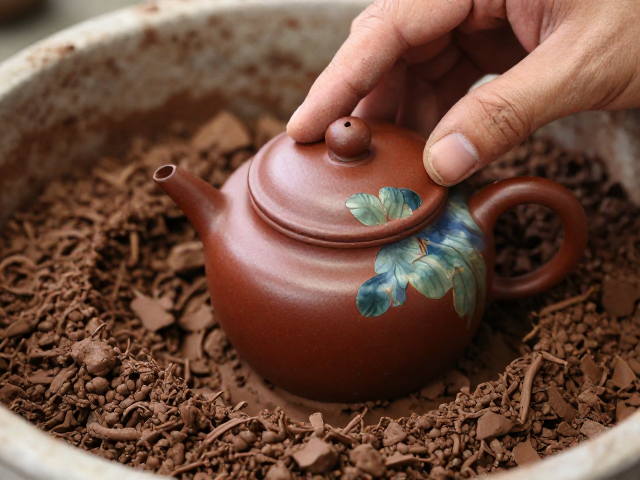
紫砂泥料筛选与基础处理
紫砂泥料的筛选是决定壶体物理性能与后期成型精度的核心环节,其严谨程度直接影响着壶盖与壶口的匹配潜力。传统工艺中,原矿紫砂经过破碎、研磨后,需通过不同目数的筛网进行分级,通常制作壶身与壶盖会使用同一批次、同一目数的泥料,以确保收缩率的一致性。现代工艺中,为了提升泥料的纯净度与可塑性,常采用陈腐工艺,将处理好的泥料密封存放数月甚至数年,这一过程不仅降低了泥料中的水分含量,更促进了有机质的分解和矿物成分的转化,使泥料内部结构更加均匀稳定。
泥料的颗粒级配也是关键考量因素。过粗的颗粒会导致壶体表面粗糙,增加打磨难度,进而影响壶盖与壶口的微观贴合;而过细的泥料虽易于成型,但高温烧制时易产生变形,导致盖子与壶口之间出现缝隙。因此,匠人通常会根据壶型的大小和线条的复杂度,调整砂粒与粉料的比例。对于线条流畅、要求严丝合缝的壶型,泥料往往需要经过更精细的淘洗和更长时间的陈腐,以消除内部应力,确保在反复拍打、擰接的过程中,泥料能保持最佳的延展性与刚性平衡。
施釉上彩工艺的从属关系与风险控制
严格而言,正宗的原矿紫砂壶讲究“素面朝天”,以保留泥料本身的砂感与透气性,因此传统紫砂工艺中极少进行施釉和高温彩绘。若涉及施釉或低温复彩工艺,通常仅限于仿古瓷风格或特殊装饰需求,且必须明确区分于传统紫砂成型与烧结的核心流程。在需要进行表面装饰的情况下,工匠会在素坯烧制完成后,依据设计图案进行精细绘制,所使用的颜料需经过严格筛选,确保其在二次入窑低温烘烤时不会破坏紫砂的双气孔结构,同时保证色彩附着的稳定性。
施釉或彩绘工艺的存在,往往伴随着对壶盖密合度的额外挑战。釉料在高温下会产生流动性,若壶口或盖沿部位不慎沾染釉料,烧制后形成的釉层突起会直接破坏原本的紧密贴合,导致壶盖松动或无法盖严。因此,凡涉及此类装饰,工匠必须在施釉前对壶口与盖沿进行严密的遮挡保护,或使用特殊的防粘材料隔离。这种工艺上的排他性要求,使得施釉紫砂壶在追求艺术表现的同时,必须在成型阶段预留出血位(即微小的间隙),以容纳釉层厚度,这在客观上增加了实现极高密合度的技术难度。
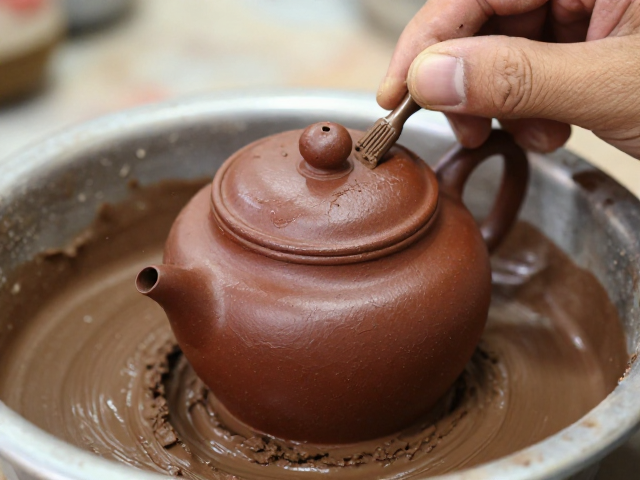
壶盖密合度的成型控制与微调
确保壶盖密合度,最核心的步骤在于“打盖”与“镶盖”的精细制作。在壶身烧制前,工匠需预留出口盖的预留口,这个预留口的尺寸必须极其精准,通常比实际壶盖直径略小,以便在烧制后通过打磨进行微调。制作壶盖时,需使用与壶身完全一致的泥料,并在相同的温湿度环境下自然干燥,以消除因环境差异导致的收缩率偏差。盖墙(壶盖内壁与壶口接触的部分)的厚度控制至关重要,过厚则难以盖入,过薄则易碎且难以打磨出严密的配合面。
成型后的壶盖与壶口需要进行反复的试合与修整。工匠会使用细砂纸或磨石,对盖墙和壶口内壁进行微量去除,这个过程没有固定的公式,全凭手感与经验。随着打磨的深入,壶盖与壶口之间会形成一种类似“楔形”的紧密配合,空气难以通过缝隙进入,从而产生严丝合缝的效果。对于高难度的壶型,工匠甚至会采用“水密法”进行测试,即装满水后观察盖缝处是否有渗漏,以此来判断密合度的高低,并通过进一步的精细打磨消除肉眼难以察觉的微隙。
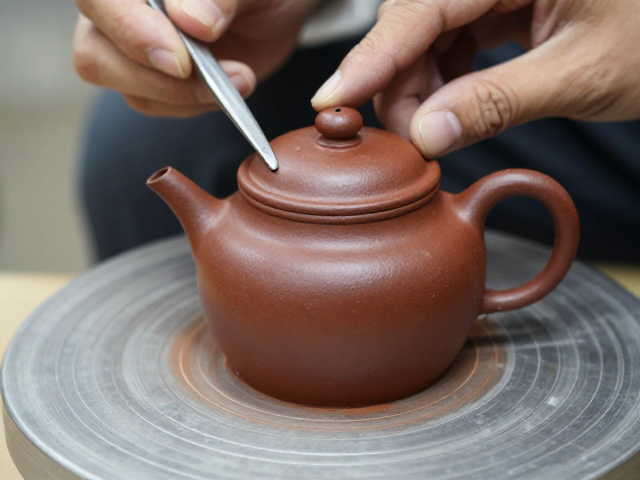
烧制变形控制与最终检验
紫砂泥料在高温烧制过程中会发生物理收缩,收缩率通常在8%-12%之间,具体数值因泥料种类和烧成温度而异。壶盖与壶身的收缩必须同步且均匀,任何一方的变形都会导致两者无法匹配。窑炉内的温度分布均匀性至关重要,局部过热或过冷都会引起壶盖翘曲或壶口变形。为了减少变形,工匠通常会使用耐火材料制作垫饼或支架,合理放置壶具,避免壶盖与壶身在重力作用下发生相对位移或粘连。
烧制完成并冷却后,最终的检验环节是对密合度的终极把控。此时,工匠会再次进行试盖,观察壶盖是否能平稳落下,无晃动、无倾斜。为了达到更高的密合标准,部分工匠会在盖墙与壶口接触面进行极薄的“刮浆”处理,即用极细的泥浆填补微观不平处,再经轻微打磨,使接触面达到镜面般的平滑。这种经过千锤百炼的密合度,不仅是工艺水平的体现,也是紫砂壶在泡茶时能保持香气浓郁、防止热气散失的重要物理基础。