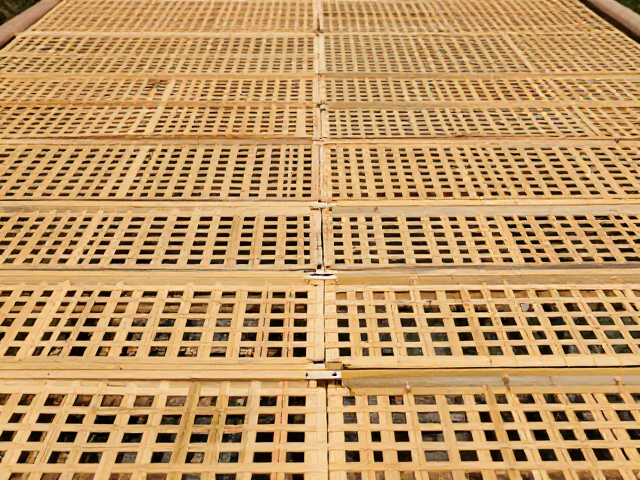
竹材预处理与含水率基础控制
竹材在进入晾坯工序前,需经过严密的除青与蒸煮处理,这一过程旨在去除竹材内部的糖分、淀粉及脂肪,从而降低虫蛀与霉变风险。处理后的竹片必须经过初步的脱水步骤,使初始含水率控制在20%-25%之间,这是后续干燥定型的关键起点。若初始含水率过高,干燥过程中容易产生内应力集中,导致竹材开裂或变形;若过低,则可能影响竹材的柔韧性,增加加工断裂的概率。
在实际操作中,竹材的堆放方式直接影响水分散发的均匀性。建议采用层叠式堆放,每层竹片之间留出5-10厘米的间隙,以确保空气能够自由流通。堆放高度不宜超过1.5米,底层需垫设防潮木板或橡胶垫,避免地面湿气直接渗透。这种基础的物理隔离与空间布局,能有效平衡竹材各部位的吸湿与散湿速率,为后续的气孔率调控奠定稳定的物理基础。
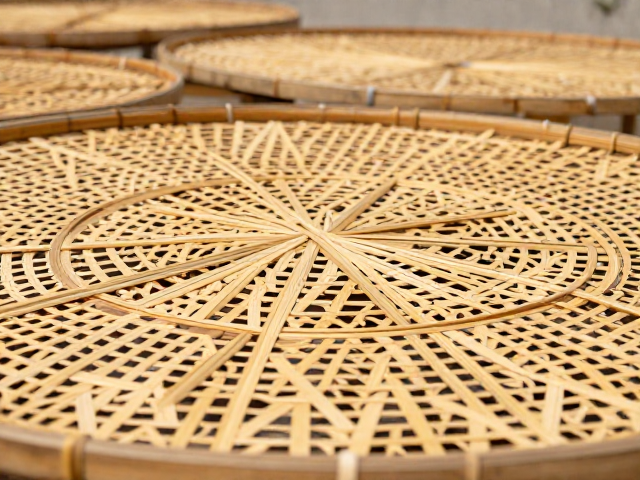
环境温湿度与气流组织的精准调控
晾坯环境的气孔率形成与空气动力学特征密切相关,理想的干燥环境应保持相对湿度在50%-60%,环境温度维持在20-28摄氏度。在这样的微气候条件下,竹材内部的水分能够以稳定的速率向外迁移,避免表面水分过快蒸发导致表层硬化,进而封闭内部气孔。若环境湿度过大,竹材吸水后气孔闭合,干燥后易出现黑斑或强度下降;若湿度过低且风速过大,则会导致表面急剧收缩,引发结构性损伤。
为了优化气流组织,晾坯房需配备合理的通风系统,确保空气流动路径无死角。自然通风条件下,应利用风向设计对流通风口,促进湿热空气排出;机械通风时,风速应控制在0.5-1.0米/秒,避免强风直吹竹材表面。通过监测环境传感器数据,实时调整通风策略,使竹材表面与内部形成温和的含水率梯度,这种梯度变化有助于竹纤维间微孔结构的有序排列,从而提升整体材质的致密性与均匀度。
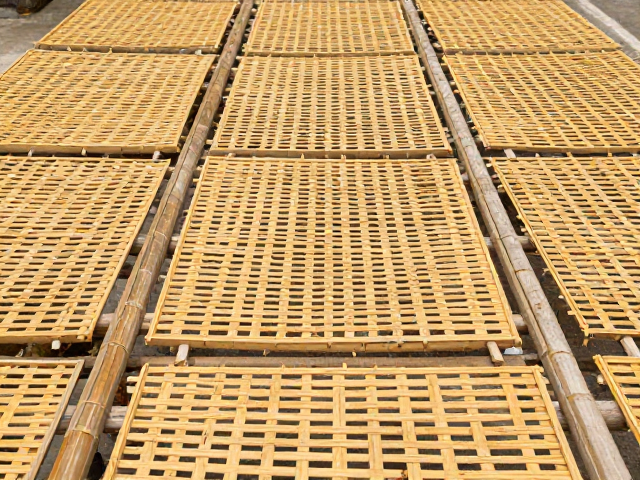
晾坯周期管理与阶段性干预
竹材晾坯并非静态等待过程,而是需要根据竹片厚度、宽度及初始含水率动态调整的管理过程。一般而言,普通厚度竹片的晾坯周期在7-15天之间,具体时长需依据当地气候特征进行微调。在干燥初期,重点在于快速降低表面自由水;中期则需减缓干燥速率,促进结合水的缓慢逸出;后期则需进行等湿处理,使竹材整体含水率趋于一致。
阶段性干预措施包括定期翻坯与检查。每3-5天进行一次翻坯操作,将表层与底层竹片位置互换,确保受热与受风均匀。翻坯时需检查竹片表面是否有霉点或变色现象,并及时剔除不合格品。对于厚板或高密度竹材,可适当延长等湿处理时间,通常需增加3-5天的静置期,以消除内部残余应力。这种精细化的周期管理,能有效减少因干燥不均导致的气孔分布不均问题,提升成品的一致性。
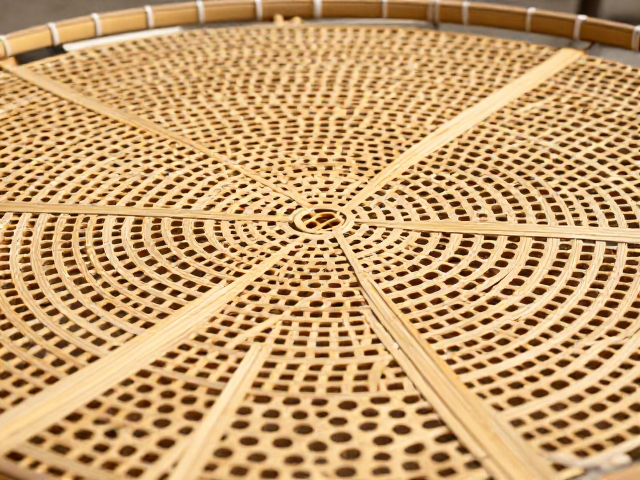
成品检测与气孔结构优化验证
晾坯结束后的竹材需经过严格的含水率检测与外观检查,以确保达到加工标准。使用便携式含水率测定仪对竹材进行多点采样测试,要求整体含水率控制在8%-12%范围内,且最大差异不超过2%。外观检查需重点观察竹材表面是否有裂纹、翘曲或局部变色,这些缺陷往往与气孔结构异常或干燥应力过大有关。
气孔率的提升不仅体现在宏观的干燥效果,更体现在微观结构的稳定性。通过观察竹材断面的纤维形态,若纤维排列紧密、无明显空洞或松散现象,则表明干燥过程中气孔结构得到了有效优化。这种结构特征能显著提升竹材的力学性能,如抗弯强度和抗压强度,同时增强其防潮防腐能力。通过持续记录干燥数据与成品质量反馈,不断优化晾坯参数,可实现竹材品质的稳步提升。