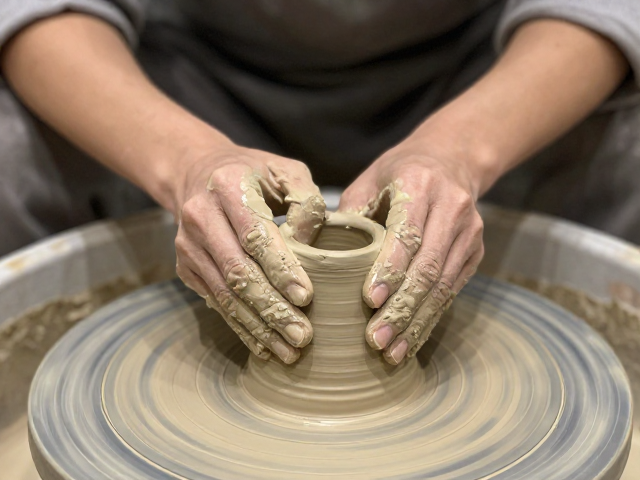
早期越窑胎泥处理与成型技术的精细化演变
越窑青瓷在东汉至三国时期逐渐摆脱了早期陶器与原始青瓷的粗糙形态,其核心突破在于对胎土淘洗与练泥工艺的标准化改良。考古发现显示,这一时期的窑工开始注重原料的纯净度,通过反复淘洗去除石英颗粒与杂质,使得胎体结构更加致密。这种对原料物理性质的精准把控,直接降低了烧制过程中的变形率,为后续成型工艺的提升奠定了物质基础。
成型方式从简单的泥条盘筑逐渐向泥板镶接及模印成型过渡,这一转变极大地提升了器物的规整度。在浙江上虞、慈溪等地的早期窑址中,出土的器物口沿、腹部接痕明显减少,器壁厚度趋于均匀。这种工艺上的精进,使得越窑早期产品在视觉上呈现出一种含蓄而严谨的美感,标志着手工业从经验积累向技术规范化的初步迈进,为后续千峰翠色的出现提供了必要的形态支撑。
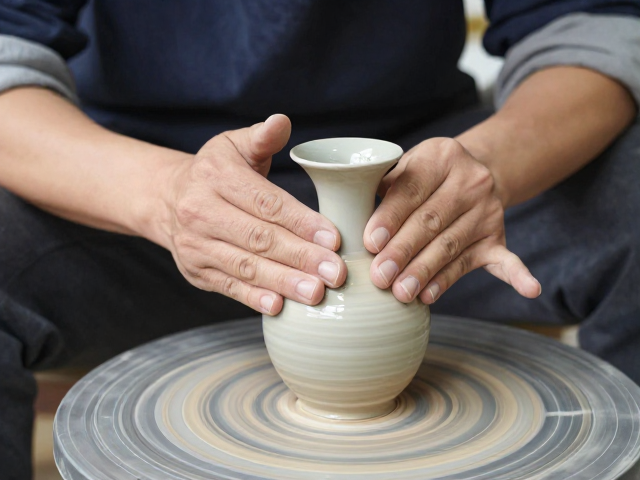
修坯技法对器物形态控制与釉面效果的从属关系
随着成型技术的成熟,修坯工序成为决定越窑青瓷最终品质的关键环节。早期修坯多采用竹制或木制刀具,工匠需在胎体半干状态下进行精细切削,以消除成型过程中的痕迹并调整器型线条。这一过程要求极高的稳定性,任何细微的用力不均都可能导致坯体开裂或变形。修坯的精细程度直接影响了釉层的流动与堆积,进而决定了烧成后釉面的均匀性与光泽度。
在三国至西晋阶段,修坯技术已能应对复杂器型的需求,如执壶、砚滴等兼具实用与观赏价值的器物,其流、把与器身的连接处处理得圆润流畅,无明显接痕。这种对细节的极致追求,使得釉层能够均匀覆盖胎体,形成玻璃质感较强的青色釉面。修坯工艺的提升,不仅解决了技术难题,更逐渐确立了越窑青瓷“青如天、明如镜”的美学标准,使其在同期陶瓷版图中脱颖而出。
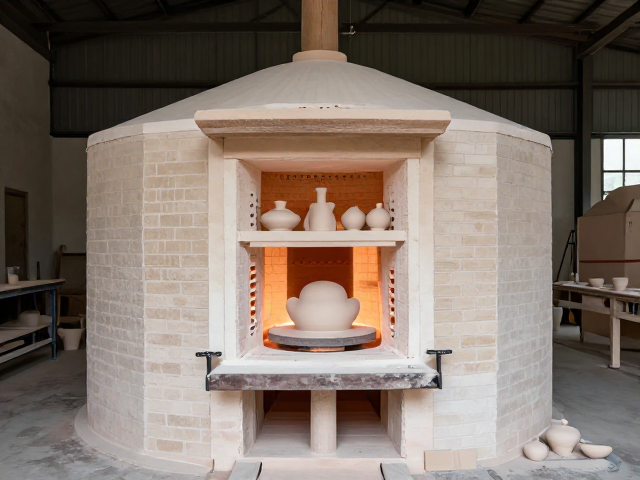
窑炉结构优化与烧成温度控制对体系兴盛的推动
成型与修坯工艺的完善,必须依托于烧成技术的同步进步,而越窑早期龙窑的结构优化正是这一进程中的重要一环。相较于早期的圆形窑或葫芦窑,越窑地区广泛采用的长条形龙窑具有更好的升温曲线和温度均匀性。这种窑炉结构使得窑内温度能稳定达到1200℃至1300℃,有效促进了胎釉的完全烧结。温度的可控性提升,使得早期越窑产品能够摆脱灰黄或褐黄的杂色,逐渐呈现出纯正的青绿色。
烧成气氛的控制也是关键所在,早期工匠通过控制燃料(主要为松木)的投入量和窑室通风,逐步掌握还原焰的施加时机。在还原气氛下,胎釉中的铁元素转化为氧化亚铁,从而呈现出青瓷特有的色泽。这一技术突破与成型修坯工艺的提升相辅相成,使得越窑产品在质量稳定性上远超周边窑口。随着产品质量的飞跃,越窑逐渐进入上层社会的生活视野,为其后续成为贡品及远销海外奠定了坚实的基础。
越窑早期工艺体系确立及其历史地位的重构
越窑早期成型修坯工艺的提升,并非孤立的技术事件,而是整个越窑生产体系逐步兴盛的先声。从原料处理的精细化到成型修坯的规范化,每一道工序的进步都推动了产品整体质量的跃升。这一过程见证了手工业技术从自发探索向自觉规范的转变,也反映了当时社会经济结构对高品质生活用品的需求增长。越窑青瓷由此逐渐建立起以“青绿”为审美核心、以“精致”为工艺标准的生产体系。
这一早期阶段的技术积累,为魏晋南北朝时期越窑的全面繁荣提供了必要的技术储备。当修坯与烧成技术达到新的高度时,越窑产品不仅在本地市场占据主导,更通过海上丝绸之路辐射至东亚、东南亚乃至中东地区。早期工艺体系的确立,使得越窑在漫长的历史长河中保持了独特的技术路线和审美风格,成为中国古代青瓷发展史上不可或缺的一环,其影响力一直延续至后世各大名窑的兴起。