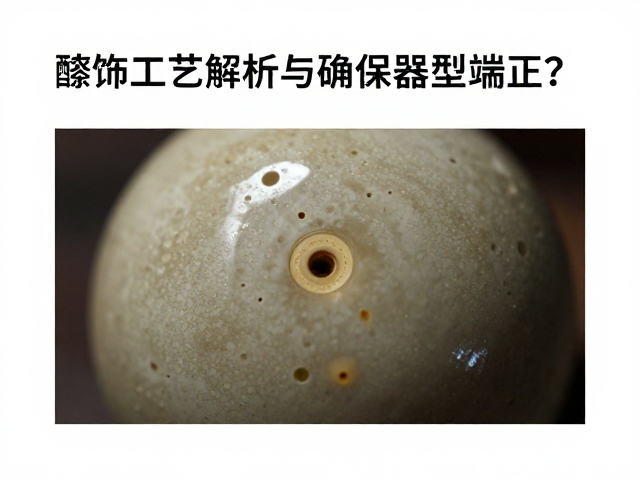
髹饰工艺中气孔生成的微观机制
漆液在涂刷过程中,表面张力与内部粘度的动态平衡是决定漆膜致密度的核心变量。天然大漆含有漆酚、漆酶、水分及树胶等复杂成分,当涂刷厚度不均或环境温湿度波动剧烈时,漆液内部的溶剂挥发速度与漆膜固化速率出现错位,导致空气被包裹在漆层内部形成针孔或气泡。特别是在多层髹涂的工序中,若底层未完全干透即进行下一层覆盖,底层残留的挥发性物质受热膨胀,会直接冲破表层漆膜,形成肉眼可见的气孔缺陷。这种微观结构的破坏不仅影响器物的美观,更会削弱漆层的附着力,导致后期出现开裂或剥落现象。
控制气孔率的关键在于对施工环境的微气候管理以及漆液本身的理化性质调整。传统工艺中,匠人常通过调节漆液中加入的桐油比例或稀释剂(如樟脑油、松节油)来降低粘度,改善流平性,使气泡能更自然地浮出并破裂。同时,恒温恒湿的荫房环境不可或缺,相对湿度通常需维持在70%-80%之间,温度控制在20-25摄氏度,这种条件能促进漆酶活性,加速漆酚聚合反应,使漆膜在形成过程中具有更好的自我修复能力,从而减少因固化不均产生的孔隙。
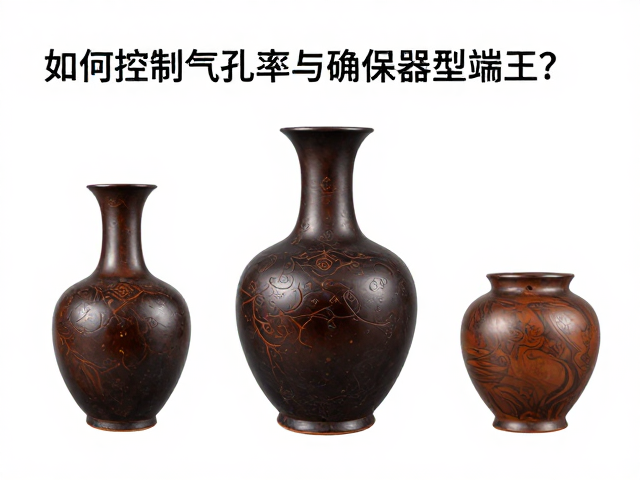
器型端正的力学支撑与成型逻辑
器物的端正并非仅靠视觉判断,而是依赖于胎骨制作阶段的精准度与髹饰过程中的应力平衡。在胎骨制作环节,木材的含水率控制至关重要,过高的含水率会导致木材在干燥过程中发生翘曲变形,进而影响最终器型的稳定性。匠人通常选用经过长期自然干燥或经人工窑干处理的木料,并通过榫卯结构或缠布糊纸等方式增强胎体的刚性,确保其在后续多层髹涂和打磨过程中能够保持原有的几何形态。胎体的对称性检查通常借助于旋转轴线和水平仪等工具,任何微小的倾斜都会在后续加厚漆层的过程中被放大,因此初始阶段的精确校准是保证器型端正的基础。
髹饰过程中的堆漆厚度与固化收缩也是影响器型的关键因素。大漆在固化过程中会发生体积收缩,若某几层漆膜过厚,收缩应力不均会导致器物表面出现凹陷或扭曲。匠人通过“薄利多涂”的策略,每层漆膜厚度控制在微米级别,通过多次重复涂刷来逐步构建规定的厚度,这样可以分散固化应力,减少因单层过厚导致的形变。此外,在打磨阶段,使用不同目数的砂纸进行精细修整,不仅是为了获得光滑的表面,更是通过物理去除多余漆层来微调器型的对称性,确保每一处曲率过渡自然,整体结构稳固端正。