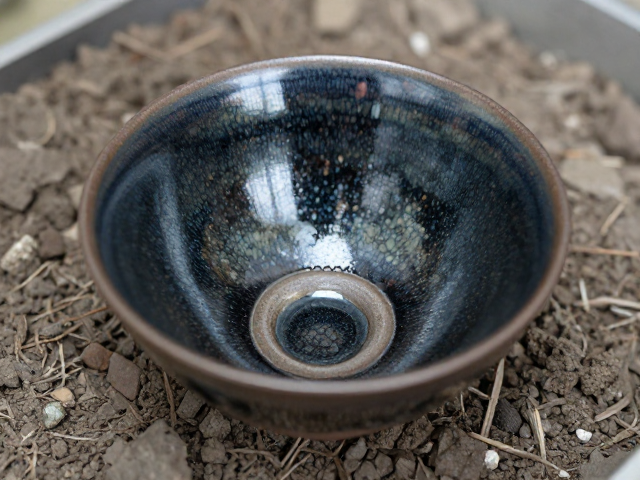
兔毫盏原料甄选与矿物配比逻辑
建盏的核心灵魂在于其独特的含铁量极高的瓷土,这种原料主要源自福建建阳水吉镇及周边区域的红土与白土。传统工艺中,匠人并不直接使用单一土料,而是通过“淘洗、沉淀、陈腐”等多道工序,将红土与白土按特定比例混合。红土提供可塑性与高温下的铁元素来源,而白土则调节硬度与收缩率。真正的古法配土讲究“铁多则黑,瓷多则白”,为了获得深邃如漆的釉面,铁含量通常需控制在10%至15%之间,这一数据范围是基于对宋代建窑遗址出土标本的化学成分分析得出的基准。
现代复原制作中,原料的细度处理至关重要。泥土需经过多次过筛,通常使用80至120目筛网,以去除杂质并确保胎体细腻。配土过程中,匠人会依据季节温湿度微调水分比例,夏季水分稍低以防坯体开裂,冬季则适当增加以维持可塑性。这种对原料物理性质的精准把控,直接决定了后续拉坯成型时的稳定性以及高温烧制时的变形概率。
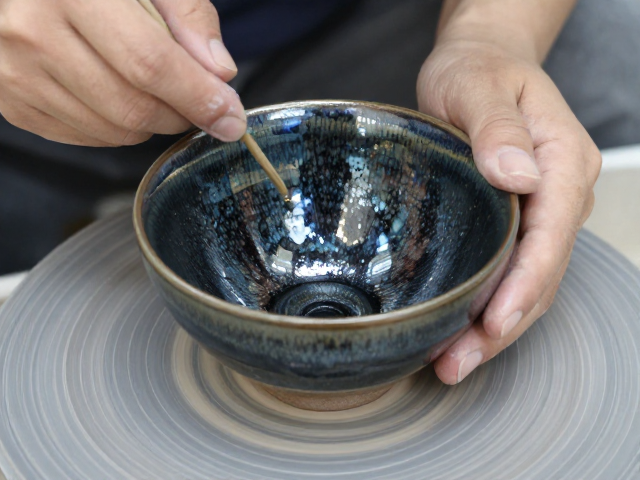
拉坯成型与釉层厚度控制
成型环节主要依赖手工拉坯,这一过程要求匠人对旋转的泥料施加均匀且持续的向心力。盏口的撇口角度、盏身的曲线弧度以及底足的厚度,均需通过指尖触感实时调整。对于兔毫盏而言,盏身的厚度直接影响热传导效率,过厚会导致升温缓慢,釉面流动性不足,兔毫纹路难以舒展;过薄则易在高温下塌陷。传统标准中,盏壁厚度通常保持在0.5至0.8厘米之间,这一区间能平衡耐热性与美观度。
釉料的施放是决定最终视觉效果的关键步骤。建盏釉料呈流质状,粘度较高,通常采用荡釉或浸釉的方式,使釉层自然流淌至盏身下部。釉层的厚度没有固定数值,而是依靠匠人经验判断,一般控制在1至2毫米之间。过薄的釉层无法形成足够的玻璃相来包裹铁元素,难以析出清晰的兔毫;过厚则易在烧制过程中产生流釉或积釉,破坏盏面的平整度。匠人需通过调整釉料浓度和浸釉时间,精确计算釉料在重力作用下的垂流终点。
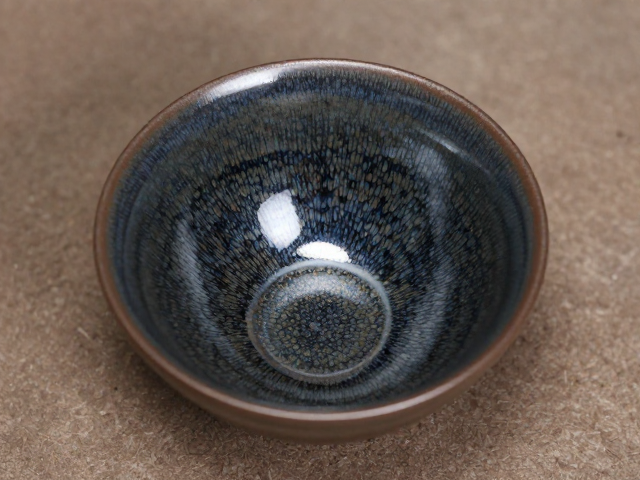
氧化还原气氛与兔毫析出机制
烧制过程分为升温、保温、降温三个阶段,其中氧化与还原气氛的转换是形成兔毫纹饰的核心。在升温初期,窑内保持氧化气氛,使坯体中的有机质挥发,瓷土开始脱水硬化。当温度升至1000摄氏度左右,窑内燃料(如木柴)燃烧不充分,产生大量一氧化碳,此时转入还原气氛。铁元素在还原气氛下转化为氧化亚铁(FeO),这是形成黑色釉面的基础。
随着温度进一步攀升至1300至1350摄氏度,釉层开始熔融。此时,窑内的氧气含量极低,铁元素以微晶形式从釉中析出。兔毫纹实质上是釉料在高温下发生分相,形成的富铁微晶沿重力方向垂直排列的结果。匠人需精确控制升温速率,过快的升温会导致釉面沸腾,破坏微晶结构;过慢则无法激发足够的铁元素流动。保温阶段的时间长短直接影响微晶的大小与密度,通常保温15至30分钟,使釉面充分流动并定型,随后缓慢降温,防止釉面因热应力过大而开裂。
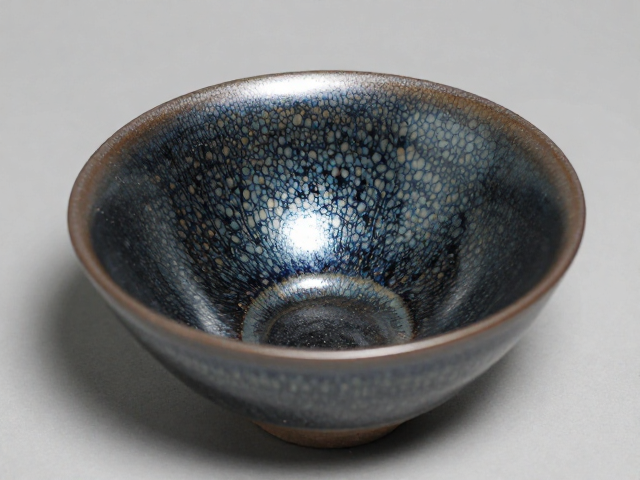
曜变与鹧鸪斑的自然成型差异
曜变建盏的形成极为罕见,其核心在于釉层中气泡与微晶的特殊相互作用。在极端的还原气氛和精确的温度控制下,釉面形成大小不一的气泡,气泡周围包裹着富钛或富铁的微晶圈。这些微晶圈对光线产生强烈的散射和衍射效应,从而呈现出蓝、绿、紫等斑斓的光晕。这种现象并非人为绘制,而是釉料成分、气泡密度及烧制气氛共同作用的物理结果,任何试图通过添加特定矿物直接“制造”出色晕的做法,往往难以复刻自然烧成的随机性与层次感。
鹧鸪斑则表现为釉面上分布着密集的圆形斑点,形似鹧鸪鸟羽毛。其形成机制与兔毫类似,但结晶方向不同。在烧制过程中,如果釉料中的铁含量较高且冷却速度适中,铁元素倾向于在釉面局部聚集形成球状晶体。这些晶体在冷却过程中固化,形成深浅不一的褐色或黄色斑点。与曜变相比,鹧鸪斑的形成对气氛的敏感度相对较低,更依赖于釉料本身的配方稳定性以及窑内温度的均匀性。匠人需通过观察火照,判断釉面熔融状态,及时调整窑炉进气口,确保斑点分布的自然与均匀。