釉下彩工艺的源头:原料淘洗的去杂逻辑
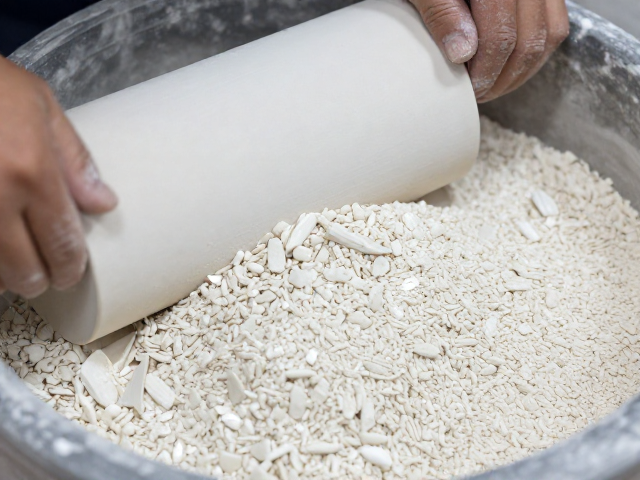
景德镇高岭土作为釉下彩的核心载体,其纯净度直接决定了坯体的白度与透光性。传统工艺中,原料需经过反复的沉淀与过滤,以去除石英颗粒中的铁质及有机杂质。这一过程并非简单的物理分离,而是利用不同粒径矿物在水流中沉降速度的差异,通过多级沉淀池实现精细分级。粗颗粒用于构建坯体骨架,而微米级的细粉则赋予瓷器细腻的触感与良好的可塑性。若淘洗不净,残留的铁点会在高温下形成黑斑,破坏釉面的洁净感,这是初级工匠与资深匠人在基础处理上的显著分水岭。
现代检测手段常通过X射线荧光光谱分析来验证原料的化学成分稳定性,确保氧化铁含量控制在极低水平。历史上,明清御窑厂对原料的处理有着严密的规范,要求“水落平沙”,即水流平缓处收集最细腻的泥浆。这种对物质本源的苛求,奠定了釉下彩瓷器素雅清透的物理基础。只有当胎骨足够致密且无杂质干扰,后续的彩绘才能呈现出如玉石般的温润光泽,而非浑浊暗淡的视觉体验。
滚压成型的力学控制:壁厚与重心的平衡术
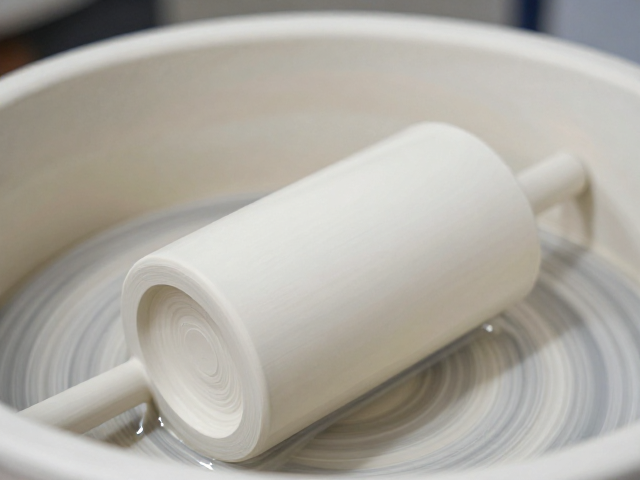
成型环节中,滚压机通过旋转泥坯与固定滚刀之间的挤压,实现标准化的器形塑造。相比手工拉坯,滚压成型能更精确地控制器物的壁厚均匀度,这对于大型或异形釉下彩作品至关重要。滚刀的压力参数需根据泥料的软硬程度动态调整,过大的压力会导致坯体内部应力集中,烧制时极易开裂;压力不足则会使器壁疏松,影响成品率。匠人需凭借经验感知泥料在滚压过程中的阻力变化,微调机器转速与进刀深度,确保每一毫米的厚度都符合力学稳定性的要求。
这种机械化辅助与手工修坯的结合,体现了传统工艺对效率与品质的双重追求。滚压形成的胎体结构紧密,气孔率相对较低,有利于釉料在高温下的均匀熔融与附着。在实际操作中,不同器型对滚压轨迹的要求各异,如碗类需保证口沿圆润,瓶类需确保颈部挺直。通过精确的模具设计与参数设定,批量生产的瓷器在形态上保持高度一致,为后续画工提供了完美的作画载体,避免了因器形歪斜导致的彩绘变形问题。
釉下彩绘的渗透与固色:钴料与釉层的微观互动
釉下彩的灵魂在于彩绘颜料与釉层在高温下的融合反应。以青花瓷为例,氧化钴料在绘制时会渗入坯体表面的微孔,随后覆盖透明釉料。在1300摄氏度左右的还原焰中,釉料熔融成玻璃态,将钴料包裹其中。这一过程要求画工对料性的掌控极为精准,浓淡干湿的变化需在坯体吸水率允许的范围内进行。若料水过稀,线条会晕散失控;过浓则易产生积釉现象,形成类似玻璃疙瘩的质感,破坏画面的流畅性。
颜料中的金属氧化物在烧制过程中发生复杂的化学反应,呈现出稳定的蓝色或其他色泽。这一微观层面的固色过程,使得釉下彩具有耐磨、耐腐蚀且永不褪色的特性。匠人需根据釉料的配方调整绘制手法,不同的釉面厚度会影响颜色的最终呈现效果,薄釉显色清雅,厚釉则显得深沉厚重。这种对材料特性的深刻理解与运用,使得釉下彩作品在历经岁月洗礼后,依然能保持色彩的鲜亮与画面的完整,展现了材料与技艺完美融合的艺术魅力。