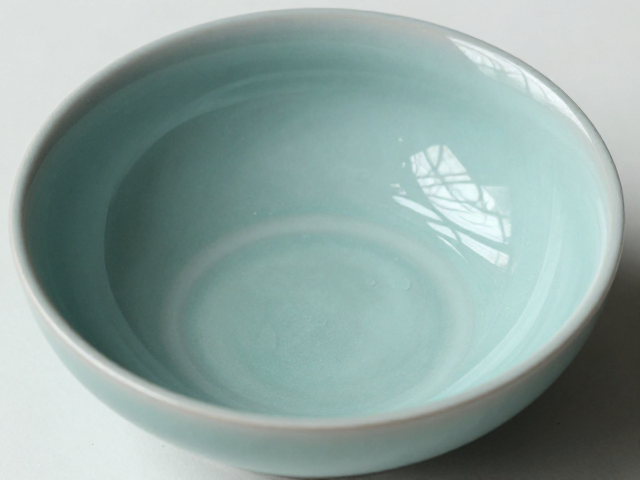
梅子青釉色的物质基础与呈色机理
龙泉窑梅子青釉色的形成,核心在于铁元素在还原气氛下的化学转化。胎釉中氧化铁含量通常控制在1.5%至3.5%之间,这一比例经过长期实践摸索,处于临界区间。当窑炉内温度升至1200℃以上,釉料中的铁元素发生价态变化,由三价铁转化为二价铁。二价铁离子在硅酸盐玻璃相中呈现出清新的绿色基调,若铁含量过高,釉色易偏黄或发黑;含量过低,则难以形成深沉厚重的青翠感。这种微观层面的离子交换与晶格嵌入,构成了梅子青最基础的色彩逻辑。
除了铁含量,釉层的厚度与透明度也是决定色泽深浅的关键变量。梅子青釉层通常较厚,积釉处可达数毫米,光线在厚釉层中发生多次折射与漫反射,使得青色显得更加深邃、玉质感更强。釉料中二氧化硅与氧化钙的比例需经过精确配比,过高的钙含量会增加釉的流动性,可能导致流釉缺陷;而适当的二氧化硅含量则能稳定釉面结构,确保在高温下形成致密的玻璃相。这种物质成分的微妙平衡,使得釉面在光线下呈现出如同碧玉般的温润光泽,而非刺眼的玻璃光。
注浆成型工艺的流体特性与坯体控制
注浆成型技术利用多孔性模具吸收水分,使浆料在模具内壁形成所需厚度的坯体。龙泉青瓷注浆所用的泥浆需具备优异的悬浮性与流动性,通常采用球磨工艺将原料研磨至极细颗粒,细度需达到规定筛网下的残留量标准,以确保坯体致密均匀。泥浆中需添加适量的羧甲基纤维素钠(CMC)等有机添加剂,以调节泥浆的粘度与触变性。这些添加剂能防止颗粒沉降,确保注浆过程中坯体厚度一致,避免出现分层或裂纹。
注浆过程中的时间控制与模具吸水性直接影响坯体质量。模具吸水过快会导致坯体表面起皮、开裂,吸水过慢则延长生产周期且易导致坯体变形。实际操作中,需根据环境温度与湿度动态调整注浆时间,通常注浆时间在30至60分钟之间,具体视器物大小与壁厚而定。注浆完成后,需等待坯体与模具分离,此时坯体含水率需控制在合理范围,过湿易导致干燥开裂,过干则影响修坯效果。脱模后的坯体需经过阴干处理,去除多余水分,为后续修坯和施釉做好准备。
烧成曲线与窑内气氛的协同作用
烧成过程是釉色最终定型的关键环节,升温曲线需严格遵循物理化学变化规律。在氧化阶段,坯体中的有机物及碳酸盐分解,排出水分和气体。随后进入还原阶段,窑内氧气含量急剧降低,碳氢化合物不完全燃烧产生一氧化碳,促使二价铁离子稳定存在。还原气氛的强度与持续时间需精准控制,弱还原可能使釉色偏黄,强还原则易导致釉面起泡或铁元素过度还原发黑。传统柴窑与现代气窑虽燃料不同,但还原机理一致,现代窑炉通过精确控氧系统模拟最佳还原氛围。
冷却阶段同样不可忽视,釉面在高温下的析晶与相变会在冷却过程中逐渐固定。快速冷却可能导致釉面应力过大产生裂纹,缓慢冷却则有助于釉面结构的稳定。梅子青釉的最终色泽,是高温下釉料熔融、铁元素呈色、气氛控制以及冷却过程共同作用的结果。任何一环的偏差,都会导致釉色偏离预期的梅子青色调。这种对温度、气氛、时间的精密调控,体现了传统制瓷工艺中蕴含的严谨科学逻辑,使得每一件成品都成为物理与化学过程精确互动的产物。