淄博白瓷的模具成型与精修逻辑
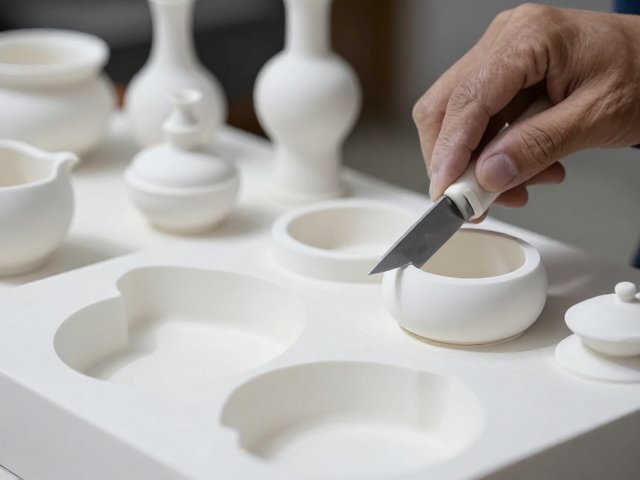
淄博博山作为“北派”白瓷的重镇,其白瓷质地洁白、声如磬,在成型环节常采用注浆或印坯结合模具的技术路径。相较于全手工拉坯,模具成型能更稳定地控制器型的对称性与厚度均匀度,尤其适用于批量生产或大型器皿的制作。工匠在制作模具时,通常选用高吸水的石膏模具,这种材料能迅速吸收泥浆中的水分,使泥坯在模具内壁形成规定厚度的泥层,随后倒去多余泥浆,待泥层干燥至皮革硬度时脱模。这一过程对泥浆的稠度、脱水时间以及石膏模具的保养有着严密的物理要求,直接决定了坯体的最终密度与强度。
脱模后的白瓷坯体并非直接入窑,而是面临一道关键的修整工序。由于模具拼接处难免留下接缝线,且坯体在干燥过程中可能出现微弱的收缩变形,必须通过手工修整来恢复器型的流畅与精准。工匠使用特制的竹制或金属修坯刀,沿着器物的口沿、足底及腹部线条进行刮削。这一过程不仅是去除多余泥料,更是通过指尖感受坯体的受力反馈,调整器壁的弧度与张力。对于淄博白瓷而言,其釉面追求纯净无瑕,因此坯体的表面光洁度至关重要,任何细微的刀痕或凹凸都会在施釉后被放大,形成视觉瑕疵,因此修整时的力度控制需极其细腻。
紫砂模具成型的从心与去模痕
淄博紫砂虽不如宜兴紫砂那般以泥料著称,但其在陶器制作中广泛应用的模具工艺(俗称“打泥片”或“镶接法”)具有独特的地域特色。紫砂泥料具有较强的可塑性但收缩率较大,完全依靠手工拍打成型难度大且效率低,因此模具成为塑造标准器型的重要辅助。工匠将处理好的泥片嵌入预制模具中,通过按压使泥料贴合模具内壁,形成所需的壶身、壶盖或壶腹形态。这种半手工半模具的方式,既保留了紫砂泥料的透气性与手工痕迹,又保证了器物结构的稳定性,是应对复杂器型如花器、筋纹器的主流工艺手段。
模具成型后的紫砂器物,最显著的特征是可能存在模具接缝线或印痕,这需要通过后续的“明针”或精细修整来消除。在紫砂工艺中,修整不仅仅是形状的修正,更是密度的压实。工匠使用牛角刮片或金属刮刀,反复刮压坯体表面,这一动作被称为“打光”或“明针”。通过物理挤压,泥料颗粒重新排列,排出内部空气,使坯体表面致密光滑。对于紫砂而言,这一步骤直接影响着烧制后的光泽度与手感。若模具修整不到位,坯体表面可能出现颗粒感过重或局部疏松,导致烧制后出现砂眼或变形,因此修整技艺是连接模具定型与最终成品质量的核心环节。
传统修整技艺中的刀法与手感
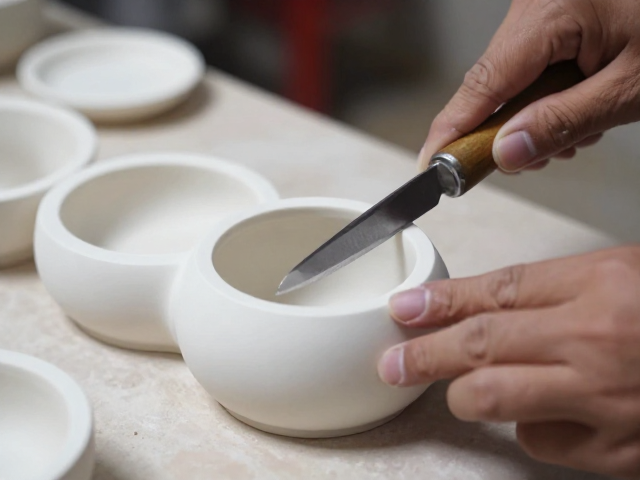
传统修整技艺的核心在于“刀随心走”,无论是白瓷的刮削还是紫砂的刮压,都依赖于工匠对工具与坯体互动的精准掌控。在白瓷修整中,刀具的角度通常保持较小,以平推为主,刀刃与坯体表面形成近乎平行的切面,通过手腕的微小抖动去除极薄的泥层,避免切入过深导致坯体破裂。工匠需根据坯体的干燥程度灵活调整力度,干燥度较高时需轻柔,防止崩口;干燥度较低时可适当加重,以去除水分导致的软化变形。这种技艺没有固定的公式,完全依赖于长期实践积累的肌肉记忆与经验判断。
紫砂修整则更强调对泥料特性的顺应。由于紫砂泥料含有砂粒,修整时需注意刀具的锋利度与刃口形状,避免因砂粒导致刀具磨损过快或划伤表面。在修整筋纹器或复杂曲面时,工匠常使用圆弧形的工具深入角落,清理模具残留的泥料,同时保持筋纹线条的清晰与挺拔。此外,修整过程中还需注意器型的比例协调,模具成型虽能保证基本形态,但细微的视觉误差需通过修整来弥补。例如,壶嘴与壶把的连接处,模具往往难以完美过渡,需手工填补泥料并修整平滑,使整体视觉连贯自然。这种对细节的极致追求,体现了传统工艺中“技进乎道”的艺术内涵。