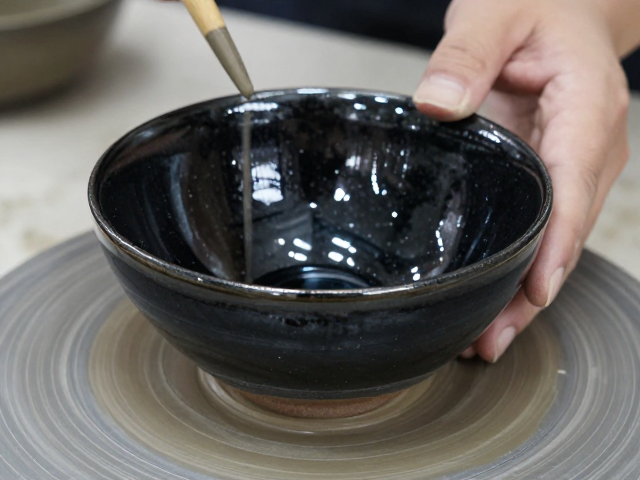
泥料制备与练泥去气的关键步骤
建盏的黑釉素烧定型与修坯控型,其根基在于泥料的物理状态。高硅低铝的闽北铁胎土,因其含铁量较高,可塑性相对较弱,因此在制备过程中必须严格把控水分与揉泥的力度。通常选用经过风化处理的原矿土,经过破碎、研磨、过筛后制成泥粉,再按比例加水搅拌成泥饼。这一环节的核心在于消除泥料内部的空气泡,若泥料中残留气泡,后续在窑炉高温下气体膨胀会导致坯体开裂或变形,直接破坏素烧定型的完整性。
练泥过程需反复进行,传统上采用手工切切叠压的方式,现代工艺中也常使用真空练泥机辅助。通过机械挤压或手工揉搓,使泥料中的水分分布均匀,颗粒排列紧密,形成稳定的团粒结构。泥料含水量需控制在22%-25%之间,过湿会导致坯体在成型时塌陷,过干则容易产生裂纹。制备好的泥料需经过陈腐处理,时间通常在一周至一个月,陈腐过程能促进泥料中有机质的分解和水分渗透,显著提升泥料的可塑性和强度,为后续的拉坯或印坯提供稳定的物质基础。
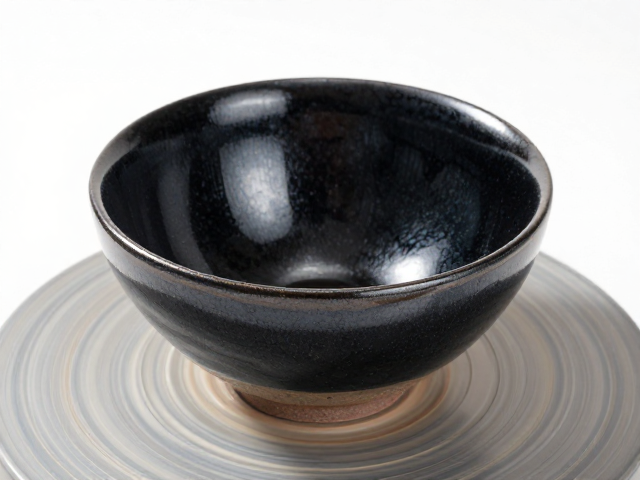
拉坯成型与坯体厚薄控制
拉坯是确立建盏基本形态的核心工序,匠人双手需感知泥料在转轮上的每一次细微变化。在拉坯过程中,手掌对泥料施加向上的托力和向内的挤压力,通过手腕的灵活转动,逐渐将泥团提拉成规定的器型。建盏的器型多样,如束口、撇口、斗笠等,不同器型对坯体的厚薄分布要求截然不同。例如束口盏在口沿处通常需加厚以增强结构稳定性,而盏底则相对较薄以利于受热均匀。这一阶段的控型主要依赖匠人的经验与手感,坯体壁厚一般控制在2-3毫米之间,过薄易碎,过厚则影响烧制时的热传导。
坯体成型后需进行初步的修整,去除底部多余的泥脚,使盏底平整。此时坯体处于半干状态,即皮革硬度阶段,具有一定的强度但仍保留可塑性。匠人使用特制的修坯刀,轻轻刮去坯体表面的毛刺和不平整处,同时进一步调整坯体的圆度和对称性。修坯过程中需特别注意盏口边缘的处理,确保边缘光滑且厚度一致,避免在后续素烧过程中因应力集中产生变形。坯体修整完成后,需放置在通风干燥处自然阴干,严禁暴晒或风吹,以防水分蒸发过快导致坯体开裂。
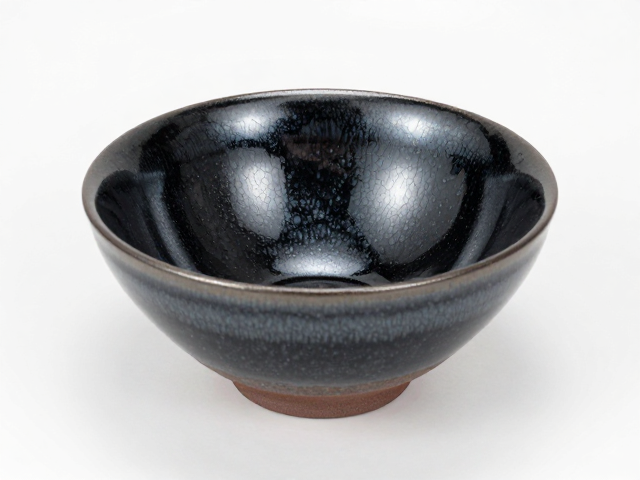
素烧定型与温度曲线管理
素烧是建盏制作中至关重要的定型工序,其目的在于去除坯体中的结晶水和有机质,使坯体具备足够的强度以应对后续的修坯和施釉。素烧温度通常控制在600-800摄氏度之间,这一温度区间低于釉烧温度,但足以使泥料中的水分完全排出,坯体呈现灰白色或浅黄色。素烧的关键在于升温曲线的平缓与稳定,升温过快会导致坯体内部气体急剧膨胀,引发爆裂或变形。
在实际操作中,窑炉需按照预设程序缓慢升温,前期低温阶段需延长保温时间,确保坯体内部水分充分排出。中期升温阶段需保持稳定,避免温度波动过大导致坯体结构不稳定。素烧时间根据窑炉类型和装载量有所不同,一般需持续数小时。素烧完成后,坯体变得坚硬且多孔,这一状态有利于后续修坯时的刀具滑动,同时也为釉料的吸附提供了良好的微观结构基础。素烧后的坯体需经过冷却,待温度降至室温后方可进行下一步工序,冷却过程中需避免急冷,以防坯体因热应力产生隐性裂纹。
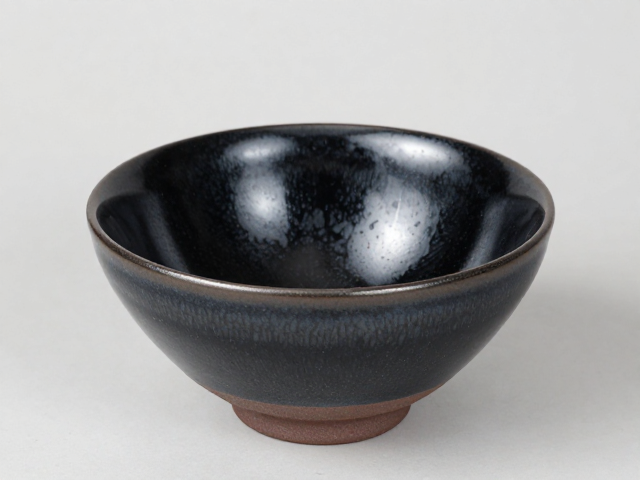
修坯控型与表面精加工
素烧后的坯体虽已定型,但表面仍可能存在细微不平或尺寸偏差,需通过修坯进行精细调控。修坯时使用硬质钢刀或金刚石刀具,对坯体内外表面进行刮削。修坯的核心在于保持坯体的几何对称性和厚度均匀性,匠人需手持坯体,借助旋转台或手动旋转,均匀刮去多余泥层。对于建盏特有的束口特征,需重点修整口沿的弧度,确保其符合设计规格,同时保持口沿与盏身的过渡自然流畅。
修坯过程中需严格控制刀痕,避免过深或过浅导致表面瑕疵。修坯后的坯体表面应光滑平整,无明显刀痕或凹凸不平。此外,还需对盏底进行精细处理,确保底足平整,以便在施釉和烧制过程中保持稳定。修坯完成后,需对坯体进行清洁,去除表面残留的泥屑和粉尘,可用软刷轻轻刷拭,再用湿布擦拭干净。这一步骤对于釉面的最终效果至关重要,任何微小的杂质都可能影响釉层的流动性和色泽表现,导致成品出现瑕疵。