3D打印成型技术在茶具制造中的工艺突破
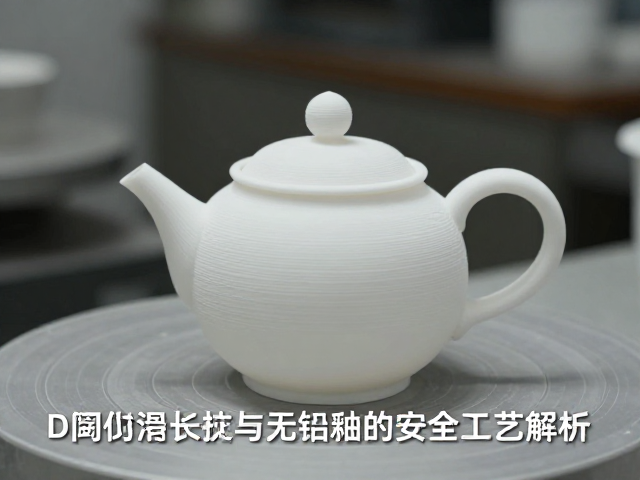
传统陶瓷茶具多依赖拉坯或注浆成型,难以应对复杂几何结构与个性化定制需求,而3D打印技术通过逐层堆积材料的方式,为茶具制造提供了全新的物理路径。目前主流的挤出成型技术(FDM)与立体光刻技术(SLA)在茶具领域的应用,核心在于解决陶瓷浆料的流变特性与打印精度之间的矛盾。陶瓷浆料需具备优异的剪切稀化行为,即在打印挤出时粘度降低,而在沉积后迅速恢复粘度以保持形状稳定性,这一特性直接决定了茶具胎体的致密度与表面光洁度。
成型过程中的参数控制是决定最终成品率的关键变量。打印速度、喷头温度以及层厚设置会直接影响坯体的内应力分布。过快的打印速度可能导致层间结合力不足,形成肉眼可见的缝隙;而过慢的速度则可能因浆料堆积不均造成变形。实际生产中,通常采用微米级的层高控制,配合高精度的挤出系统,能够实现壁厚均匀、结构稳定的茶具毛坯。这种从数字模型到实体坯体的转化,消除了传统模具对复杂曲面设计的限制,使得异形茶杯、镂空茶壶等高难度器型成为可实现的工业标准。
中温烧制工艺对陶瓷微观结构的影响机制
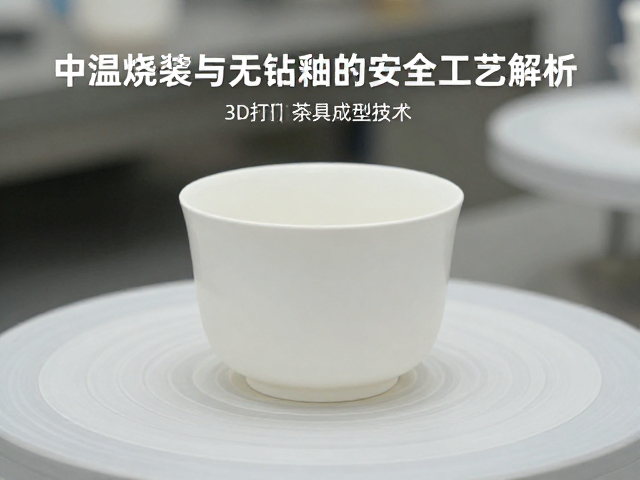
烧制是陶瓷从松散坯体转化为坚硬实体的核心环节,中温烧制通常指在1000℃至1200℃之间进行的烧结过程,相较于传统高温烧制(1200℃-1400℃),其热力学条件更为温和。在这一温度区间内,坯体内的颗粒通过扩散机制发生重排,颗粒间的接触点逐渐长大,形成牢固的颈部结合,从而提升坯体的机械强度。中温烧制有助于保留陶瓷原料中的特定矿物相,这些相结构在微观上呈现为均匀分布的玻璃相与晶体相,赋予了茶具良好的热震稳定性,使其在频繁冷热交替的使用场景中不易开裂。
然而,中温烧制对原料配方提出了更严格的要求。由于温度不足以完全消除坯体内部的孔隙,因此需要添加适量的助熔剂来促进低温下的液相生成,填补空隙并提高致密度。若助熔剂比例不当,会导致坯体吸水率升高,影响茶具的防渗性能。通过精确控制升温曲线,特别是在300℃-600℃阶段的排胶过程,必须缓慢升温以排出有机粘结剂,防止因气体急剧膨胀导致坯体开裂或变形。这种精细的热工处理,使得中温烧制的3D打印茶具在保持复杂结构完整性的同时,达到了实用器皿所需的物理强度标准。
无铅釉料的安全性与表面处理工艺解析
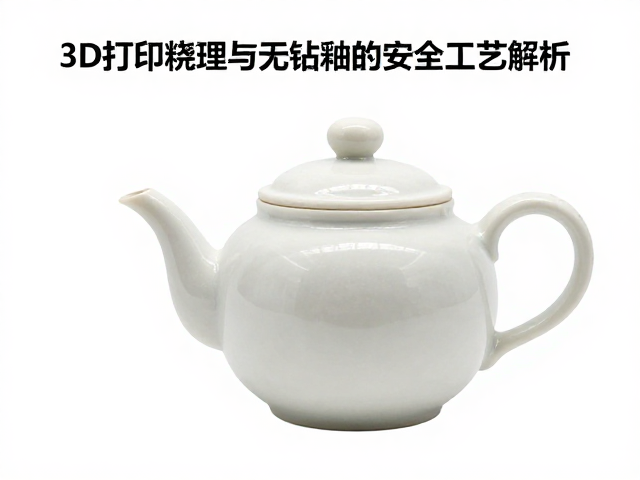
食品安全是茶具制造不可逾越的红线,无铅釉料的应用是确保产品合规与用户健康的基础。传统釉料中常含有氧化铅以降低熔点并增加光泽,但铅离子在接触酸性液体(如茶水、果汁)时可能迁移析出,对人体构成潜在风险。无铅釉料主要基于长石、石英、高岭土以及硼酸盐等天然矿物原料,通过调整化学组成,实现在中温烧制条件下形成稳定的硅酸盐网络结构。这种网络结构致密且化学性质稳定,能有效阻隔釉层中的金属离子向茶汤中迁移,符合国际通用的食品安全迁移测试标准。
釉料的施涂工艺直接影响最终的安全性与美观度。对于3D打印形成的粗糙表面,釉料的悬浮稳定性至关重要,过快的沉降会导致釉层厚度不均,进而引发烧制过程中的流釉或积釉现象。无铅釉通常采用静电喷涂或浸釉方式,通过控制釉浆的粘度与固含量,确保釉层均匀覆盖在坯体表面。在烧制过程中,无铅釉料在高温下熔融流动,形成光滑的玻璃质表面。经过严格的检测流程,确认铅、镉等重金属析出量远低于国家标准限值,从而从材料源头确立了茶具的安全属性。这种基于材料科学与工艺控制的安全路径,为3D打印茶具的市场化应用提供了坚实的技术支撑。