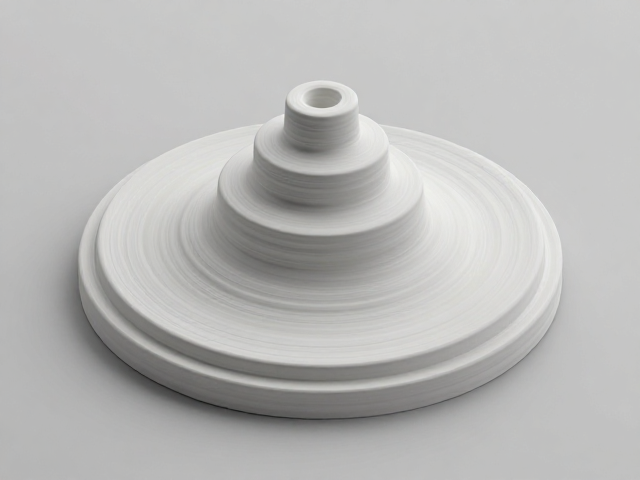
手工车旋塑形的核心逻辑与材料选择
手工车旋塑形并非依赖模具的批量复制,而是通过车床高速旋转与手工工具的物理挤压,使金属板材发生塑性变形。这一过程对材料的延展性要求极高,通常选用经过退火处理的铝合金或纯铜板材。材料内部的晶粒结构在旋转受力下重新排列,既保证了成型的精度,又保留了金属原有的物理特性。这种工艺摒弃了化学镀层或高温烤漆,使得成品表面能够真实反映金属本身的微观纹理。
在材料预处理阶段,工匠需根据设计图纸计算板材的初始厚度与旋转半径。不同型号的铝合金在车旋时的阻力系数不同,直接影响最终成型的流畅度。例如,5052铝合金因其优异的耐腐蚀性和中等硬度,常被视为素面质感工艺的首选基材。通过精确计算下料尺寸,确保材料在旋转过程中受力均匀,避免因局部应力过大导致开裂或变形,这是打造完美原纹质感的前置条件。
热弯定型中的温度控制与应力释放
热弯定型是赋予车旋部件最终形态的关键步骤,其核心在于对温度的精准调控。当金属板材在车床上旋出初步轮廓后,需移至专用加热设备进行局部或整体加热。对于铝合金件,加热温度通常控制在300℃至400℃之间,这一区间能使金属原子活跃度增加,降低屈服强度,从而便于手工塑形。温度过高会导致晶粒粗大,影响表面细腻度;温度过低则无法有效释放内应力,易产生回弹。
在加热过程中,工匠需使用红外测温仪实时监控工件表面温度,确保受热均匀。热态下的金属如同高粘度的流体,工匠利用特制的木质或硅胶工具,通过点对点的按压和推拉,逐步修正曲面曲率。这一过程不仅是形态的塑造,更是内部应力的重新分布。通过缓慢冷却,金属内部的晶格结构得以稳定,从而锁定热弯后的几何形态,防止后续使用中因应力释放导致的变形或异响。
素面原纹质感的表面处理与物理抛光
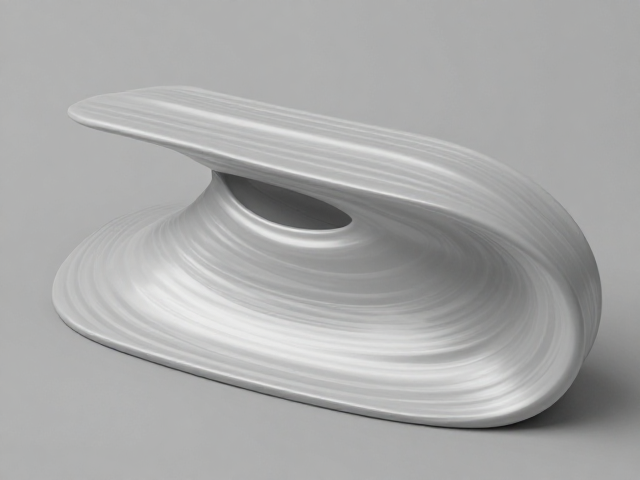
素面原纹质感的核心在于“素面”,即不覆盖任何额外的涂层或贴皮,直接呈现金属本体色泽。在车旋和热弯完成后,工件表面仍存在细微的加工痕迹。为了凸显原纹,需采用多级物理抛光工艺。首先使用不同目数的砂纸从600目逐步过渡到2000目进行干磨,去除旋纹和氧化皮。这一过程要求力度均匀,避免产生镜面反射,保留磨砂般的哑光或丝绒触感。
随后的镜面抛光或拉丝处理,完全依赖手工操作与机械配合。使用抛光蜡配合布轮,对曲面进行精细打磨,使金属表面达到光学级的平整度,从而反射出柔和的光泽。对于追求极致原纹的作品,工匠会选择保留手工打磨留下的微细纹理,这些纹理在光线下会产生丰富的层次变化。这种未经化学处理的表面处理方式,不仅保留了金属的原始美感,更确保了产品在使用寿命周期内,不会因涂层剥落而出现质感劣化。
工艺局限性与场景适配分析
手工车旋塑形热弯定型工艺存在明显的局限性,主要体现在生产效率与成本结构上。由于每一步骤高度依赖工匠经验与手工操作,单件产品的制作周期较长,难以像冲压工艺那样实现大规模标准化生产。此外,复杂曲面的成型对材料性能要求苛刻,部分高强度合金因延展性不足,难以通过热弯实现预定造型,限制了设计自由度。
然而,在高端家居饰品、艺术装置或小众定制领域,该工艺具有不可替代的价值。其打造的素面原纹质感,能够随着使用时间的推移,因轻微划痕和氧化而呈现出独特的岁月痕迹,这种“活”的质感符合现代审美中对真实性和自然感的追求。应用场景多集中于对材质表现力要求极高,且无需大规模量产的细分市场,如高端灯具框架、艺术摆件或个性化配件,而非大众消费品的批量制造。