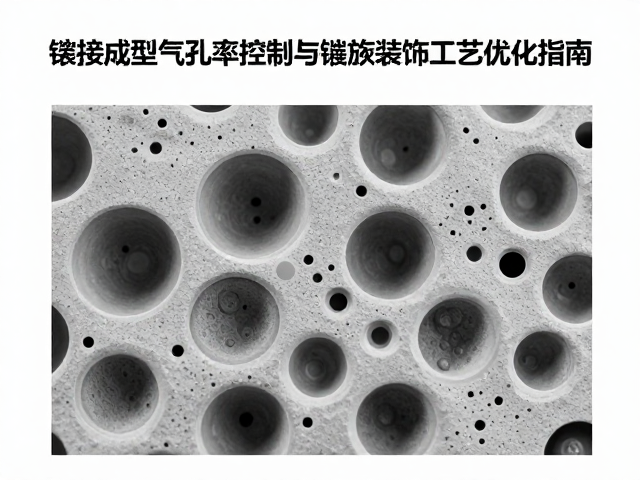
气孔形成机理与微观结构演化
镶接成型过程中,气孔的产生主要源于熔合区金属液在凝固过程中的体积收缩以及挥发性气体的析出。当两种不同材质的金属或陶瓷材料通过高温连接时,界面处的热物理性质差异会导致局部温度场分布不均,进而影响熔池的流动状态和凝固速率。若冷却速度过快,气体来不及逸出,便会在界面附近形成显微气孔;若存在氧化物夹杂或表面污染物,则会阻碍熔体的润湿,形成宏观孔隙。这些缺陷会显著降低材料的力学性能,特别是疲劳强度和断裂韧性,使得镶接部位成为结构中的薄弱环节。
为了从源头抑制气孔率,必须精确控制热输入与保护气氛的纯度。在实际工艺中,采用真空或惰性气体保护能够有效隔绝氧气和氮气,减少氧化反应产生的气体源。同时,预热处理可以减小工件与熔敷金属之间的温差,降低凝固时的热应力,使气体有更长的停留时间逸出。通过调整激光功率、扫描速度或焊接电流等关键参数,可以优化熔池的搅拌作用,促进气泡上浮。这种基于热力学和动力学平衡的控制策略,是提升镶接质量稳定性的核心手段。
表面预处理与界面清洁度管理
界面清洁度是决定镶接成型质量的前置条件,任何残留的油污、氧化层或水分都会在高温下分解产生气体,直接导致气孔缺陷。传统的机械打磨虽然能去除大部分表面杂质,但可能因摩擦残留金属颗粒或引入新的污染物。因此,超声波清洗结合化学溶剂浸泡成为更为可靠的前处理方式,它能深入微观凹槽,彻底清除吸附态污染物。对于高反射率材料,还需特别注意去除表面抛光膏残留,这些有机物在高温下裂解产生的碳氢化合物极易形成气孔。
预处理后的表面状态需通过目视检查或光谱分析进行验证,确保达到规定的洁净度标准。在某些高精度装饰件生产中,还会采用等离子清洗技术,利用高能粒子轰击表面,去除分子级别的吸附物,同时活化表面,提高润湿性。这种微观层面的清洁与活化处理,不仅减少了气孔生成的物质基础,还增强了基体与镶接材料的冶金结合力。保持车间环境的低湿度和低尘埃水平,也是防止二次污染、维持界面清洁度的重要辅助措施。
镶嵌装饰工艺中的应力调控
镶接装饰工艺不仅追求外观的完整性,更需应对因材料热膨胀系数差异产生的残余应力。当装饰件与基材在冷却过程中收缩不一致,界面处会产生剪切应力,这种应力集中往往是微裂纹和气孔扩展的诱因。通过优化镶接路径和分段冷却策略,可以分散热积累,降低局部热梯度。例如,采用脉冲式加热或摆动扫描技术,能够细化晶粒,改善焊缝组织,从而提升接头的抗裂性能。应力释放退火是后续不可或缺的步骤,通过在一定温度区间内保温,使残余应力通过塑性变形逐步释放,稳定零件尺寸。
装饰工艺中的几何设计也直接影响应力分布。尖锐的转角或截面突变处容易形成应力集中,因此在设计阶段需设置合理的过渡圆角或渐变结构。对于大面积镶嵌,可采用点阵式或网格状的镶接布局,将连续的热影响区转化为离散的热源,有效降低整体热输入和残余应力。此外,选择合适的填充材料,使其热膨胀系数与基材接近,也是平衡界面应力的有效途径。通过模拟软件预测应力分布,指导工艺参数的调整,可实现装饰性与结构稳定性的双重优化。
过程监控与无损检测技术应用
实时过程监控是控制气孔率的关键环节,通过监测熔池图像、等离子光谱或声发射信号,可以即时反馈熔池状态和缺陷征象。基于机器视觉的熔池监测系统能识别熔池宽度、深度及表面形貌的变化,当检测到飞溅或匙孔不稳定时,系统可自动调整激光功率或聚焦位置,防止缺陷产生。光谱分析则能实时检测熔池中气体元素的含量,通过反馈控制保护气体流量,维持稳定的化学环境。这种闭环控制机制显著提高了工艺过程的鲁棒性,减少了因参数波动导致的质量离散。
无损检测技术用于评估镶接成型后的内部质量,确保无超标气孔存在。射线检测(RT)和超声波检测(UT)是两种主流方法,前者能直观显示气孔的大小、分布和形态,后者对面状缺陷和深层气孔具有较高的灵敏度。对于装饰件表面,渗透检测或磁粉检测可用于发现表面开口缺陷。在实际应用中,需根据工件材质、厚度及检测标准选择合适的无损检测方法,并制定严密的验收准则。通过数据分析与工艺参数回溯,建立缺陷模式库,为后续工艺优化提供数据支撑,形成持续改进的闭环体系。