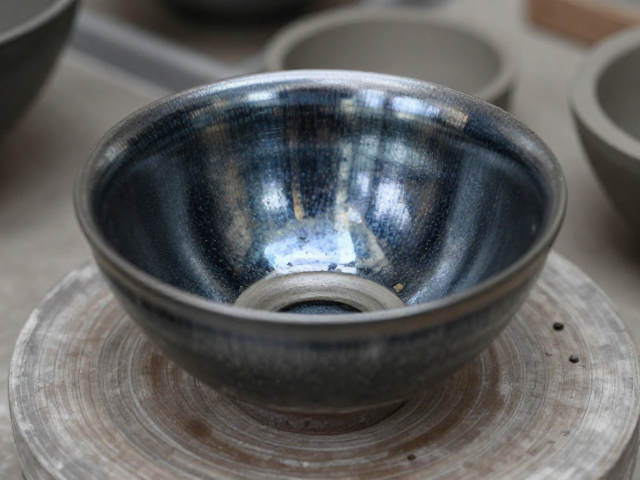
建盏铁胎泥的原料特性与预处理逻辑
建盏独特的黑釉与兔毫、油滴等纹路,其物质基础深深扎根于高铁含量的胎土之中。这种胎泥通常源自福建建阳水吉镇周边特有的含铁粘土,其显著特征是氧化铁含量较高,使得烧制后的胎体呈现出深邃的灰黑或铁褐色,业内常称之为“铁胎”。在手工成型之前,对原料的处理并非简单的粉碎混合,而是一套严密的物理与化学准备过程。匠人需要依据当地土壤的矿物成分,通过反复的淘洗、沉淀和过滤,去除砂石杂质,再通过陈腐过程让泥料中的水分均匀分布,有机质分解,从而提升泥料的可塑性和结合力。这一阶段的细腻程度直接决定了后续成型时泥坯是否容易开裂,以及烧制过程中胎釉结合的紧密度。
预处理完成的泥料需要经过严密的“练泥”工序,这是排除气泡、均匀泥性的关键步骤。传统上多采用木锤反复捶打,现代作坊中虽有真空练泥机的辅助,但核心目的不变:通过机械压力挤出泥料内部的空气,防止烧制时因气体膨胀导致坯体炸裂或变形。练泥后的泥块需密封保存,保持适度的湿度,避免水分流失导致变硬。只有经过充分醒泥的泥料,才能在后续的手工拍打、捏塑中展现出最佳的延展性,这是构建建盏厚重胎体的物理前提,也是决定成品胎骨是否坚实、叩之是否有金石之声的基础条件。
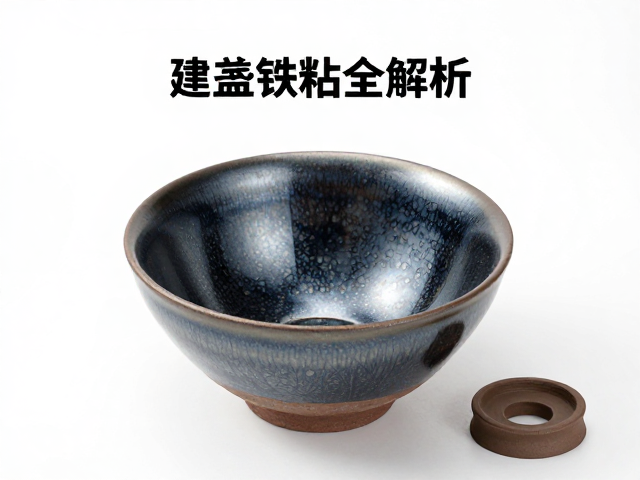
手工成型的核心技法与模具的从属关系
建盏的传统成型工艺以“打圈”和“捏塑”为主,匠人通过手掌与工具的配合,将泥料逐步延展、收口,形成规定的器型。在这个过程中,模具的作用并非替代手工,而是作为尺寸规范和形态辅助的工具。对于初学者或追求规格统一的生产环节,木质或石膏模具能确保盏口直径、壁厚的一致性。然而,在高端手工建盏的制作中,模具更多体现在“定型”而非“塑形”。匠人往往先通过手工大致捏出坯体基本轮廓,再轻轻贴合模具进行微调,去除多余泥料,确保器身线条流畅且厚度均匀。这种“手工为主,模具为辅”的模式,既保留了手工泥料在受力下的自然肌理,又规避了纯手工可能带来的尺寸偏差。
手工成型的核心在于对泥料厚薄的精准控制,尤其是盏底与盏身的连接处。建盏要求胎体厚重以耐受高温,但过厚易导致变形或开裂,过薄则缺乏质感。匠人在成型时需不断旋转坯体,利用指尖感受泥层的厚度变化,通过拍打、抹压等动作,使胎体达到预设的均匀度。模具在此环节的作用主要体现在支撑,防止坯体在未干状态下因自重或外力发生塌陷。值得注意的是,脱模时机极为讲究,需在坯体达到“皮革硬度”阶段进行,过早脱模易变形,过晚则因泥料粘附模具导致表面损伤。这种对时间与手感的精确把握,是模具无法替代的匠心体现。
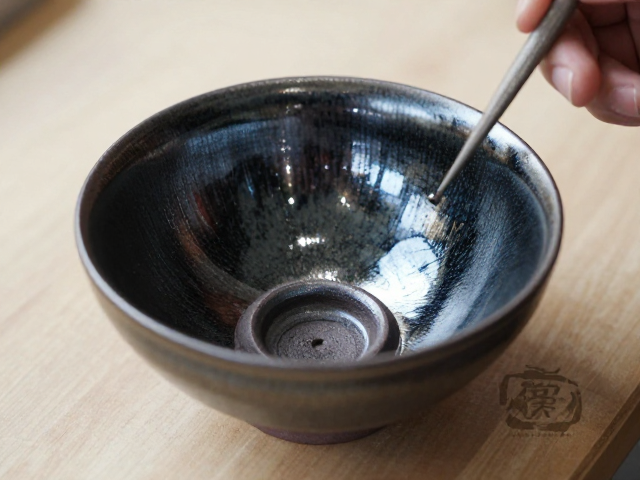
细节打磨与釉面表现的从属关联
成型后的坯体表面会留下细微的指纹或工具痕迹,这些痕迹在经过高温烧制后会成为建盏独特的“拙”味来源。然而,为了确保釉面能够均匀流淌并形成完美的光泽,坯体表面需经过细致的修刮和打磨。使用竹片、牛角片或金属刮刀,去除模具接触面留下的压痕,修整盏口边缘,使其圆润顺滑。这一过程不仅是为了美观,更是为了保证釉层在烧制过程中能够均匀附着。如果坯体表面存在突出的泥点或凹陷,釉料流动时会产生堆积或流釉不均,直接影响最终成品的视觉效果。模具在此阶段的影响已被最大程度消除,匠人的手感成为决定器物最终气韵的关键。
坯体的干燥过程同样需要严加看护,模具辅助成型后的坯体在干燥初期仍需依靠模具提供一定的支撑,防止因水分蒸发不均导致收缩应力集中而开裂。在阴干过程中,匠人会定期调整坯体与模具的接触状态,确保受力均匀。当坯体完全干燥至半干状态,模具便不再参与后续工序。此时的坯体已具备独立的结构强度,匠人开始进行的精细修整,如打磨盏足、清理内部釉浆残留等。这些细节处理直接影响了建盏在烧制时的稳定性以及成品的手感。模具的价值在于在成型初期提供了标准化的框架,而最终的质感与神韵,则完全依赖于匠人对泥性、火候与手工细节的极致掌控。