利坯与修坯:瓷器成型的精细博弈
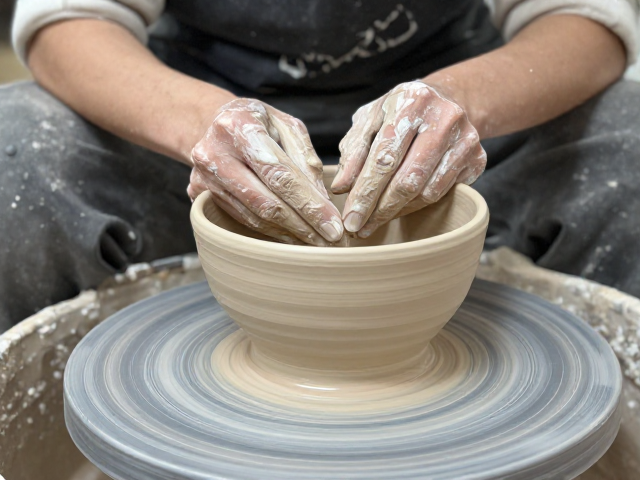
瓷器制作中,利坯与修坯是决定器物最终形态与品质的核心工序,其精细程度直接影响着烧成后的成品率与艺术表现。利坯并非简单的削薄泥胎,而是根据瓷器器型特点,在坯体半干状态下进行的第一次精细修整,旨在消除因拉坯或印坯留下的厚薄不均,使胎体达到预设的厚度标准。这一过程要求工匠对泥料的收缩率有极深理解,不同品种、不同窑口的瓷器,其利坯厚度标准各异,通常薄胎瓷器如脱胎瓷,坯体需控制在毫米级别,而普通日用瓷则需兼顾强度与美观,保持适度的胎骨厚度。
修坯则是利坯之后更为严密的二次加工,主要处理器物口沿、底足等关键部位,确保线条流畅、边缘规整。在修坯过程中,工匠需使用特制的修坯刀,通过指尖感受坯体的软硬变化,剔除多余泥料,修补细微瑕疵。这一阶段的工作极其考验经验,过则伤胎,欠则显拙。修坯的质量决定了瓷器在后续施釉时的流动性与附着力,若修坯不平,釉层容易积聚或流淌不均,导致烧成后出现流釉、粘窑等缺陷,因此修坯的精细度被视为瓷器成型质量的第一道防线。
听音辨质:声波反映的微观结构
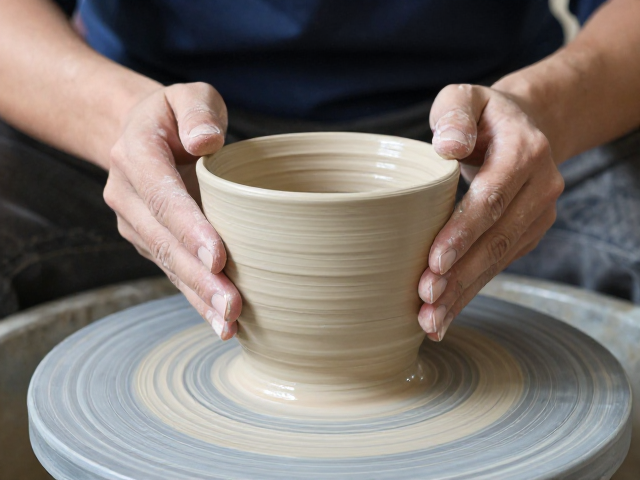
瓷器在入窑前进行敲击听音,是传统工艺中判断坯体干燥程度与内部结构是否致密的重要经验法则。当利坯修坯完成并经过充分干燥后,工匠轻敲坯体,若声音清脆悦耳,如金属撞击,说明坯体内部水分已完全挥发,气孔结构闭合良好,胎体致密均匀。这种清脆的声响应建立在坯体无裂纹、无暗伤的前提下,是坯体达到最佳烧成状态的声学信号。若声音沉闷、沙哑,则暗示坯体内部可能存在未干透的水分、细微裂纹或结构疏松,此类坯体入窑极易因水分急剧蒸发导致炸裂,或因结构不均造成变形。
听音辨质并非玄学,其背后有着严密的材料学逻辑。瓷器坯体主要由高岭土、石英、长石等矿物组成,经过精细修坯和干燥后,颗粒间排列紧密,声波在其中的传播阻力小,频率高,故声音清脆。随着烧成温度的升高,坯体中的矿物发生物理化学变化,体积收缩,密度增加。如果修坯时厚薄不均,声波在厚薄交界处会发生折射和反射,导致音色杂乱。因此,工匠通过长期实践,建立起对不同器型、不同泥料声音特征的敏锐听觉记忆,以此作为控制坯体质量的直观标准。
窑火考验:从声学信号到物理定型
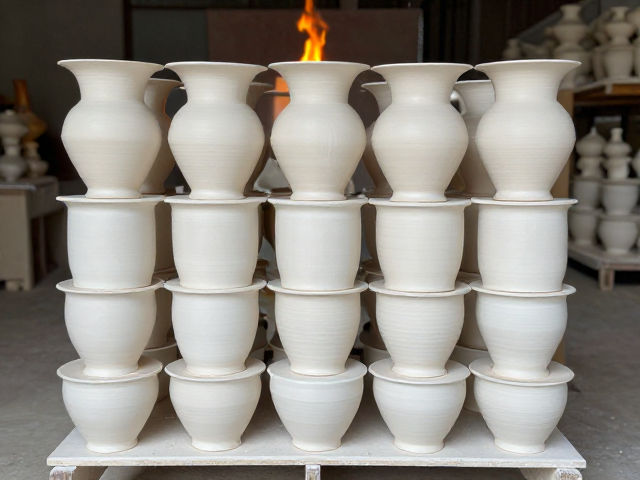
坯体入窑后的烧成过程,是一场高温下的物理与化学重组,前期修坯的精细度与干燥程度在此阶段面临终极考验。在升温阶段,坯体中的结合水、结晶水及有机质逐渐排出,若前期修坯留下的内应力未完全释放,或干燥不均,高温会导致坯体内部应力集中,引发开裂或变形。此时,前期听到的“清脆”声所代表的致密结构,有助于坯体在高温下保持形状稳定,减少因软化而导致的塌陷风险。
随着温度升至1200℃至1400℃以上,坯体开始发生烧结,颗粒间形成玻璃相,气孔率降低,瓷器逐渐具备坚硬的物理特性。修坯时留下的细微刀痕或厚度差异,在高温下会被放大,过厚的部分可能因收缩率不同而产生釉面不平,过薄的部分则可能因强度不足而破损。因此,前期利坯修坯的均匀性,直接决定了瓷器在窑炉中能否均匀受热、均匀收缩,最终形成釉面光洁、胎体坚硬的成品。这一过程无法人为干预,完全依赖于前期工序积累的精准控制。
技艺传承与现代标准下的质量控制
在传统制瓷工艺中,听声音判断坯体质量是师徒口传心授的重要环节,这种基于感官经验的质量控制方式,历经千年验证,依然具有极高的实用价值。尽管现代陶瓷工业引入了超声波检测、激光扫描等高科技手段进行坯体厚度与缺陷检测,但听音辨质因其快速、直观、无需额外设备,仍在大量手工制瓷场景中保留着核心地位。它不仅是技术的体现,更是工匠对材料特性深刻理解的外化表现。
现代瓷器生产中,虽然标准化程度提高,但利坯修坯的精细度标准并未降低,反而因高端市场对品质要求的提升而更加严苛。许多知名瓷区在制定行业标准时,仍将坯体均匀度、干燥程度作为关键指标,并与烧成后的声学性能、物理强度建立数据关联。通过大数据分析不同泥料、不同器型在烧成前后的声音变化与质量表现,传统经验正逐步转化为可量化、可追溯的现代质量控制参数,使瓷器烧成这一关键环节更加精准可控。