揉泥与醒泥:物理应力消除与材料均质化的基石
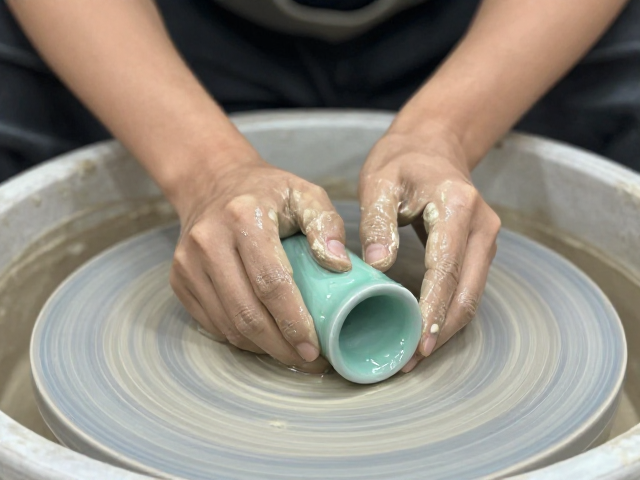
揉泥与醒泥是龙泉青瓷制作中决定胎体质量的前置环节,其核心目的在于消除泥料内部因陈腐和搅拌产生的不均匀应力,并让水分与颗粒达到分子级别的均匀分布。传统工艺中,揉泥常被简化为简单的团捏,但标准化流程强调“三光”标准,即泥条表面光滑、内部无气泡、干湿均匀。实际操作中,工匠需将陈腐后的泥块切成规定大小,通过双手掌心交替按压、推挤,使泥料在受力过程中形成严密的层状结构。这一过程并非随意而为,而是需要严格控制力度与频率,过猛易导致泥料结构松散,过轻则无法排出气泡,直接影响后续成型时的稳定性。
醒泥则是让经过揉练的泥料在恒温恒湿环境中静置,以恢复其可塑性与韧性。在龙泉当地的作坊中,醒泥通常使用密封性良好的塑料布或陶缸包裹泥料,防止水分过快蒸发导致表面硬化。醒泥的时间依据气温和湿度动态调整,一般而言,夏季需缩短至数小时,冬季则可能长达数天。这一阶段的等离效应使得泥料内部的结合水重新分布,颗粒间的摩擦力趋于平衡,从而在后续滚压时表现出更均匀的收缩率。若醒泥不足,胎体在干燥过程中极易因应力不均产生开裂,这是传统匠人极为忌讳的“死火”现象。
滚压成型中的力学传导与标准化参数控制
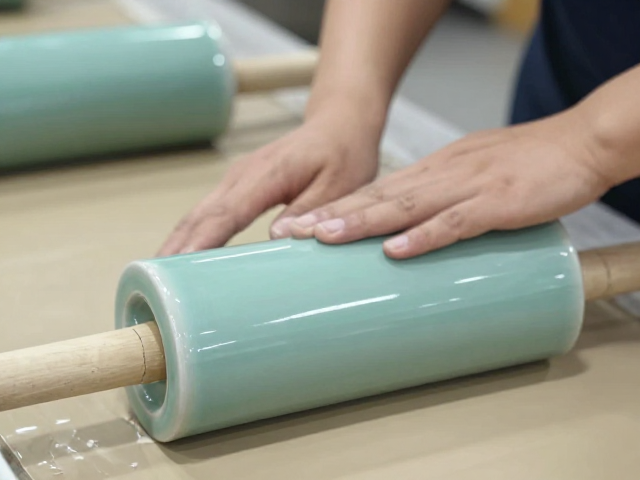
滚压成型技术利用旋转模具与成型刀具的相对运动,对泥料施加径向与轴向压力,从而快速获得规整的器形。在龙泉青瓷的生产实践中,标准化流程要求对滚压机的转速、刀具进给速度以及压力值设定明确区间。例如,对于口径在15至20厘米的碗类器物,主轴转速通常控制在60-90转/分钟,刀具进给速度需与转速匹配,避免因切削过快导致泥料撕裂或层离。压力控制更是关键,过大的压力会压缩泥料颗粒间的空隙,导致胎体致密度过高,影响烧制时的透气性,进而引发釉面起泡或剥落;压力过小则器壁过厚,增加烧制变形风险。
为了确保批次间的一致性,现代标准化流程引入了量具辅助,如使用游标卡尺定期检测器壁厚度和口径直径,误差范围通常控制在±1毫米以内。滚压刀具的材质多选用硬质合金或经过特殊处理的钢材,以保持刃口的锋利与形状稳定,避免因刀具磨损导致器形偏差。此外,泥料的含水率需严格监控,通常保持在18%-20%之间,这一湿度区间能确保泥料在滚压过程中既具有良好的延展性,又具备足够的支撑力,防止塌底或侧壁塌陷。这种对物理参数的精确量化,是传统经验向现代工业化生产过渡的重要标志。
传统工艺解析:手工与机械的辩证融合
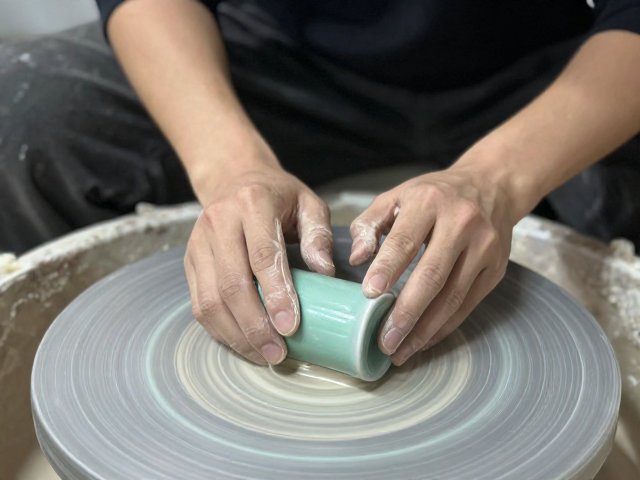
传统龙泉青瓷工艺中,手工拉坯与修坯占据主导地位,强调“心手合一”的即兴发挥与器物气韵的自然流露。然而,滚压成型并非完全取代手工,而是在标准化生产体系中,对传统技艺进行科学解构与重组。传统匠人注重泥料在手中的触感反馈,通过指尖细微的力度变化调整器形曲线,这种非线性、非标准化的操作难以大规模复制。相比之下,滚压成型通过机械结构的刚性约束,实现了器形的几何精确性。但在实际应用中,许多龙泉窑口采用“滚压定型+手工修坯”的组合工艺,即在滚压后保留部分手工修整环节,以弥补机械成型在细微处纹理和弧度上的生硬感,从而在效率与艺术性之间寻找平衡点。
解析这一流程,还需关注泥料配方与传统工艺的从属关系。龙泉青瓷特有的粉青、梅子青釉色,高度依赖胎釉中氧化铁含量的比例以及胎体的烧结程度。标准化流程中的揉泥与滚压参数,必须基于当地特有的瓷土特性进行校准。例如,高岭土与瓷石的配比会影响泥料的可塑性上限,进而决定滚压时的最大成型深度。传统工艺中,匠人往往根据季节变化微调泥料配方,而标准化流程则通过建立数据库,记录不同批次泥料在固定参数下的成型效果,逐步固化出台面数据。这种从“凭感觉”到“凭数据”的转变,并非否定传统,而是为传统技艺在当代市场中的可持续传承提供可验证、可复现的技术支撑。