陶瓷修坯控型的核心逻辑与刀具角度把控
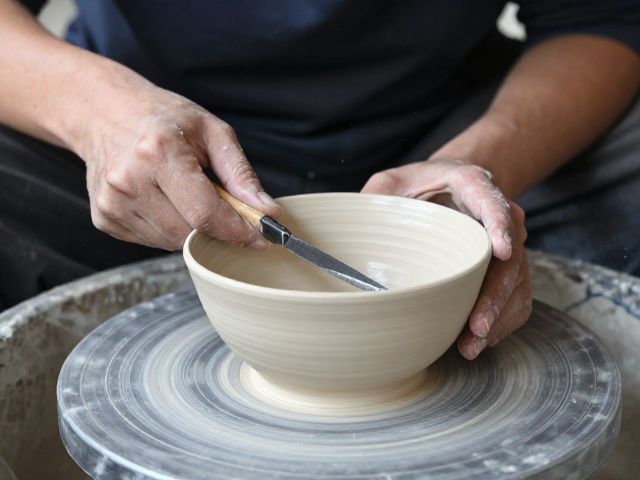
修坯是决定陶瓷器型精度的关键环节,其核心在于对坯体收缩率的精准计算与刀具角度的动态调整。在实际操作中,匠人需根据泥料在干燥过程中的收缩比例,预先放大坯体尺寸,通常日用瓷的收缩率控制在11%-13%之间,而艺术瓷因泥料特性差异,收缩率可能达到15%-18%。刀具与坯面的接触角度需保持在30°至45°之间,过大的角度会导致坯体受力不均产生隐性裂纹,过小的角度则难以去除多余泥料,影响成型效率。
控型过程中,手部稳定性与旋转速度必须保持高度协调。使用修坯刀时,手腕需放松,利用小臂带动刀具匀速推进,避免定点施力导致坯体凹陷。对于碗、盘等圆形器型,需遵循“由内向外、由深配浅”的原则,先修整口沿与内壁,再处理外壁与底足。每一次下刀都应轻微且连贯,确保坯体表面平整光滑,无明显刀痕或接痕,为后续的素烧和釉烧奠定良好的物理基础。
滚压成型中泥料状态与滚轮压力管理
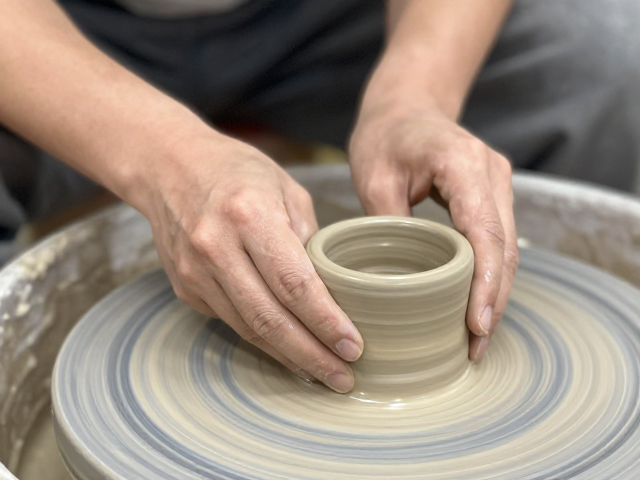
滚压成型依赖于泥料的可塑性与滚轮压力的精确配合,泥料的含水量是决定成型质量的首要变量。一般滚压用泥料的含水量需控制在18%-20%之间,过湿会导致坯体塌陷,过干则容易产生分层或开裂。在滚压前,需对泥料进行充分的揉练,排除内部气泡,确保泥料结构均匀致密。泥料在转盘上的放置位置需居中,避免因偏心导致坯体厚度不均,影响后续修坯与烧制效果。
滚轮的压力分布直接影响坯体的密度与厚度均匀度。操作时,滚轮应从坯体中心向边缘缓慢移动,压力由轻配重,逐步压实泥料。对于厚胎陶瓷,需分多次滚压,每次滚压后需检查坯体厚度,确保整体一致。滚轮与泥料的接触面应保持清洁,避免残留泥屑影响成型效果。对于复杂器型,需根据曲线变化调整滚轮角度,确保滚轮始终垂直于坯体表面,避免局部过压导致变形或局部欠压导致强度不足。
开窑前的瑕疵预判与筛选标准
开窑前的瑕疵预判需建立严密的视觉与触觉检查体系,重点关注釉面气泡、缩釉、黑心等常见缺陷。釉面气泡主要源于釉料配方中气体排出不畅或烧成温度曲线不合理,需通过显微镜观察气泡大小、分布密度进行评估。缩釉现象多发生在坯釉结合部,表现为釉层局部缺失,露出土坯,需检查坯体表面清洁度及釉料流动性。黑心问题则与还原焰控制及坯体含铁量有关,需通过X射线荧光分析检测坯料成分,确保无过量杂质。
触觉检查是识别隐性瑕疵的重要手段。通过手指轻触坯体表面,感受是否存在凹凸不平、砂眼或釉裂。对于立体器型,需旋转坯体,全方位观察是否有变形、歪斜或口沿不整。此外,还需检查底足是否平整,有无粘砂或磕碰痕迹。对于存在轻微瑕疵的坯体,需记录瑕疵位置与类型,评估是否可通过修坯或施釉工艺进行补救,或需直接剔除,避免进入烧制环节造成资源浪费。
实战中的去瑕疵处理技巧与补救措施
针对釉面针孔或砂眼,可采用在施釉前增加一层薄釉或使用流动性较好的釉料进行覆盖,通过调整烧成温度曲线,使釉料在高温下充分流平,填补微小缺陷。对于缩釉问题,可在坯体表面喷洒少量水雾,增加坯体吸釉能力,或在釉料中添加少量滑石粉,提高釉层附着力。对于黑心问题,需调整窑炉燃烧气氛,确保还原焰稳定,或降低坯料中铁含量,从源头减少黑心产生。
对于坯体变形或歪斜,若程度较轻,可通过在修坯阶段进行局部打磨校正,但需谨慎操作,避免破坏坯体结构。若变形严重,则需直接报废,不可强行校正。对于口沿不整或厚度不均,需在修坯阶段使用专用刀具进行精细修整,确保口沿圆润平滑,厚度一致。所有补救措施均需经过小批量试烧验证,确认有效后方可应用于量产,确保产品质量的稳定性与一致性。