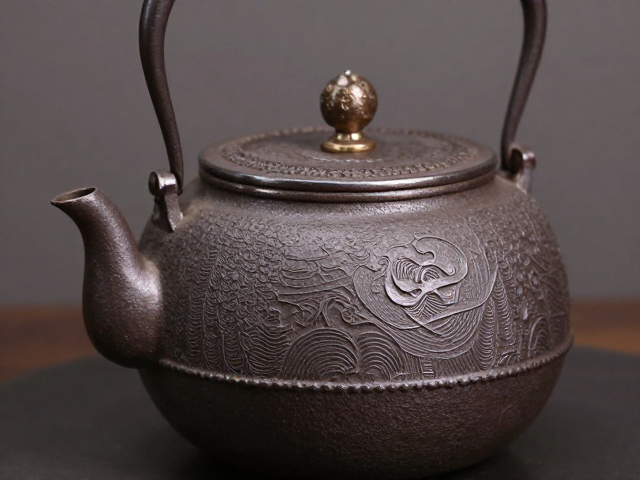
铁壶翻砂工艺的热力学逻辑与微观结构
翻砂工艺的核心在于利用砂型作为模具,将熔融的铁水注入其中冷却成型。这一过程涉及严密的热力学控制,铁水温度通常需维持在1450℃至1550℃之间,以确保金属液的流动性并减少冷隔缺陷。砂型的制作材料多选用石英砂配合特定的粘结剂,其透气性和耐火度直接决定了铸件表面的致密程度。在注液阶段,金属液填充模具的速度与温度梯度会引发内部应力,工匠需通过精确计算浇口位置和冒口设计,引导铁水有序凝固,从而避免缩孔或裂纹等结构性瑕疵。这种依赖经验与物理规律结合的成型方式,使得每一只翻砂铁壶在微观晶粒排列上呈现出独特的随机性,这种非标准化的物理特征正是其区别于工业流水线产品的本质差异。
翻砂成型的铁壶在后续处理中保留了砂型带来的天然肌理。由于砂粒在高温下会与铁水表面产生微小的物理接触,成品表面往往带有细微的颗粒感或砂眼,这种粗糙度并非瑕疵,而是工艺留下的真实印记。为了提升保温性能与导热效率,翻砂铁壶通常具有较厚的壶壁,这种厚度设计使得热量能在壶体内部均匀分布,避免局部过热导致的茶汤苦涩。在冷却过程中,铁水从外向内凝固,形成的凝固层结构会影响壶体的最终硬度。工匠需通过退火处理消除内应力,这一环节决定了铁壶在使用初期是否容易开裂,也奠定了其作为耐热容器的物理基础。
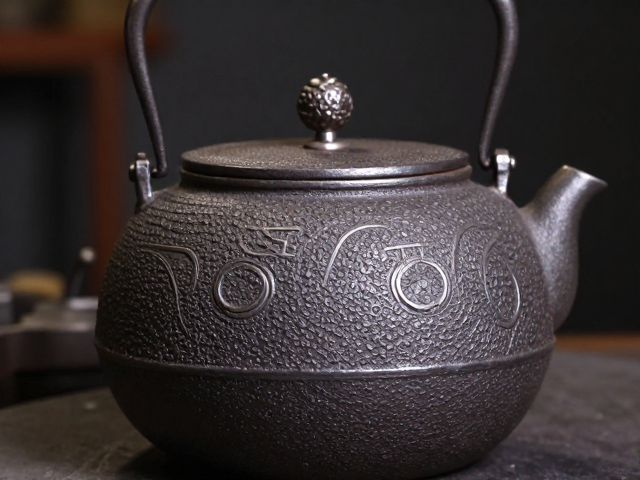
锻打工艺的形变控制与金属延展性
锻打工艺是对已经成型的铁壶毛坯进行二次塑形与强化的过程。工匠使用重锤或压力机对加热至红热状态的铁块进行反复敲击,这一物理形变过程迫使金属晶粒重新排列并细化,显著提升了材料的强度和韧性。与翻砂的一次成型不同,锻打是一个动态的应力释放与重建过程。每一次锤击都会改变金属内部的微观结构,使铁壶逐渐呈现出圆润饱满的形态。工匠需精准控制锤击的力度与频率,既要消除内部缺陷,又要避免过度加工导致金属变薄或强度下降。这种对材料特性的深度理解,使得锻打铁壶在保持薄壁的同时,仍能具备优异的抗冲击能力。
锻打过程中形成的表面纹理是工艺美学的重要组成部分。随着锤头不断敲击,铁壶表面逐渐形成层层叠叠的锤目纹,这些纹理不仅具有装饰意义,更影响着壶体的应力分布。锤目纹的深浅与密度没有统一标准,完全取决于工匠的手法与经验。在反复锻打中,铁壶的壶身、壶盖乃至壶钮都会经历严密的贴合与调整,确保各部件之间的间隙符合精密要求。这种纯手工的校准过程,使得每一只锻打铁壶在机械结构上都具有独一无二的配合度。金属在冷作硬化过程中逐渐变得致密,这种致密性使得铁壶在长期煮沸过程中不易渗漏,同时也增强了其储水后的稳定性。
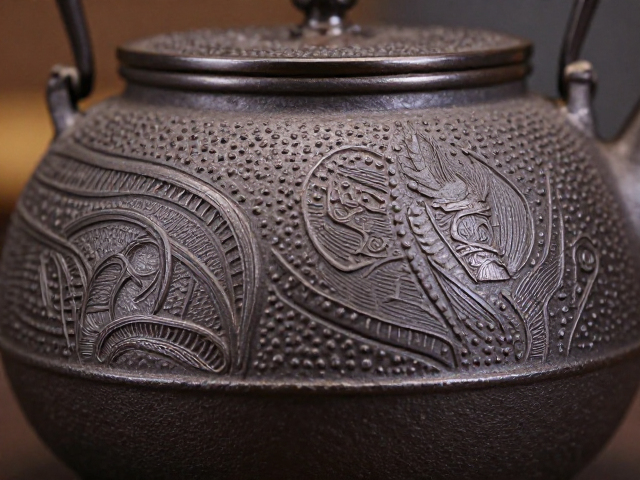
蚀刻图案的微观雕刻与视觉层次
蚀刻工艺在铁壶装饰中扮演着提升视觉深度的关键角色。通过酸性溶液对铁壶表面进行选择性腐蚀,工匠能够在金属表面留下永久性的凹凸纹路。这一过程并非简单的表面涂绘,而是利用化学试剂与金属基体的反应,形成具有物理深度的图案。蚀刻的深度通常控制在0.1至0.5毫米之间,过浅则视觉模糊,过深则易积垢且影响壶体强度。工匠需预先在铁壶表面覆盖防腐蚀保护层,仅露出需要蚀刻的区域,再通过精确控制酸液浓度与反应时间,实现图案边缘的清晰锐利。这种工艺使得图案能够随着光线角度的变化产生丰富的光影效果,赋予铁壶立体的视觉质感。
蚀刻图案的设计逻辑紧密依赖于铁壶的整体器型。传统的山水、花鸟或书法题材,需根据壶身的弧度进行透视调整,以确保图案在三维空间中的视觉平衡。工匠在操作时需考虑酸液流动的路径,避免图案局部腐蚀不均。蚀刻完成后,铁壶需经过严密的清洗与中和处理,以去除残留的化学物质,防止后续使用中发生锈蚀。经过特殊防锈涂层或传统保养油处理后,蚀刻部位与周围金属形成色彩与质感的对比,凸显图案细节。这种工艺不仅提升了铁壶的艺术价值,更通过微观层面的材质处理,增强了器物在使用过程中的触感反馈,使视觉美感与实用功能达成统一。