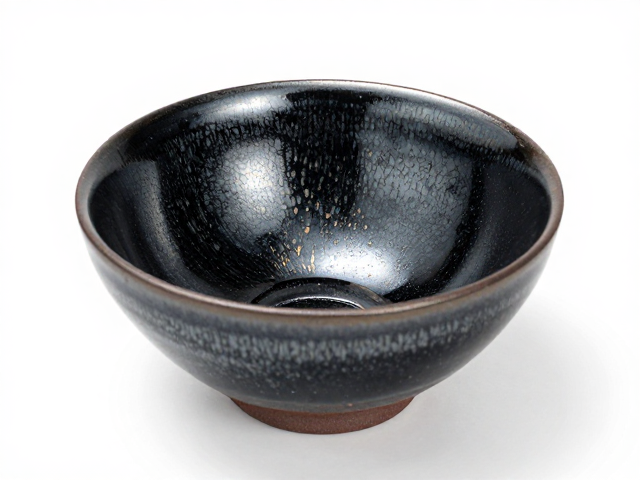
素烧定型的核心目的与物理变化机制
建盏在完成拉坯、修坯后,表面处于多孔且脆弱的生坯状态,直接施釉容易因吸水过快导致釉层流淌不均或产生气泡缺陷。素烧,即二次烧制,是将生坯在较低温度(通常控制在800℃至950℃之间)下进行短时加热,这一过程旨在去除坯体内的物理水和部分结晶水,使胎体产生初步的烧结作用。经过素烧后的胎体被称为“坯骨”,其内部结构变得更加稳定,孔隙率降低,吸水率显著下降,从而为后续施釉提供均匀的吸附基础。
这一阶段的温度控制至关重要,若温度过低,胎体强度不足,后续工序中极易断裂;若温度过高接近烧成温度,胎体可能发生变形或过度收缩,影响最终器型的规整度。素烧后的建盏表面呈现哑光、干燥且略带粗糙的质感,这种物理状态能够更好地捕捉釉料中的颗粒,确保釉层在干燥过程中均匀附着,避免因局部吸水不均造成的釉面缺陷,如流釉、缩釉或针孔。
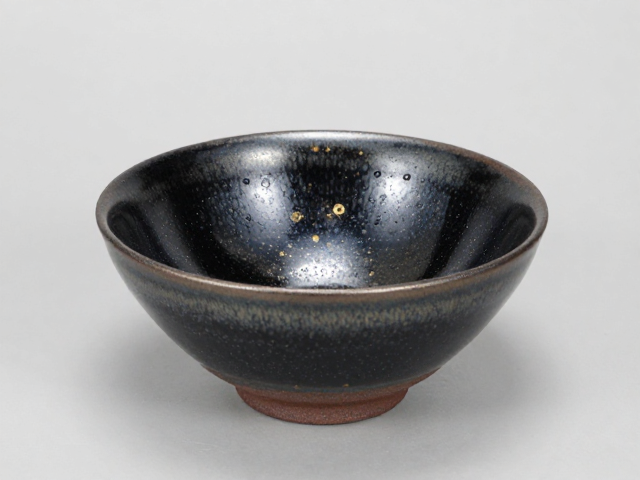
素烧温度与时间对胎体强度的影响
素烧的具体工艺参数需根据建盏泥料的配方进行调整,常见的泥料包括铁胎、白胎或混合胎土。对于含铁量较高的建盏泥料,素烧温度通常设定在850℃左右,保温时间约为10至15分钟。在这个温度区间内,泥料中的有机杂质得以挥发,矿物成分开始发生初步的物理化学变化,胎体获得足够的机械强度以应对后续的施釉、修足以及描金描银时的打磨工序。
若使用高岭土比例较高的泥料,素烧温度可适当提高至900℃至920℃,保温时间可缩短至8至10分钟,以确保胎体致密。实际操作中,窑炉内的气氛(氧化或还原)对素烧效果也有细微影响,一般素烧多采用氧化气氛,以利于杂质排出。匠人需通过观察火照判断胎体状态,素烧后的胎体敲击声应清脆,无明显松散感,表面无裂纹、无崩角,方可进入下一道施釉工序。
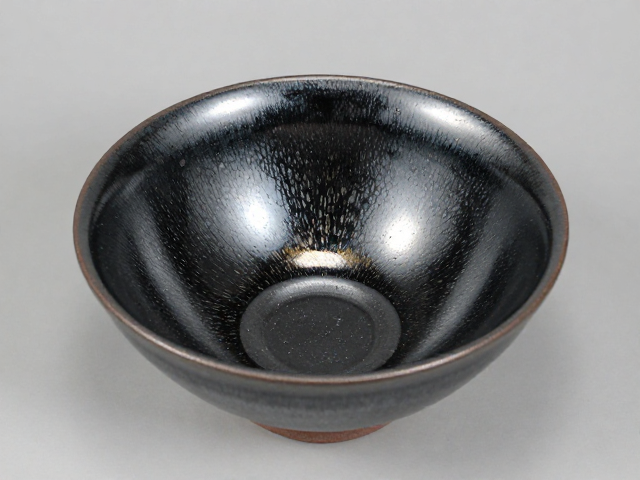
素烧后的表面处理与清洁标准
素烧完成后的建盏表面往往附着有窑炉内的粉尘、碳粒或窑汗,这些杂质会严重影响釉面的纯净度和描金描银的附着力。因此,素烧后必须进行严密的清洁处理。传统工艺中,匠人常使用软毛刷蘸取清水轻轻刷洗建盏内外壁,去除浮尘。对于顽固污渍,可使用细砂纸(如600目以上)轻轻打磨,但需严格控制力度,避免破坏胎体表面的微观结构,导致施釉时釉层厚度不均。
清洁后的建盏需置于干燥、无尘的环境中自然晾干,严禁暴晒或高温烘干,以防胎体因水分蒸发过快而产生微裂纹。晾干过程中,需定期检查建盏表面,确保无水滴残留。干燥后的建盏表面应保持均匀的哑光白色或浅灰色,无油渍、无手印。任何残留的油脂或水分都会在施釉时形成排斥区,导致釉面出现橘皮纹或剥落,因此清洁与干燥是决定素烧定型效果的关键环节。
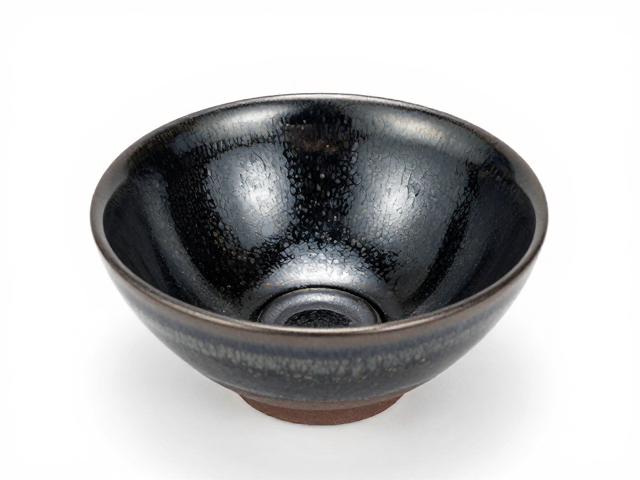
素烧定型对描金描银附着力的重要性
描金描银属于建盏装饰工艺中的精细环节,其核心在于金属颜料与釉面的结合。素烧定型后的胎体经过施釉和最终烧成后,釉面形成玻璃质层,表面光滑且化学性质稳定。若素烧定型不当,导致胎体收缩不均或釉面应力过大,在后续描金描银过程中,金属颜料难以在釉面形成均匀的膜层,容易出现脱落、氧化变色或光泽度不均的问题。
素烧定型的稳定性直接影响最终成品的耐久性。经过良好素烧定型的建盏,其釉面在烧成后具有更高的硬度和耐磨性,能够更好地承载金银颜料。在描金描银前,匠人需仔细检查釉面,确保无划痕、无气泡、无杂质。素烧过程中形成的稳定胎体结构,能够减少最终烧成时的热应力,防止釉面开裂,从而为金银颜料提供一个平整、坚固、稳定的附着平台,确保装饰图案清晰、色泽持久。