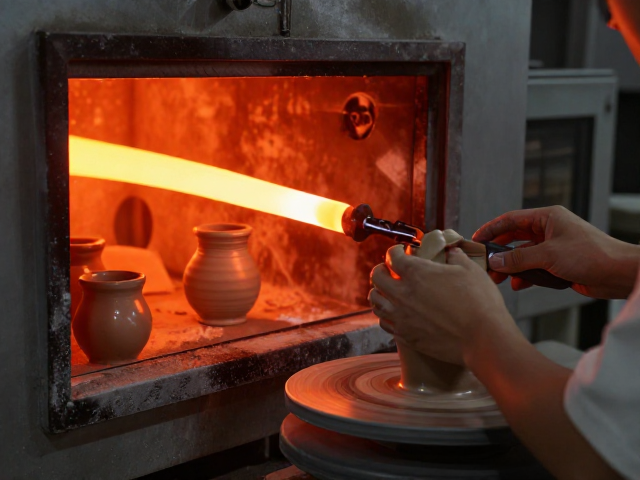
高温釉烧过程中的温度曲线控制
陶瓷制品在历经拉坯成型后,进入高温釉烧阶段,温度控制的精确度直接决定了成品的致密度与釉面表现。传统的经验式烧制已难以应对现代高要求的生产标准,目前行业内普遍采用多段式升温曲线,将烧成温度严格控制在1200℃至1300℃之间,这一区间能促使坯体中的石英发生晶型转化,同时让釉料充分熔融形成玻璃相。温控系统通过高精度热电偶实时监测窑内热偶数据,配合PID自动调节算法,确保升温速率在预热期保持在每小时30至50摄氏度的平稳区间,避免坯体因受热不均产生开裂或变形。
在实际操作中,保温阶段的控温尤为关键。当窑温达到预设的最高温度(如1280℃)时,系统需维持恒温状态约20至40分钟,这一过程被称为“均温期”,旨在消除窑内不同位置的温差,确保釉面光泽度均匀一致。冷却阶段同样需要严密的程序设定,快速冷却可用于锁定某些特定釉色的发色,而慢速冷却则有助于减少坯釉结合处的应力,防止后期出现惊釉或剥落现象。这种严密的温度闭环管理,是提升陶瓷产品一次成型合格率的核心技术手段。
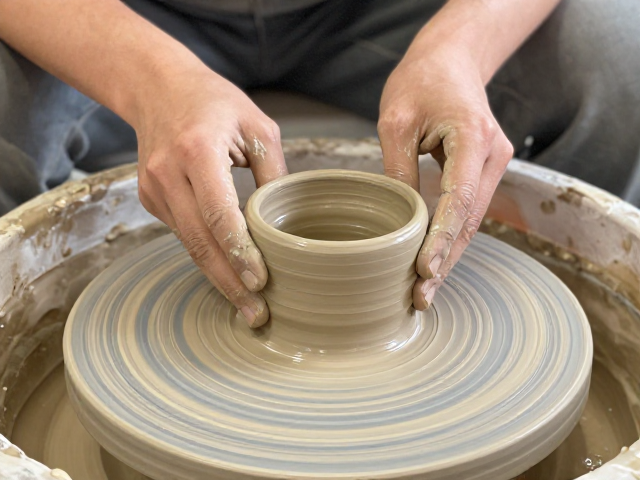
拉坯成型中的泥料应力管理
拉坯成型作为传统陶瓷制作的核心技艺,其核心在于对泥料可塑性与旋转离心力的精准平衡。泥料在经过陈腐处理后,水分含量通常控制在18%至20%之间,这一湿度范围能保证泥料具备良好的延展性,不易在高速旋转中塌陷。成型过程中,操作者需双手配合,通过指尖对泥柱施加均匀的向心力,使泥壁厚度保持均匀,通常日用瓷器的坯体厚度控制在2至4毫米之间,既能保证结构强度,又能减轻烧制过程中的重量负担。
泥料内部的应力分布是拉坯成型中必须重视的技术细节。在旋转过程中,泥料分子会产生微观位移,若成型速度过快或手法不均,坯体内部会残留较大的内应力。这些应力在后续干燥和烧制过程中可能引发开裂或变形。因此,专业的成型流程中,会在拉坯结束后对坯体进行静置消磁处理,或通过多次修整(修坯)来消除表面张力。这种对物理形态的精细雕琢,不仅提升了器型的规整度,也为后续施釉和高温烧制奠定了坚实的基础。
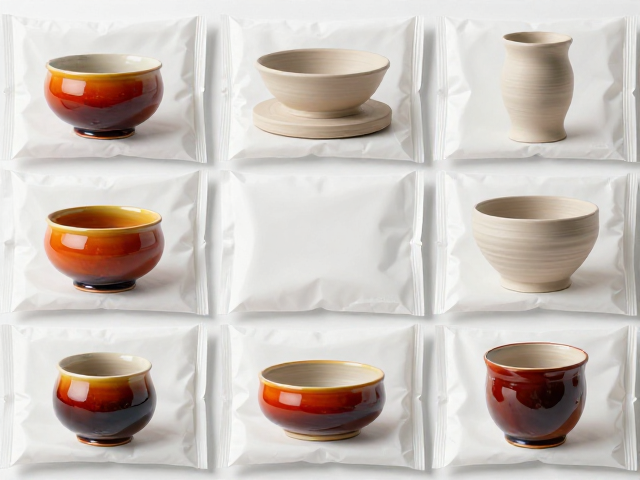
分隔包装与独立防护存储
成型并经过素烧或釉烧后的陶瓷制品,表面釉层虽然坚硬,但仍会因摩擦产生细微划痕或磕碰缺损。采用分隔包装技术,利用高密度珍珠棉(EPE)或定制纸板隔层,将每件产品独立隔离,能有效消除运输过程中的硬性接触。包装内部通常设置防滑纹理,防止产品在运输途中发生位移,这种物理隔离方式比传统的整体装箱更为可靠,能显著降低物流环节的破损率。
存储环境的温湿度控制是保持陶瓷制品品质的另一项关键环节。仓库环境需保持相对湿度在50%至60%之间,避免环境湿度过高导致坯体吸潮返碱,或湿度过低导致釉面开裂。货架摆放需遵循重物在下、轻物在上的原则,且不同批次、不同规格的产品应分区存放,并建立严密的出入库台账系统。通过现代化的仓储管理系统(WMS)追踪每一件产品的流转状态,确保在长期存储过程中,陶瓷制品的物理性能不受环境因素干扰,保持最佳状态直至交付。