泥性为骨:拉坯成型中的旋转力学与厚度控制
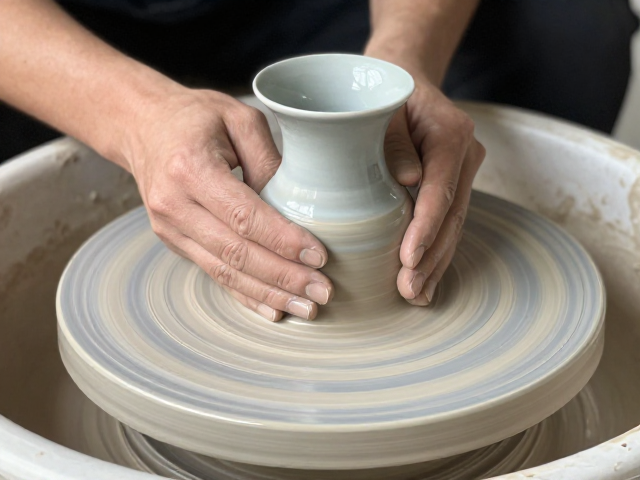
拉坯是影青釉瓷器从泥土转化为器物的第一步,这一过程高度依赖匠人对转速与手劲的微妙平衡。在景德镇等核心产区,传统的电动辘轳车转速通常控制在每分钟几十转,匠人双手沾水,指尖感知泥团在旋转中的离心力变化。通过拇指与食指在泥坯内壁的轻微顶推,泥料逐渐向四周延展,形成碗、盘或瓶的雏形。这一环节没有模具的辅助,完全依靠经验判断泥层的均匀度,任何一侧受力不均都会导致器型歪斜或厚度不一,直接影响后续烧制时的稳定性。
成型过程中的“收口”与“定足”是考验匠人功力的关键节点。随着泥坯逐渐升高,匠人需迅速调整手势,使器壁保持适宜的厚度,既不能因过薄而在干燥时开裂,也不能因过厚而在烧制时因受热不均而变形。影青釉瓷器讲究线条的流畅与轻盈,拉坯时留下的细微指纹或泥痕,在经过后续工序后往往会成为器物独特的肌理。这一阶段的核心逻辑在于“顺势而为”,利用泥料自身的可塑性,在旋转中确立器物的基本骨架,为后续的精细修整提供基础。
去水存韧:素烧定型的物理固化与釉面准备
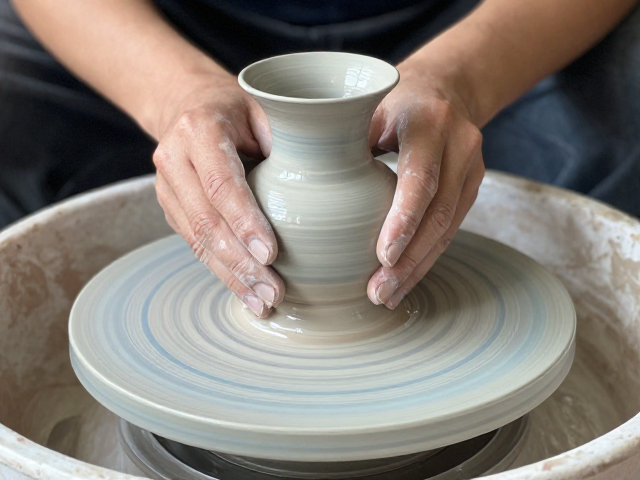
素烧,即第一次低温烧制,是拉坯成型后至关重要的定型工序。经过修坯后的坯体含有大量水分,直接施釉极易因吸水过快导致釉层脱落或产生气泡。素烧温度通常控制在800至900摄氏度之间,这一温度区间足以使坯体中的结晶水排出,有机物氧化,使坯体达到半熔融状态,具备足够的强度以承受施釉时的摩擦,却又保留了足够的孔隙率以吸附釉料。这种经过素烧的坯体被称为“坯骨”,其物理性质的改变直接决定了最终成品的质感。
素烧过程中的温度曲线控制尤为关键。升温过快会导致坯体内部水分急剧蒸发,形成裂纹或崩裂;降温过快则可能影响坯体的微观结构,增加后续施釉的难度。在影青釉的制作中,素烧后的坯体表面呈现出一种特有的哑光质感,这种质感有利于釉浆的均匀附着。匠人需仔细检查素烧后的坯体,剔除任何细微的瑕疵,因为素烧已经固定了器物的形态,后续无法再通过修坯进行大幅度的调整,任何缺陷都可能在最终成釉后被放大显现。
青白相映:影青釉的配方逻辑与施釉技法
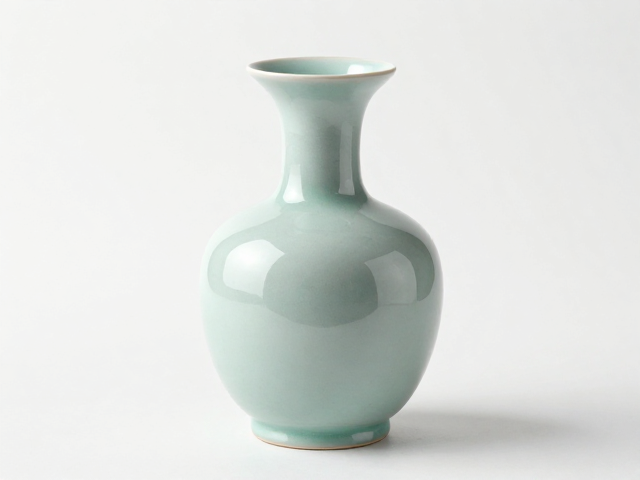
影青釉,又称青白釉,其核心魅力在于“白中泛青,青中显白”的视觉效果,这源于釉料中氧化铁含量的精准控制。传统影青釉料多以高岭土、瓷石及草木灰为基础,氧化铁含量通常控制在0.5%至1.5%之间。在还原焰中烧制时,氧化铁转化为氧化亚铁,呈现出淡雅的青绿色。釉料的研磨细度直接影响釉面的光泽度与透明度,过粗则釉面粗糙,过细则流动性过大,难以控制釉层厚度。
施釉技法主要分为蘸釉、浇釉和荡釉几种,影青釉瓷器常采用荡釉或浇釉,以获取均匀且薄透的釉层。匠人手持素烧坯体,注入调配好的釉浆,通过旋转或倾倒,使釉浆均匀覆盖内壁与外壁,随后倒出多余釉浆。釉层的厚度通常控制在0.1至0.3毫米之间,薄则见胎骨,厚则失其清透。影青釉对釉层的均匀性要求极高,过厚处易积釉发青,过薄处则露出土黄色胎骨,唯有厚度适中,方能呈现出国画般的水墨晕染效果。
火中取栗:还原焰烧制与呈色机理的微观演变
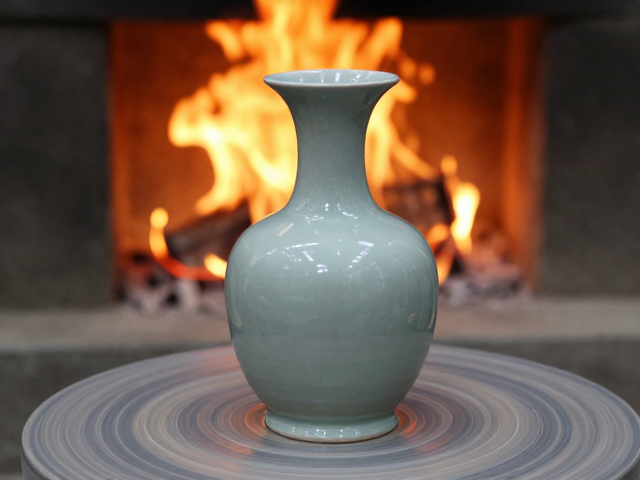
影青釉的最终成色,是在高温窑炉中通过还原焰烧制实现的。烧成温度通常在1250至1300摄氏度之间,这一过程分为氧化阶段和还原阶段。在升温初期,坯体中的有机物和碳酸盐分解,釉料开始熔融;当温度升至1200摄氏度左右时,窑内通入过量燃料,消耗氧气,形成还原气氛。在此环境下,釉料中的铁元素以二价铁形式存在,从而显现出色泽清雅的青白色。
窑炉内的温度分布和气氛控制是决定成品率的关键变量。景德镇传统柴窑中,火焰在窑室内的流动路径、碳氢化合物的浓度以及排烟口的开合,都会影响还原气氛的强弱。过强的还原焰可能导致釉面发黑或产生铁锈斑,还原不足则釉色偏黄或偏白,失去影青特有的韵味。匠人需根据窑火的状态,适时调整投柴量或风口,确保整窑瓷器在相同的物理化学环境下完成玻化过程。这种对火候的精准把控,是影青釉瓷器工艺中最为核心且难以完全复制的技术环节。