自然垂釉的视觉逻辑与基础釉料构成
自然垂釉的核心魅力在于釉层在高温烧制过程中产生的流动性与重力作用,这种物理现象要求釉料配方必须平衡熔融粘度与表面张力。基础釉料通常以长石、石英、高岭土为主要骨架,其中长石提供氧化铝和碱金属氧化物,石英作为骨架材料防止釉面塌陷,而高岭土则增加釉料在高温下的粘度,延缓流动速度。若追求极致的垂流效果,需适当降低氧化铝含量,提高碱金属(如钾、钠)的比例,使釉层在高温下变得更为稀薄且易于流淌。
釉料的细度与颗粒分布直接影响最终呈现的纹理质感。过粗的颗粒会导致釉面粗糙、针孔增多,而过细的粉末则可能因过度熔融导致釉层完全流尽,失去垂釉的层次感。通常建议将釉料研磨至300-400目筛网,确保粉体均匀细腻。在实际调配中,还需加入适量的碳酸钡或滑石来调节釉面的光泽度与乳浊感,碳酸钡能抑制釉面过度流动,形成更为柔和的垂流边界,而滑石则有助于增加釉面的温润质感,使垂釉效果更加自然生动。
还原气氛的精准调控与烧成曲线设计
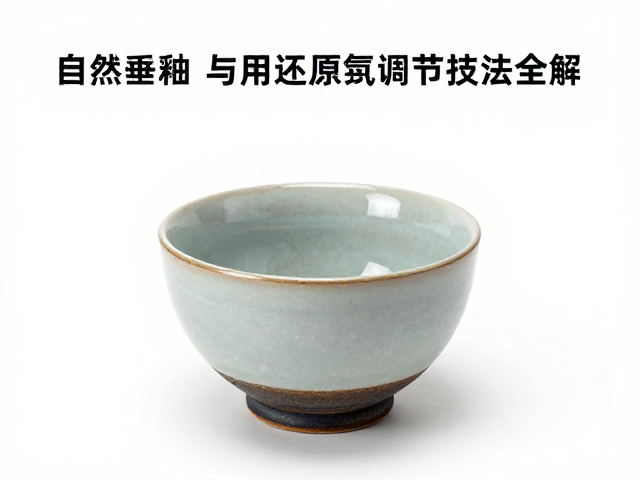
还原气氛是触发自然垂釉化学变化的关键环境,其本质是通过控制窑炉内的碳氢化合物比例,使釉料中的铁、铜等金属氧化物在缺氧环境下发生价态变化,从而呈现特定的色泽与流动性。在氧化气氛中,铁主要以三价铁形式存在,釉色偏黄或褐色;而在强还原气氛下,三价铁被还原为二价铁,釉色转为青绿或青色,同时二价铁在高温下具有更强的助熔作用,能显著增加釉层的流动性,促进垂釉现象的发生。
调节还原气氛需精确控制燃料与空气的比例,通常通过调节窑炉的进风口和排烟口实现。在升温阶段保持弱氧化气氛,使坯体中的有机物充分燃烧并排出;当温度升至800-900摄氏度时,开始逐步减少助燃空气,增加燃料供给,逐步引入还原气氛。在1100-1200摄氏度的关键烧成期,需维持稳定的强还原气氛,此时釉料完全熔融,垂釉现象开始显现。烧成后期需迅速切断还原源,转为弱氧化或中性气氛,使釉面快速冷却定型,防止过度流动导致器物变形或粘连。
釉层厚度与烧成温度的协同作用
釉层的厚度是决定自然垂釉形态特征的重要变量。较薄的釉层在高温下熔融后流动性较大,容易形成细密、均匀的流纹,但垂流距离较短;较厚的釉层则因熔融物质多,在重力作用下垂流距离更长,易形成宽大的泪滴状或瀑布状纹理,但过厚的釉层可能导致底部堆积过多,形成釉洞或破裂。通常建议釉层厚度控制在0.5-1.5毫米之间,具体数值需根据釉料配方和烧成温度灵活调整。
烧成温度直接影响釉料的熔融状态和粘度变化。温度过低,釉料未完全熔融,垂釉现象不明显,釉面呆板;温度过高,釉料粘度急剧下降,流动性过大,可能导致釉层完全流尽,失去垂釉的立体感。不同釉料配方具有特定的最佳烧成温度区间,例如含铁量高的还原釉通常在1250-1280摄氏度之间表现最佳,而含铜釉则可能在1200-1230摄氏度之间呈现理想的垂流效果。需通过试片实验,记录不同温度下的釉面变化,找到最适合当前配方与器型的烧成温度点。
实操中的常见误区与修正策略
初学者常犯的错误是过度依赖单一变量,如盲目增加釉料厚度或提高烧成温度,却忽视了釉料配方本身的流动性特性。若发现釉层完全流尽,形成玻璃状硬块,应首先检查釉料中氧化铝含量是否过低,或烧成温度是否过高。修正方法包括增加高岭土或氧化铝比例以提高粘度,或降低烧成温度,缩短高温停留时间。若釉层无垂流现象,表面平整如镜,则可能是还原气氛不足或釉料中助熔剂含量过低,需增强还原气氛或增加长石、石灰石等助熔成分。
另一个常见误区是忽视坯体与釉料的膨胀系数匹配。若坯釉膨胀系数差异过大,烧成后釉面易出现开裂、剥落或气泡。在调配釉料时,需确保釉料的膨胀系数略低于坯体,以形成压应力,增强釉面附着力。若出现釉裂,可尝试增加石英或高岭土比例,降低碱金属含量,以减小釉料膨胀系数。此外,坯体的吸水率和干燥程度也会影响釉面表现,未充分干燥的坯体在烧成初期水分急剧蒸发,易导致釉面起泡或开裂,因此坯体必须彻底干燥后方可施釉烧制。